
Бърз преглед: Линиите за опаковане на дезодоранти и спрейове за тяло в аерозол извършват дозиране на течности, прецизно прикрепяне на клапани и зареждане под високо налягане с газови пропеленти (LPG, бутан, изобутан, DME) в алуминиеви или ламаринени кутии. В зависимост от това дали вашата формула е прозрачен разтвор на алкохол и аромат или суспензия от антиперспирант, съдържаща активни прахове (напр. алуминиев хлорхидрат), конфигурацията на машините варира от универсални полуавтоматични 3-в-1 единици (12–20 цикъла в минута) за пробни партиди до високоскоростни автоматични производствени линии, проектирани според изискванията за взривобезопасност ATEX (30–120+ цикъла в минута).
1. Обща информация за производството на дезодоранти и спрейове за тяло
Типична индустриална опаковъчна система за дезодоранти и спрейове за тяло работи чрез координирана последователност, предназначена да осигури стабилни допуски при пълнене, гарантирани херметични прикрепвания на клапани и безопасност на производствената площадка:
- Подготовка и смесване на продукта: Смесване на етанол, ароматни масла или активни дезодорантни соли в санитарни съдове от неръждаема стомана.
- Подаване и почистване на контейнери: Автоматично разоплитане и премахване на праха от моноблок алуминиеви или ламаринени кутии.
- Обемно течностно пълнене: Дозиране с висока точност на течния концентрат.
- Сортиране и вмъкване на клапани: Ръчно поставяне или автоматично механично сортиране и подаване на стандартни аерозолни клапани с диаметър 1 инч.
- Притискане на клапани: Механично разширяващ се колет, който фиксира чашата на клапана към врата на кутията, за да се образува постоянно уплътнение.
- Добавяне на газообразен пропелент: Дозирано впръскване на пропеленти под формата на течни газове (LPG, бутан, DME) през клапана под налягане.
- Контрол на качеството: Автоматизирана линейна проверка на теглото и откриване на течове чрез водна баня при висока температура.
- Монтаж на задвижващия механизъм и защитната капачка: Точно механично ориентиране и натискане на разпрашителите и защитните прашкови капачки.
- Проследяемост и опаковане: Лазерно/струйно маркиране на партиди, автоматизирано опаковане в картонени кутии и стегване с термоусукваща фолиева обвивка.

2. Техническо сравнение: парфюмиран спрей за тяло срещу дезодорант-антиперспирант в суспензия
Физикохимичните свойства на продукта определят точната конфигурация на машината, необходима на опаковъчната линия:
| Параметри на приложение | Стандартен парфюмиран спрей за тяло | Антиперспирант дезодорант (суспензионен тип) |
|---|---|---|
| Типични съставки | Етанол, деионизирана вода, ароматни масла, разтворители | Циклопентасилоксан, алуминиев хлорхидрат (ACH), аромат, нишесте |
| Вискозитет и поведение при течение | Нисък вискозитет (< 10 cP), свободно течащ | 50–500 cP, ньютонов тип, склонност към утаяване на прах |
| Смесване и разбъркване | Стандартен бавноходен лопатест смесител | Смесване с високо срезово напрежение и непрекъсната рециркулация по време на пълнене |
| Дизайн на дюзата за пълнене | Стандартна течностна дюза с положително затваряне | Антикапков ротационен бутален клапан с издръжливи седла на клапаните и отвори, устойчиви към запушване |
| Уплътнения и гарнитури | Витон / НБР | ПТФЕ / ФФКМ (проектирани за силиконови носители и абразивни прахове) |
| Превключване и почистване | Стандартен цикъл за изплакване с разтворител | Конструкция за бързо разглобяване при почистване на място (CIP), за да се предотврати образуването на корки от прах в колекторите |
3. Инженерство за основно пълнене и сглобяване
Точно пълнене с течности
- Механизъм за дозиране: Пневматични или сервоуправлявани цилиндри за дозиране с поршень, изработени от санитарна неръждаема стомана.
- Пrecнocт: Обемно дозиране, поддържано в рамките на ±0,5 % – 1,0 %.
- Управление на суспензията: За антиперспирантни прахове бункерите за съхранение включват активно механично разбъркване и затворени рециркулационни контури, за да се осигури равномерно разпределение на активните твърди вещества по време на целия цикъл.
Оформяне на клапаните и херметичност
- Стандартна съвместимост: монтажни чаши с диаметър 1 инч (25,4 мм) за алуминиеви или ламаринени кутии.
- Стабилност на процеса: Колети за оформяне от закалена стомана гарантират еднородно разширение и поддържат постоянен диаметър и дълбочина на оформянето, за да се предотвратят микротечове на пропелента по време на транспортиране и съхранение.
Зареждане с пропелент (газиране)
- Поддържани пропеланти: Течни петролни газове (LPG), комерсиален бутан, изобутан и диметил етер (DME).
- Доставка: Въздушно задвижвани усилвателни газови помпи прехвърлят пропеланта през клапанния стъбъл (TTV) с обемна точност на зареждането, поддържана в рамките на ±1%.

4. Конфигурации на оборудването: полуавтоматични срещу напълно автоматични
Полуавтоматични интегрирани единици (3-в-1 / 4-в-1)
Идеални за контрактни пълнители (CMO/CDMO), пробни серии, малки до средни серии и производствени обекти, които често сменят ароматите.
- Настройка: Компактна конфигурация на една работна маса, обединяваща 1 течностна пълнителна машина, 1 машинка за опресване на клапани и 1 глава за газов пропелант.
- Операция: Операторът ръчно поставя съда и натиска пневматичен краков педал, за да изпълни всеки цикъл.
- Изход: 12–20 кутии в минута (700–1200 кутии/час).
- Приводна система: 100% пневматично логическо управление, за да се минимизират електрическите източници на запалване в зоната за пълнене.
Пълноавтоматични производствени линии
Проектирани за непрекъснато търговско опаковане, където намаляването на ръчния труд и високата обща ефективност на оборудването (OEE) са от първостепенно значение.
- Настройка: Линейни конвейерни или ротационни индексирани звездообразни системи, интегриращи автоматични разхлабватели на кутии, многоглавни течностни напълнители, автоматизирани поставячи на клапани, многоглавни пресователи, станции за инжектиране на газ, контролни теглилки и водни бани.
-
Изход:
- Автоматизирани линейни линии: 30–60 кутии в минута.
- Многоглавни / ротационни системи: 60–120+ кутии в минута.
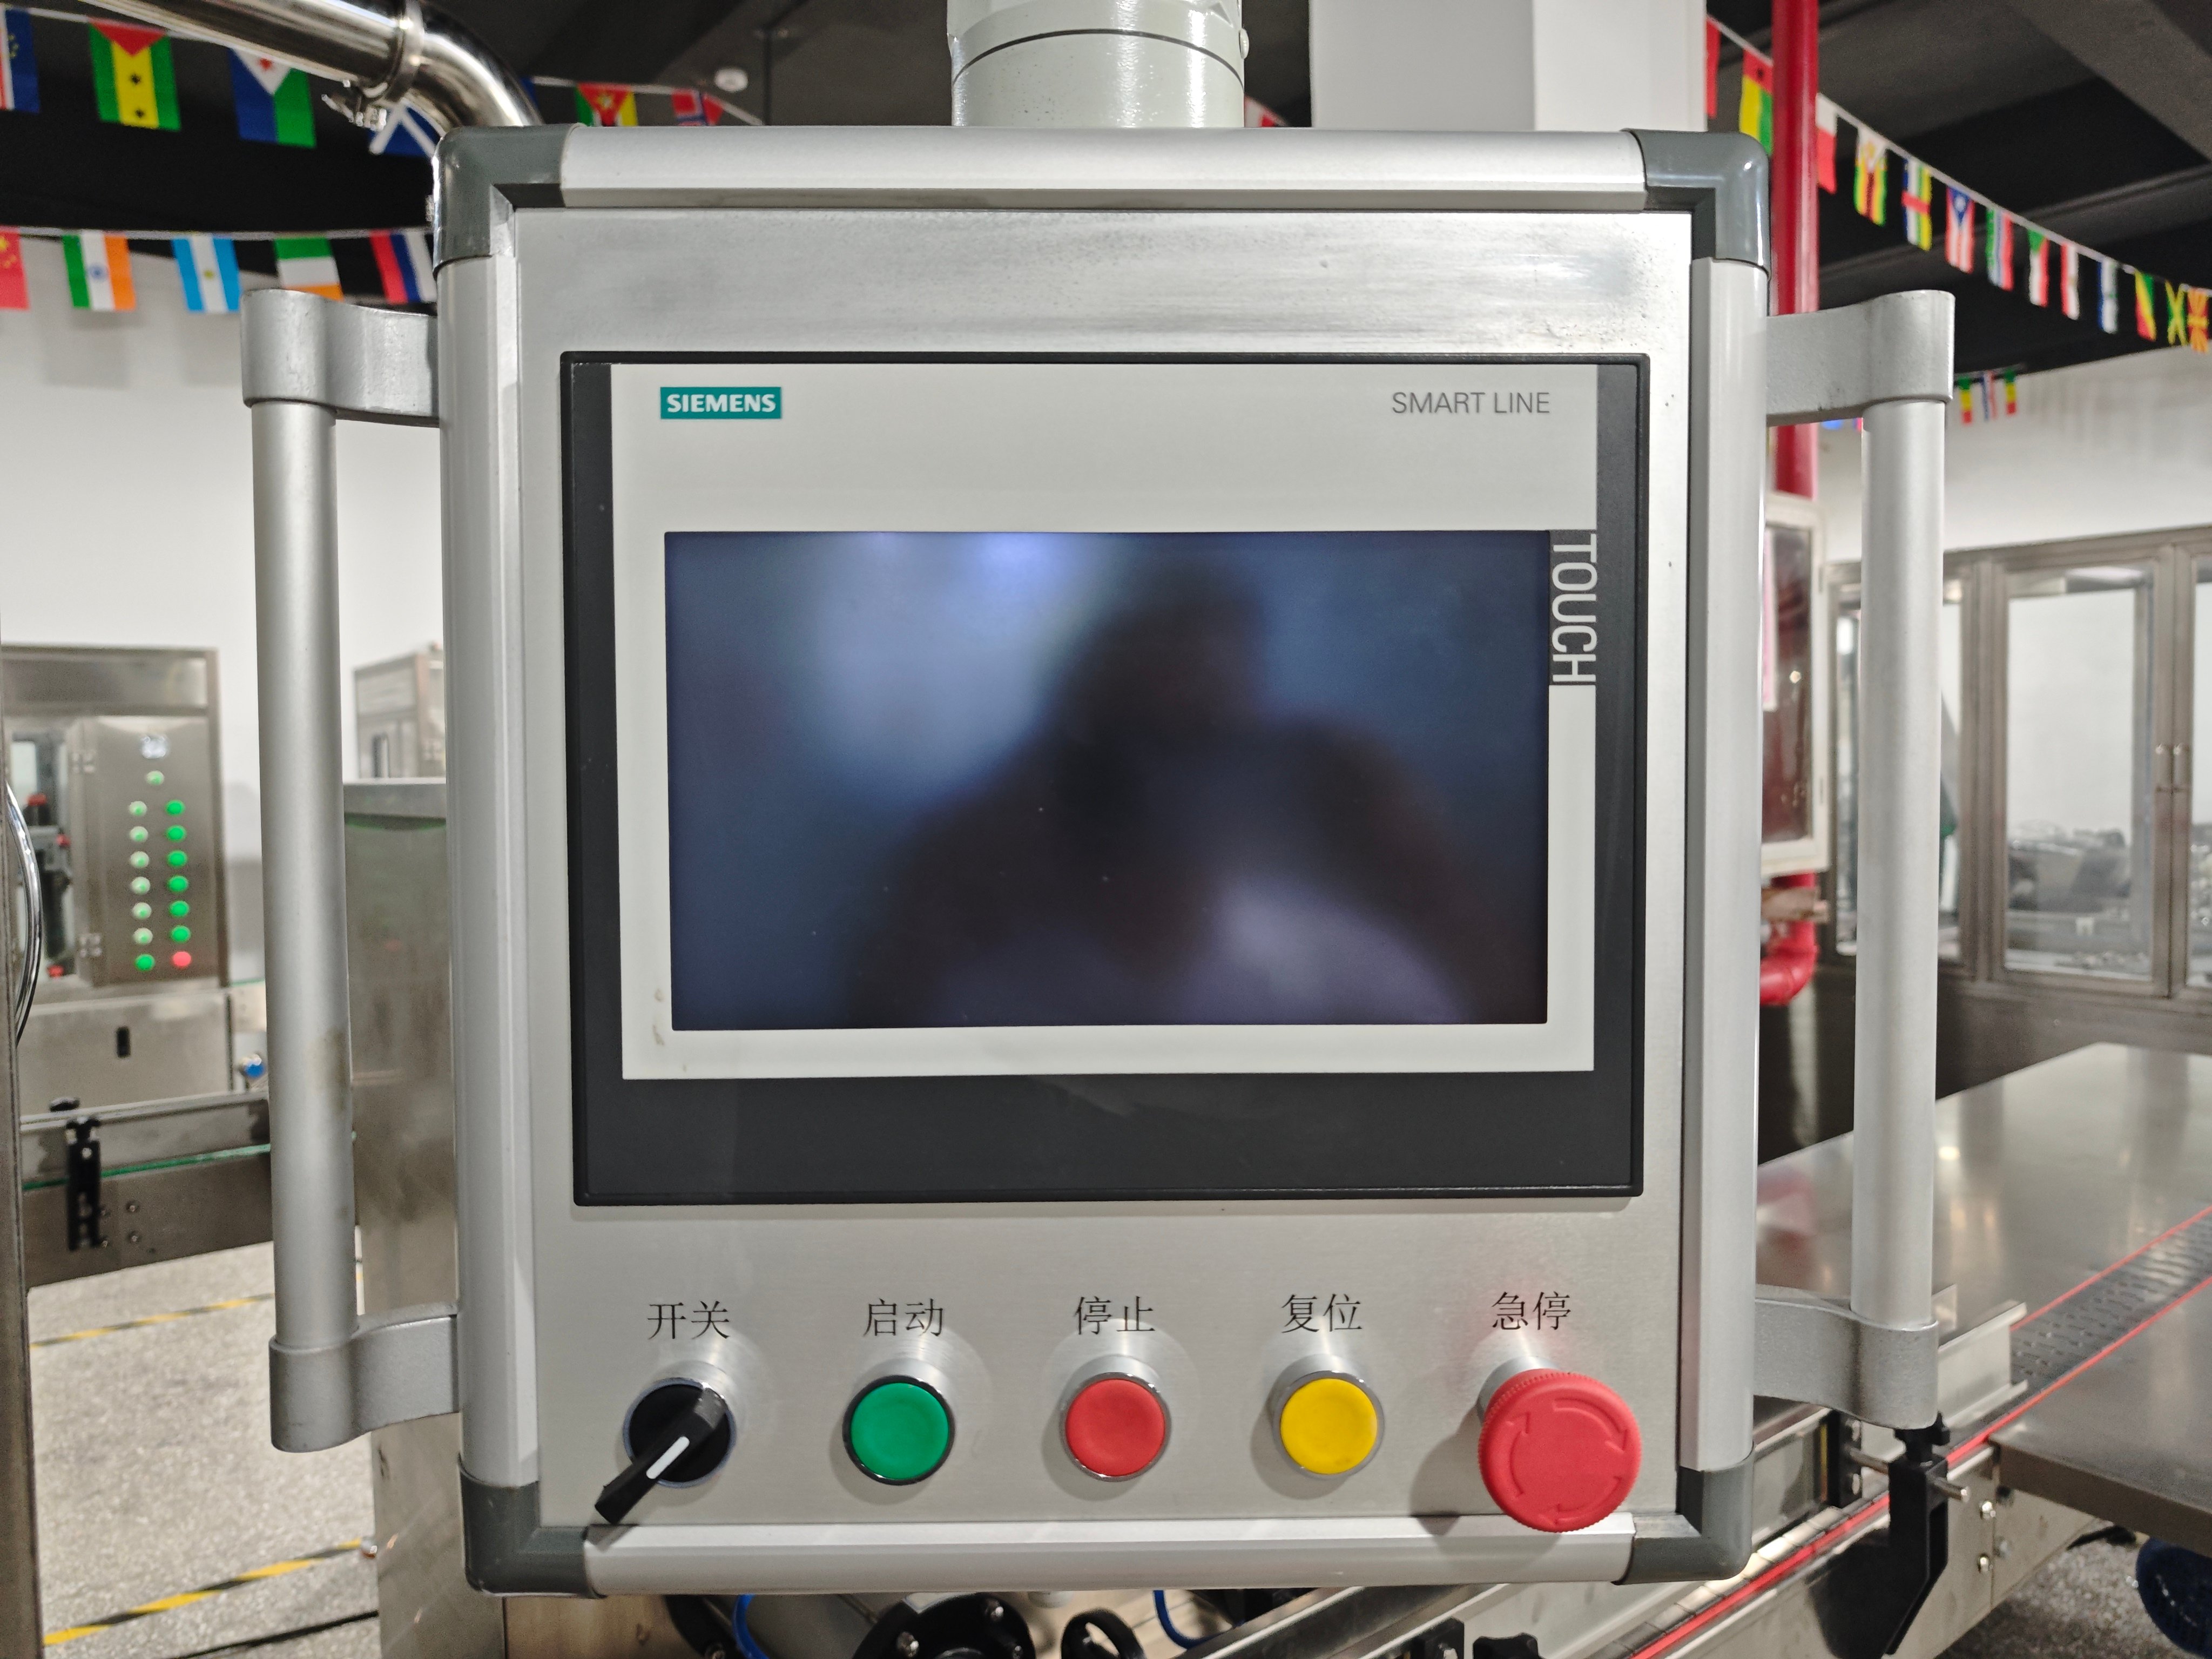
- Система за управление: Централизиран интерфейс на PLC с докосваем HMI и взривозащитни операторски панели.
5. Матрица за инженерно сравнение
| Фактор | Полуавтоматична система | Пълно автоматизирана производствена линия |
|---|---|---|
| Производствена скорост | 800 – 1200 кутии/час | 2400 – 7200+ кутии/час |
| Изисквания към оператора | 1–2 ръчни оператора | 1 ръководител на линията + оператори за опаковане в по-долния поток |
| Диапазон на диаметъра на кутиите | ø 35 – 65 мм (Регулиране без инструмент) | ø 35 – 76 мм (Бързо сменяеми звездообразни дискове) |
| Диапазон на височината на кани | 70 – 330 мм | 70 – 330 мм |
| Обемна точност | До ±1,0 % | До ±0,5 % |
| Необходима площ на пода | Компактна (≈ 2 – 4 м²) | Линейна заемана площ (≈ 25 – 60 м²) |
| Интегриране на безопасността | Вродено безопасни пневматични компоненти | Изолирана газова кабина, интегрирана отводняваща система, съответствие с ATEX зона 1/2 |
| Най-добро приложение | Бутикови парфюми, малки серии, пилотни лаборатории | Голям обем за единичен артикул, непрекъснато масово производство |
6. Промишлена безопасност и взривозащитна архитектура
Тъй като опаковката за дезодоранти и телесни спрейове често включва алкохолни основи и запалими подтикващи вещества (LPG/бутан), AILE прилага многостепенни стандарти за безопасност, съответстващи на Директива ATEX 2014/34/EU и NFPA 30B:
- Пневматично проектиране на зоната: Операциите по подаване на подтикващо вещество и херметизиране използват пневматично управление, за да се елиминират електрическите искри в близост до запалими изпарения.
- Затворени кабини за подаване на подтикващо вещество: Автоматичните станции за зареждане с подтикващо вещество са разположени в специализирани безопасни кабини, оборудвани с високопроизводителни центробежни вентилационни агрегати без искрящи елементи.
- Детекция на запалими газове: Датчиците за непрекъснато наблюдение на LEL (долна граница на експлозивността) са разположени близо до пода, за да открият натрупването на пара и да се свържат директно с визуални/акустични аларми и аварийно изключване на линията.
- Химическа съвместимост: Повърхностите, които се допират до продукта, са изработени от електрополирана неръждаема стомана AISI 316L и са оборудвани с химически устойчиви уплътнения от PTFE и Viton, за да издържат разтворителите-носители и парфюмните масла.
7. Оборудване за гаранция на качеството по-нататък по технологичния процес
- Автоматичен вграден контролен теглач: Проверява общото тегло на всяка готова кутия и автоматично отхвърля контейнерите с недостатъчно дозиран концентрат или недостатъчно количество пропелент.
- Аерозолен детектор за течове чрез водна баня: Потапя под налягане кутиите в температурно контролирана вода (до 50 °C / 122 °F), за да идентифицира визуално и надеждно микротечове по шевовете, огъвките или клапаните в съответствие с изискванията на DOT-2P / UN за транспортиране.
- Автоматично устройство за поставяне на актьори: Вибрационната чаша подава главите за разпръскване, потвърждава ориентацията им и ги прикрепва здраво към клапанните стъбла, без случайно разпръскване.
- Машина за поставяне на капачки: Подава и поставя защитни пластмасови капачки или винтови капачки точно върху ръбовете на кутиите с висока скорост.
8. Технически спецификации (справочен чертеж)
| Параметър | Стандартна спецификация на машината |
|---|---|
| Обхват на течностното пълнене | 10 – 250 мл / 50 – 500 мл (персонализируем) |
| Обхват на дозирането на пропелент | 10 – 250 мл (течен вид) |
| Допустима грешка при пълнене | Течност: ≤ ±0,5 %; Пропелент: ≤ ±1,0 % |
| Размери за запечатване | Диаметър: 26,85 ± 0,15 mm; дълбочина: 5,05 ± 0,15 mm (регулируема) |
| Работно захранване с въздух | 0,6 – 0,8 MPa (85 – 115 psi); чист, изсушен и филтриран въздух |
| Налягане на течния газ | постоянно захранване 0,4 – 0,7 MPa |
| Типове съдове | Моноблокови алуминиеви или оловни тричастни кутии с изтеглен врат |
| Стандарт за клапани | стандартна аерозолна клапанна чаша с диаметър 1 инч (25,4 mm) |
| Материална конструкция | Рамка: SUS304; контакт с продукта: SUS316L; транспортьор: антостатичен POM |
9. Често задавани въпроси (ЧЗВ)
Какво оборудване е необходимо за производството на аерозолен дезодорант?
Стандартната производствена инсталация включва съд за смесване на козметични продукти, дозатор за течни концентрати, станция за поставяне на клапани, машина за стегане на 1-инчови клапани, газиращо устройство под високо налягане (LPG/изобутан/DME), автоматичен контролен везни, детектор за течове с водна баня и преса за активатори/капачки.
Може ли дезодорантът и спреят за тяло да се произвеждат на една и съща аерозолна пълнежна машина?
Да, при условие че конфигурациите на разпръсквателите и уплътненията съответстват на вашите формули. Докато ясният парфюмиран спрей тече свободно през стандартните бутални помпи, формула за антиперспирант с алуминиев хлорхидрат изисква активен рециркулационен контур в хопъра, за да се предотврати утаяването, както и уплътнения от ПТФЕ/витон, съвместими с носителни силиконови масла.
Как се предотвратява кръстосаното замърсяване с аромати по време на смяна на продукта?
Машините на AILE използват санитарни бързоразглобяеми фитинги (Tri-Clamp). Операторите могат бързо да изплакнат тръби, помпи и дюзи с топли разтворител/вода, последвани от продухване с компресиран въздух или сух азот, за да се премахнат летливите парфюмени масла преди започване на производството на следващия артикул.
Какви са основните причини за изтичане на тласъчен газ след опресоването и как се отстраняват?
Изтичането около монтираната чашка обикновено показва неправилни размери на опресоването или повреда на седлото на клапана:
- Проверете размерите на опресоването: Проверете дълбочината и диаметъра на опресоването с помощта на специални аерозолни шублери спрямо техническите спецификации на доставчика на клапани.
- Инспектирайте опресователния колет: Уверете се, че вътрешните пръстени на колета не са повредени и нямат метални назъбвания.
- Изследвайте отвора на кутията: Проверете дали завивките на кутията са равномерни, без вдлъбнатини, драскотини или неравномерно поцинковане.
Изследвайте инженерните решения за аерозоли на AILE
- Полуавтоматични машини за пълнене на аерозоли
- Линии за автоматично пълнене на аерозоли
- Санитарни косметични смесителни резервоари и съдове за разбъркване с високо срезово усилие
- Апаратура за тестване на течове при аерозоли чрез водна баня




