
Krótkie podsumowanie: Linie do opakowywania dezodorantów aerozolowych i sprayów do ciała obsługują dawkowanie cieczy, precyzyjne zaciskanie zaworów oraz dozowanie pod ciśnieniem gazów pędnych (LPG, butan, izobutan, DME) do puszek aluminiowych lub blachy cynowanej. W zależności od tego, czy Twoja formuła to przejrzyste roztwór alkoholu z zapachem, czy zawiesina środka przeciwpotnego zawierająca aktywne proszki (np. chlorek glinu), konfiguracje maszyn różnią się od uniwersalnych półautomatycznych jednostek 3-w-1 (12–20 szt./min) przeznaczonych do partii próbnych, po wysokoprędkościowe linie produkcyjne w pełni automatyczne, skonfigurowane zgodnie z wymaganiami ATEX dotyczącymi ochrony przed wybuchem (30–120+ szt./min).
1. Przegląd produkcji dezodorantów aerozolowych i sprayów do ciała
Typowy przemysłowy układ pakowania dezodorantów i sprayów do ciała działa w ramach zsynchronizowanej sekwencji zaprojektowanej tak, aby utrzymywać stabilne tolerancje napełniania, zapewniać hermetyczne zaciskanie oraz chronić bezpieczeństwo zakładu:
- Przygotowanie i mieszanie produktu: Mieszanie etanolu, olejków zapachowych lub aktywnych soli dezodorujących w sterylnych zbiornikach ze stali nierdzewnej.
- Wprowadzanie pojemników i ich czyszczenie: Automatyczne rozplątywanie i usuwanie pyłu z monoblokowych puszek aluminiowych lub blachy biało-cynkowanej.
- Wypełnianie cieczy objętościowo: Wysokodokładne dawkowanie koncentratu ciekłego.
- Sortowanie i wprowadzanie zaworów: Ręczne umieszczanie lub automatyczne mechaniczne sortowanie i podawanie standardowych zaworów aerozolowych o średnicy 1 cala.
- Zaciskanie zaworów: Mechaniczne rozszerzające się kłady zapewniające trwałe uszczelnienie kubka zaworu na szyjce puszki.
- Napełnianie gazem nośnym: Dozowane wstrzykiwanie skroplonych gazów napędzających (LPG, butan, DME) przez zawór pod ciśnieniem.
- Kontrola jakości: Zautomatyzowane, liniowe ważenia kontrolne oraz wykrywanie wycieków w kąpieli wodnej o wysokiej temperaturze.
- Zespół siłownika i osłonki zabezpieczającej: Dokładna mechaniczna orientacja i dociskanie siłowników rozpylaczy oraz ochronnych pokrywek przeciwpyłowych.
- Śledzalność i opakowanie: Kodowanie partii za pomocą lasera/lub drukarki atramentowej, zautomatyzowane pakowanie do kartonów oraz owijanie folią termokurczliwą.

2. Porównanie techniczne: spray zapachowy do ciała vs. dezodorant antypotny w zawiesinie
Fizykochemiczne właściwości produktu określają dokładną konfigurację maszyny wymaganą na linii pakowania:
| Parametr zastosowania | Standardowy spray zapachowy do ciała | Dezodorant przeciwpotny (typ zawiesiny) |
|---|---|---|
| Typowe składniki | Etanol, woda zdezjonizowana, olejki zapachowe, rozpuszczalniki | Cyklopentasiloksan, chlorek glinu (ACH), substancje zapachowe, skrobia |
| Wiskozność i zachowanie przepływowe | Niska wiskozność (< 10 cP), swobodnie przepływający | 50–500 cP, nieliniowy układ reologiczny, skłonny do osadzania się proszku |
| Mieszanie i mieszanie mechaniczne | Standardowy mieszacz łopatkowy o niskiej prędkości obrotowej | Mieszanie wysokoprężne z ciągłym przepompowywaniem podczas napełniania |
| Projekt dyszy napełniania | Standardowa dysza cieczowa z samozamykaniem | Obrotowy tłoczek zapobiegający kropleniu z hartowanymi gniazdami zaworów i otworami odpornymi na zatykanie |
| Pieczęcie & Kolczyki | Viton / NBR | PTFE / FFKM (projektowane specjalnie do stosowania z silikonami nośnymi i proszkami ściernymi) |
| Przełączanie i czyszczenie | Standardowy cykl płukania rozpuszczalnikiem | Projekt CIP umożliwiający szybką demontaż w celu zapobiegania zastyganiu proszku w kolektorach |
3. Inżynieria napełniania i montażu rdzeni
Precyzyjne napełnianie cieczami
- Mechanizm dozowania: Pneumatyczne lub serwonapędzane cylindry dozujące z tłoczkiem wykonane ze stali nierdzewnej przeznaczonej do zastosowań sanitarnych.
- Dokładność: Dozowanie objętościowe utrzymywane w zakresie ±0,5–1,0%.
- Zarządzanie zawiesiną: W przypadku proszków przeciwpotowych, zbiorniki magazynowe są wyposażone w aktywne mieszanie mechaniczne oraz zamknięte obiegi recyrkulacyjne, zapewniające jednorodne rozprowadzenie czynnych składników stałych przez cały czas pracy.
Krzepienie zaworów i szczelność hermetyczna
- Standardowa zgodność: kubki montażowe o średnicy 1 cala (25,4 mm) do puszek aluminiowych lub blachy cynowanej.
- Stabilność procesu: Hartowane stalowe kłady krzepiące zapewniają jednolite rozszerzanie, utrzymując stałą średnicę i głębokość krzepienia w celu wyeliminowania mikroprzecieków napędu podczas transportu i przechowywania.
Napełnianie napędem gazowym (gazowanie)
- Obsługiwane paliwa napędowe: Liquefied Petroleum Gas (LPG), butan techniczny, izobutan oraz dimetyloeter (DME).
- Dostawa: Pneumatyczne pompy do podwyższania ciśnienia przepompowują paliwo napędowe przez zawór (TTV) z zachowaniem spójności objętościowego dozowania w zakresie ±1%.

4. Konfiguracje sprzętu: półautomatyczne vs. w pełni automatyczne
Zintegrowane jednostki półautomatyczne (3-w-1 / 4-w-1)
Idealne dla firm wykonujących napełnianie na zlecenie (CMO/CDMO), próbnych serii produkcyjnych, małych i średnich partii oraz obiektów, w których często zmienia się zapach.
- Ustawienia: Kompaktowa konfiguracja na jednym stole łącząca 1 napełniacz cieczy, 1 maszynę do zaciskania zaworów oraz 1 głowicę do dozowania gazu napędowego.
- Operacja: Operator ręcznie umieszcza pojemnik i naciska pneumatyczną pedał stopą, aby uruchomić każdy cykl.
- Wydajność: 12–20 puszek na minutę (700–1 200 puszek/godzinę).
- System napędowy: 100% sterowanie pneumatyczne, minimalizujące źródła zapłonu elektrycznego w strefie napełniania.
W pełni zautomatyzowane linie produkcyjne
Zaprojektowane do ciągłego pakowania komercyjnego, gdzie kluczowe znaczenie mają redukcja nakładu pracy i wysoka ogólna skuteczność wyposażenia (OEE).
- Ustawienia: Liniowe systemy transportowe lub obrotowe systemy z indeksowaniem typu „gwiazda”, integrujące automatyczne rozdrabniacze puszek, wielogłowicowe napełniacze cieczy, zautomatyzowane urządzenia do umieszczania zaworów, wielogłowicowe maszyny do zamykania puszek, stacje wtrysku gazu, wagę kontrolną oraz kąpiele wodne.
-
Wydajność:
- Zautomatyzowane linie liniowe: 30–60 puszek na minutę.
- Wielogłowicowe / obrotowe systemy: 60–120+ puszek na minutę.
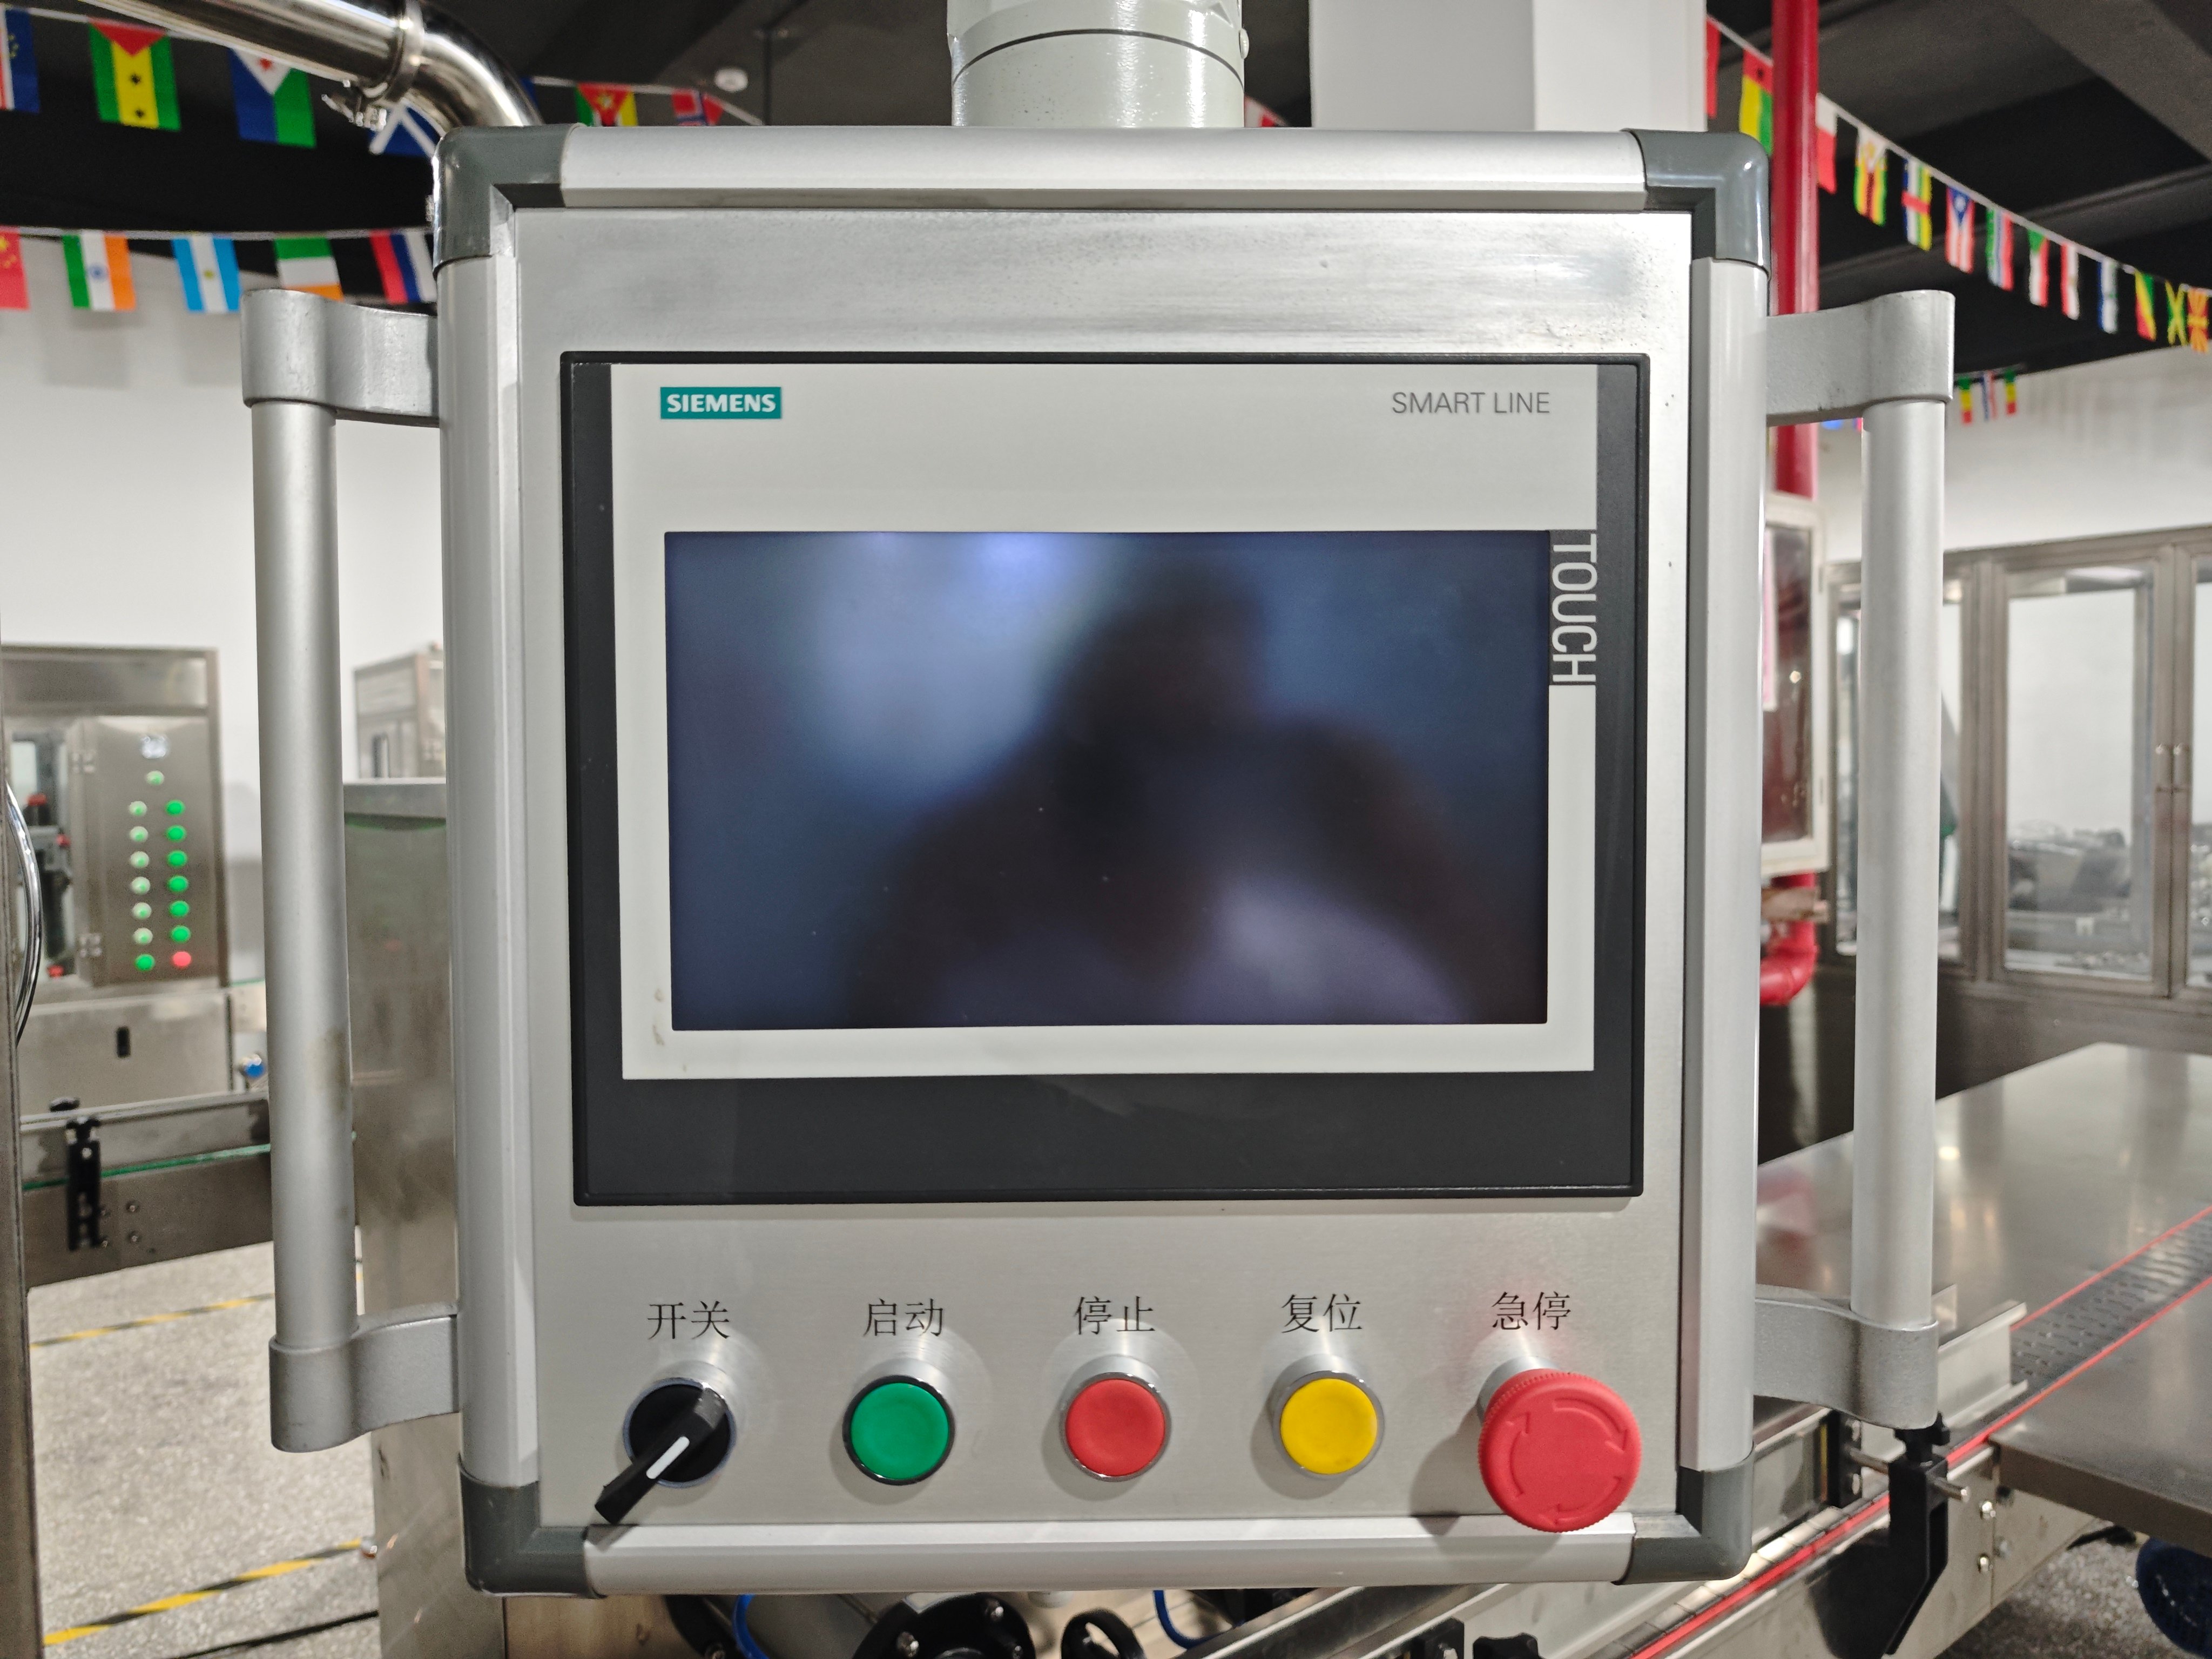
- System kontrolny: Centralny interfejs PLC z dotykowym HMI i wybuchoodpornymi panelami operatorskimi.
5. Macierz porównawcza rozwiązań inżynieryjnych
| Czynnik | System półautomatyczny | Pełnowymiarowa linia produkcyjna |
|---|---|---|
| Prędkość produkcji | 800 – 1 200 puszek/godzinę | 2 400 – 7 200+ puszek/godzinę |
| Wymagania operatora | 1–2 operatorów ręcznych | 1 nadzorca linii + pracownicy obsługujący dalszą część procesu pakowania |
| Zakres średnicy puszek | ø 35 – 65 mm (regulacja bez użycia narzędzi) | ø 35 – 76 mm (szybkozamienne koła gwiaździste) |
| Zakres wysokości pojemników | 70 – 330 mm | 70 – 330 mm |
| Dokładność objętościowa | Do ±1,0% | Do ±0,5% |
| Powierzchnia podłogi wymagana | Kompaktowy (≈ 2 – 4 m²) | Liniowy układ (≈ 25 – 60 m²) |
| Integracja bezpieczeństwa | Bezpieczne pod względem wybuchowym elementy pneumatyczne | Izolowana kabina gazowa, zintegrowana wentylacja wywiewna, zgodność z dyrektywą ATEX strefa 1/2 |
| Najlepsze zastosowanie | Perfumy luksusowe, małe serie produkcyjne, laboratoria pilotażowe | Wysokowydajna produkcja jednego SKU w trybie ciągłym |
6. Bezpieczeństwo przemysłowe i architektura odporna na wybuchy
Ponieważ opakowania do dezodorantów i sprayów do ciała często zawierają podstawy alkoholowe oraz łatwopalne czynniki napędzające (LPG/butan), AILE stosuje wielopoziomowe standardy bezpieczeństwa zgodne z dyrektywą ATEX 2014/34/EU oraz normą NFPA 30B:
- Projektowanie stref pneumatycznych: Operacje napełniania czynnikiem napędzającym i zamykania opakowań wykorzystują sterowanie pneumatyczne, eliminujące iskry elektryczne w pobliżu łatwopalnych par.
- Zamknięte kabiny napełniania: Automatyczne stacje napełniania czynnikiem napędzającym umieszczone są w dedykowanych kabinach bezpieczeństwa wyposażonych w wentylatory odśrodkowe o dużej wydajności i niepowodujące iskrzenia.
- Wykrywanie gazów palnych: Ciągłe czujniki monitorujące stężenie LEL (dolny zakres wybuchowości) umieszczone są przy poziomie podłogi w celu wykrycia gromadzenia się par i są bezpośrednio połączone z alarmami świetlnymi/dźwiękowymi oraz systemem awaryjnego zatrzymania linii produkcyjnej.
- Zgodność chemiczna: Powierzchnie kontaktujące się z produktem wykonano z elektropolerowanego stali nierdzewnej AISI 316L, wyposażonej w uszczelki z odpornego na chemikalia PTFE i Vitonu, aby wytrzymać rozpuszczalniki nośne oraz olejki zapachowe.
7. Sprzęt zapewniający jakość na etapie końcowym
- Zautomatyzowany kontroler masy w linii: Weryfikuje całkowitą masę każdego gotowego pojemnika i automatycznie odrzuca pojemniki z niedodawkowaną koncentratem lub niewystarczającą ilością napędzającego gazu.
- Detektor przecieków aerozoli w kąpieli wodnej: Zanurza naciskane pojemniki w temperaturowo kontrolowanej wodzie (do 50 °C / 122 °F), umożliwiając wizualne i niezawodne wykrywanie mikroprzecieków w szwach, zgrzebaniach lub zaworach zgodnie z wymaganiami transportowymi DOT-2P / UN.
- Automatyczny układ montujący aktywatory: Wibracyjny pojemnik stożkowy ustawia główki do oprysku, potwierdza ich orientację i mocuje je bezpiecznie na trzonach zaworów bez niekontrolowanego rozpylania.
- Maszyna do nakładania kapek: Dostarcza i precyzyjnie osadza ochronne plastikowe kapturki lub kapturki z zatrzaskiem obrotowym na brzegach pojemników z wysoką prędkością.
8. Dane techniczne (plan odniesienia)
| Parametr | Standardowa specyfikacja maszyny |
|---|---|
| Zakres napełniania cieczami | 10–250 ml / 50–500 ml (możliwość dostosowania) |
| Zakres dozowania napędu | 10–250 ml (stan skroplony) |
| Dopuszczalna odchyłka napełniania | Ciecz: ≤ ±0,5 %; Napęd: ≤ ±1,0 % |
| Wymiary kalenkowania | Średnica: 26,85 ± 0,15 mm; Głębokość: 5,05 ± 0,15 mm (możliwość regulacji) |
| Zasilanie powietrzem roboczym | 0,6–0,8 MPa (85–115 psi); czyste, osuszone i odfiltrowane powietrze |
| Ciśnienie gazu ciekłego | stałe zasilanie 0,4–0,7 MPa |
| Typy opakowań | Monoblokowe puszki aluminiowe z blachy cynowanej, trzyczęściowe, z zwężonym gardłem |
| Standard zaworu | standardowa miseczka zaworu aerozolowego o średnicy 1 cala (25,4 mm) |
| Konstrukcja materiału | Rama: SUS304; części stykające się z produktem: SUS316L; taśma transportowa: antystatyczny POM |
9. Najczęściej zadawane pytania (FAQ)
Jakie wyposażenie jest wymagane do produkcji dezodorantów w aerozolu?
Standardowy układ produkcyjny obejmuje pojemnik do mieszania kosmetyków, napełniacz koncentratu ciekłego, stację wkładania zaworów, maszynę do zaciskania zaworów o średnicy 1 cala, wysokociśnieniowy napełniacz propelantem gazowym (LPG/izobutan/DME), automatyczną wagę kontrolną oraz detektor wycieków w kąpieli wodnej oraz urządzenia do montażu aktywatorów i kapelek.
Czy dezodoranty i sprayy do ciała można produkować na tej samej maszynie do napełniania aerozoli?
Tak, pod warunkiem zgodności konfiguracji dyszy i uszczelek z Twoimi formułami. Choć przejrzysty spray zapachowy swobodnie przepływa przez standardowe tłoczki, formuła antyperspirantu zawierająca chlorek glinu wymaga aktywnego obiegu zwrotnego w zbiorniku, aby zapobiec osadzaniu się składników, oraz uszczelek z PTFE/witonu kompatybilnych z olejami krzemionkowymi stosowanymi jako nośniki.
W jaki sposób zapobiegacie krzyżowemu zanieczyszczeniu zapachów podczas zmiany produktów?
Maszyny AILE wykorzystują sanitarne szybkozłącza typu Tri-Clamp. Operatorzy mogą szybko przepłukać rury, pompy i dysze ciepłym rozpuszczalnikiem lub wodą, a następnie usunąć lotne olejki zapachowe za pomocą sprężonego powietrza lub suchego azotu przed rozpoczęciem produkcji kolejnego SKU.
Jakie są główne przyczyny wycieku propelanu po zaciskaniu i jak je usuwać?
Wyciek wokół kubka montażowego wskazuje zwykle na nieprawidłowe wymiary zacisku lub uszkodzenie gniazda zaworu:
- Sprawdź wymiary zacisku: Zmierz głębokość i średnicę zacisku specjalnymi suwmiarkami do aerosoli zgodnie ze specyfikacjami dostawcy zaworów.
- Sprawdź oprawkę zaciskową: Upewnij się, że wewnętrzne palce oprawki są nietknięte i pozbawione wyrostków metalowych.
- Zbadaj otwór puszki: Zweryfikuj, czy zwoje puszek są jednolite, bez wgnieceń, zadrapań lub nieregularnego pokrycia.
Poznaj rozwiązania inżynieryjne AILE dla aerozoli
- Półautomatyczne maszyny do napełniania aerozolu
- Linie dozujące aerozoli automatyczne
- Sanitarne zbiorniki do mieszania kosmetyków oraz naczynia do mieszania z działaniem ścinającym
- Urządzenia do testowania szczelności aerozoli w kąpieli wodnej




