
Resumen rápido: Las líneas de envasado de desodorantes en aerosol y sprays corporales gestionan la dosificación de líquidos, el ajuste preciso de válvulas y la carga de propelente a alta presión (GLP, butano, isobutano, DME) en latas de aluminio o hojalata. Dependiendo de si su formulación es una solución transparente de alcohol y fragancia o una suspensión antitranspirante que contiene polvos activos (por ejemplo, clorhidrato de aluminio), las configuraciones de las máquinas varían desde unidades versátiles semiautomáticas 3-en-1 (12–20 CPM) para lotes piloto hasta líneas de producción automáticas de alta velocidad configuradas según los requisitos ATEX para zonas explosivas (30–120+ CPM).
1. Resumen de la producción de desodorantes en aerosol y sprays corporales
Una configuración típica de embalaje industrial para desodorantes y sprays corporales opera mediante una secuencia coordinada diseñada para mantener tolerancias estables de llenado, garantizar un sellado hermético por crimpeo y proteger la seguridad de la planta:
- Preparación y mezcla del producto: Mezcla de etanol, aceites fragantes o sales desodorantes activas dentro de recipientes sanitarios de acero inoxidable.
- Alimentación y limpieza de los envases: Desenredado y eliminación del polvo de latas de aluminio o hojalata monobloque, de forma automática.
- Llenado volumétrico de líquidos: Dosis de alta precisión del concentrado líquido.
- Clasificación e inserción de válvulas: Colocación manual o clasificación y alimentación mecánicas automáticas de válvulas aerosol estándar de 1 pulgada.
- Crimpeo de válvulas: Mandril de expansión mecánica que sujeta la copa de la válvula contra el cuello de la lata para formar un sellado permanente.
- Gasificación con propelente: Inyección dosificada de propelentes gaseosos licuados (GLP, butano, DME) a través de la válvula bajo presión.
- Inspección de calidad: Verificación automática del peso en línea y detección de fugas mediante baño de agua a alta temperatura.
- Montaje del accionador y la tapa protectora: Orientación mecánica precisa y aplicación por presión de los accionadores de pulverización y las tapas protectoras contra el polvo.
- Trazabilidad y embalaje: Codificación por lote mediante láser o chorro de tinta, empaque automático en cajas de cartón y envoltura retráctil.

2. Comparación técnica: Spray corporal fragante frente a suspensión antitranspirante
La química física del producto determina la configuración exacta de la máquina requerida en la línea de envasado:
| Parámetro de aplicación | Aerosol corporal de fragancia estándar | Desodorante antitranspirante (tipo suspensión) |
|---|---|---|
| Ingredientes típicos | Etanol, agua desionizada, aceites fragantes, solubilizantes | Ciclopentasiloxano, clorhidrato de aluminio (ACH), fragancia, almidón |
| Viscosidad y comportamiento de flujo | Baja viscosidad (< 10 cP), flujo libre | 50–500 cP, no newtoniano, propenso a sedimentación de polvo |
| Mezcla y agitación | Mezclador de paletas de velocidad baja estándar | Mezcla de alta cizalladura con recirculación continua durante el llenado |
| Diseño de la boquilla de llenado | Boquilla líquida de cierre positivo estándar | Pistón rotativo antigoteo con asientos de válvula endurecidos y orificios anticongelantes |
| Sellos y Juntas | Viton / NBR | PTFE / FFKM (diseñado específicamente para siliconas portadoras y polvos abrasivos) |
| Cambio y limpieza | Ciclo estándar de enjuague con disolvente | Diseño CIP de desmontaje rápido para evitar la formación de costras de polvo en los colectores |
3. Ingeniería de relleno central y ensamblaje
Relleno líquido de precisión
- Mecanismo de dosificación: Cilindros de medición de pistón neumáticos o accionados por servo, fabricados en acero inoxidable sanitario.
- Precisión: Dosificación volumétrica mantenida dentro de ±0,5 %–1,0 %.
- Gestión de suspensiones: Para polvos antitranspirantes, las tolvas de almacenamiento incorporan agitación mecánica activa y circuitos cerrados de recirculación para mantener los sólidos activos uniformemente dispersos durante toda la operación.
Crimpado de válvulas e integridad hermética
- Compatibilidad estándar: copas de montaje de 1 pulgada (25,4 mm) en latas de aluminio o hojalata.
- Estabilidad del proceso: Las pinzas de compresión de acero templado garantizan una expansión uniforme, manteniendo un diámetro y una profundidad de compresión constantes para eliminar microfugas de propelente durante el transporte y el almacenamiento.
Carga de propelente (gasificación)
- Propelentes compatibles: Gas licuado del petróleo (GLP), butano comercial, isobutano y éter dimetílico (EDM).
- Entrega: Las bombas de gas impulsadas por aire transfieren el propelente a través del vástago de la válvula (TTV) con una consistencia volumétrica de carga mantenida dentro de ±1 %.

4. Configuraciones de equipo: semiautomáticas frente a totalmente automáticas
Unidades integradas semiautomáticas (3-en-1 / 4-en-1)
Ideales para rellenadores por contrato (CMO/CDMO), pruebas piloto, lotes pequeños a medianos e instalaciones que realizan frecuentes cambios de fragancia.
- Configuración: Configuración compacta en una sola mesa que combina 1 llenador de líquidos, 1 prensa para válvulas y 1 cabezal de gas propelente.
- Operación: Un operario coloca manualmente el recipiente y acciona con el pie un pedal neumático para ejecutar cada ciclo.
- Producción: 12 a 20 latas por minuto (700 a 1.200 latas/hora).
- Sistema de transmisión: controles lógicos neumáticos al 100 % para minimizar las fuentes de ignición eléctrica en la zona de llenado.
Líneas de producción totalmente automáticas
Diseñado para el empaque comercial continuo, donde la reducción de mano de obra y una alta eficacia general del equipo (OEE) son fundamentales.
- Configuración: Sistemas de transporte lineal o de rueda estrella giratoria con indexación automática, que integran desenredadores automáticos de latas, llenadores líquidos de múltiples cabezales, colocadores automáticos de válvulas, cerradores de múltiples cabezales, estaciones de inyección de gas, verificadores de peso y baños de agua.
-
Producción:
- Líneas automatizadas lineales: 30 a 60 latas por minuto.
- Sistemas de múltiples cabezales / rotatorios: 60 a 120+ latas por minuto.
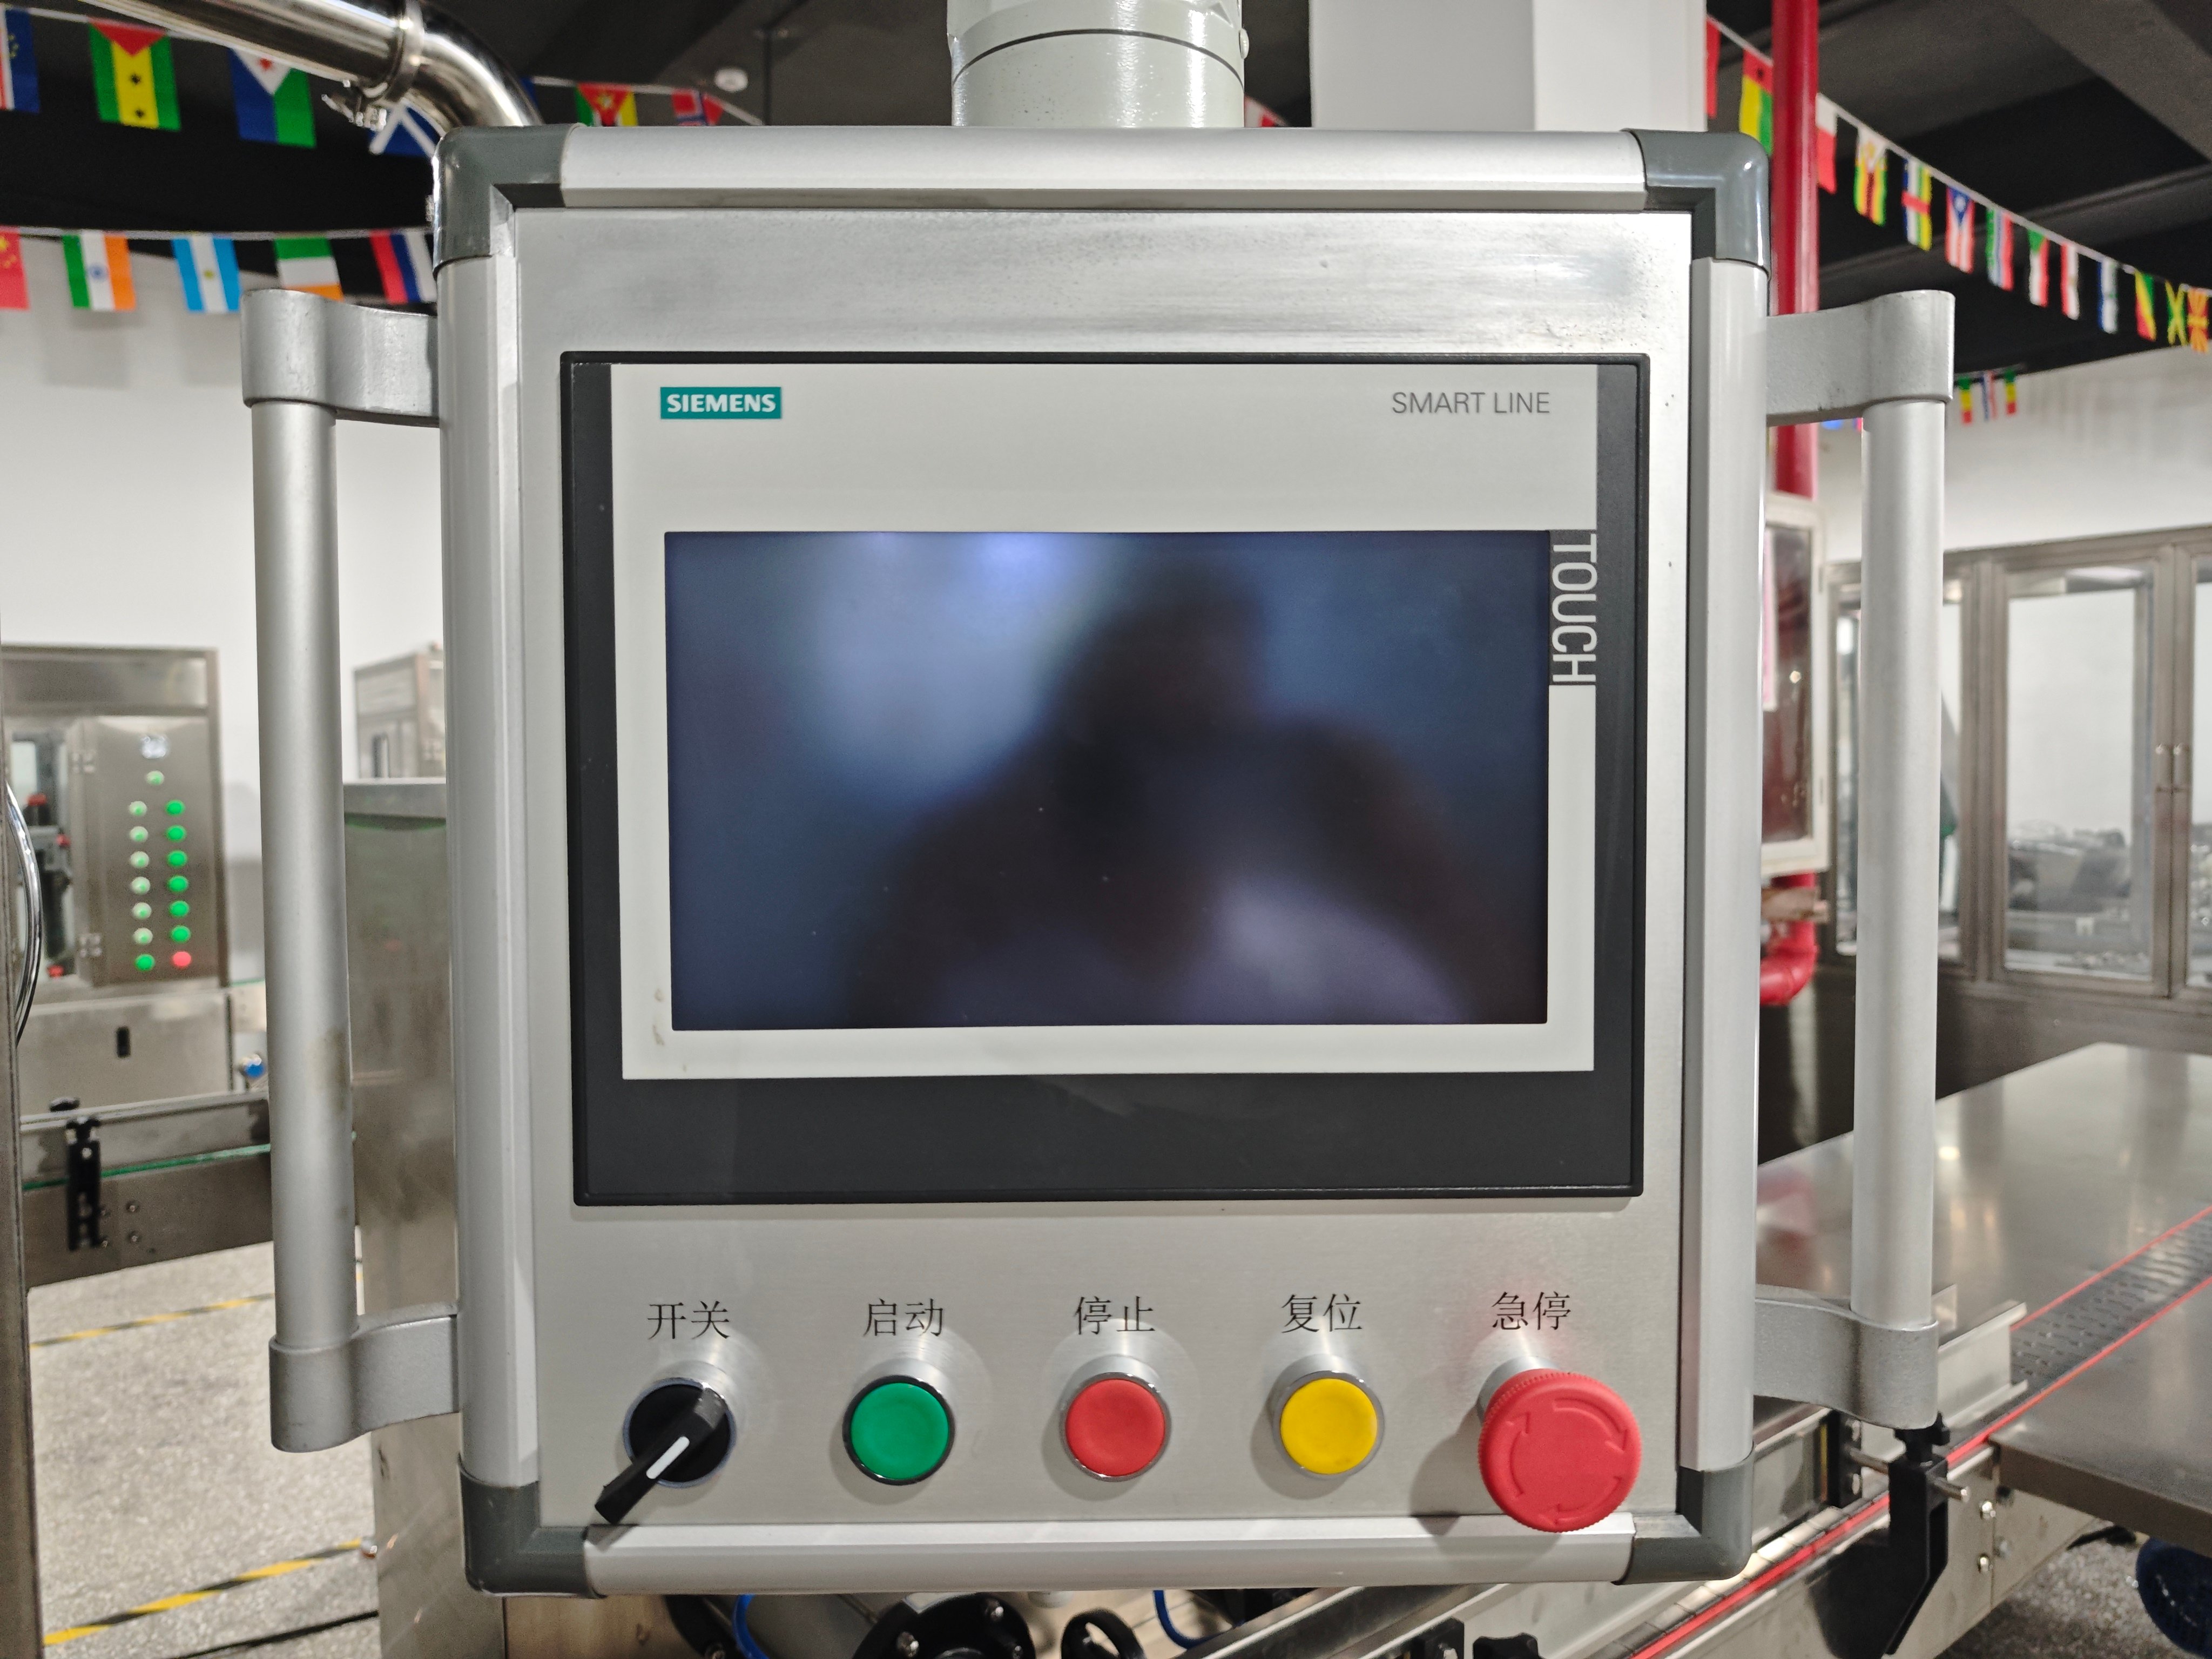
- Sistema de control: Interfaz PLC centralizada con pantalla táctil HMI y paneles de operador a prueba de explosiones.
5. Matriz comparativa de ingeniería
| Factor | Sistema Semiautomático | Línea de producción completamente automática |
|---|---|---|
| Velocidad de producción | 800 a 1.200 latas/hora | 2.400 a 7.200+ latas/hora |
| Requisitos del operador | 1–2 operadores manuales | 1 supervisor de línea + empacadores aguas abajo |
| Rango de diámetro de la lata | ø 35 – 65 mm (ajuste sin herramientas) | ø 35 – 76 mm (ruedas estrella de cambio rápido) |
| Rango de altura de la lata | 70 – 330 mm | 70 – 330 mm |
| Precisión volumétrica | Hasta ±1,0 % | Hasta ±0,5 % |
| Espacio en el suelo requerido | Compacto (≈ 2 – 4 m²) | Distribución lineal (≈ 25 – 60 m²) |
| Integrar la seguridad | Componentes neumáticos intrínsecamente seguros | Cabina de gas aislada, escape integrado, cumplimiento con la Zona ATEX 1/2 |
| Mejor aplicación | Perfumes de alta gama, producciones en pequeños lotes, laboratorios piloto | Alta volumetría de un solo SKU, producción masiva continua |
6. Seguridad industrial y arquitectura a prueba de explosiones
Dado que el envasado de desodorantes y sprays corporales frecuentemente implica bases alcohólicas y propelentes inflamables (GLP/butano), AILE incorpora estándares de seguridad multinivel alineados con la Directiva ATEX 2014/34/UE y la norma NFPA 30B:
- Diseño neumático de zona: Las operaciones de inyección de propelente y de sellado mediante doblado utilizan controles neumáticos para eliminar chispas eléctricas en zonas con vapores inflamables.
- Cabinas cerradas de inyección de propelente: Las estaciones automáticas de carga de propelente se ubican en cabinas de seguridad específicas equipadas con ventiladores centrífugos de alto caudal y sin riesgo de chispa.
- Detección de gases combustibles: Los sensores de monitorización continua del LEL (límite inferior de explosividad) se colocan cerca del nivel del suelo para detectar la acumulación de vapores y se conectan directamente a alarmas visuales/acústicas y al cierre de emergencia de las líneas.
- Compatibilidad Química: Las superficies en contacto con el producto están fabricadas en acero inoxidable AISI 316L electropulido, equipadas con juntas de PTFE y Viton resistentes a productos químicos para soportar disolventes portadores y aceites fragantes.
7. Equipos de garantía de calidad aguas abajo
- Controlador automático de peso en línea: Verifica el peso bruto de cada lata terminada y rechaza automáticamente los envases con concentrado insuficiente o propulsor insuficiente.
- Detector automático de fugas por baño de agua para aerosoles: Sumerge las latas presurizadas en agua con temperatura controlada (hasta 50 °C / 122 °F) para identificar visual y fiablemente microfugas en las costuras, dobleces o válvulas, conforme a los requisitos de transporte DOT-2P / ONU.
- Colocador automático de accionadores: El alimentador vibratorio de tolva alinea las boquillas de pulverización, confirma su orientación y las presiona firmemente sobre los vástagos de las válvulas sin provocar pulverización accidental.
- Máquina de colocación de tapas: Alimenta y coloca correctamente las sobretapas de plástico protectoras o las tapas de cierre por giro sobre los bordes de las latas a alta velocidad.
8. Especificaciones técnicas (plano de referencia)
| Parámetro | Especificación estándar de la máquina |
|---|---|
| Rango de llenado de líquido | 10 – 250 ml / 50 – 500 ml (personalizable) |
| Rango de dosificación de propelente | 10 – 250 ml (estado licuado) |
| Tolerancia de llenado | Líquido: ≤ ±0,5 %; Propelente: ≤ ±1,0 % |
| Dimensiones de plegado | Diámetro: 26,85 ± 0,15 mm; Profundidad: 5,05 ± 0,15 mm (ajustable) |
| Suministro de aire de trabajo | 0,6 – 0,8 MPa (85 – 115 psi); aire limpio, seco y filtrado |
| Presión de gas líquido | suministro constante de 0,4 – 0,7 MPa |
| Tipos de contenedores | Latas monobloque de aluminio y hojalata de tres piezas con cuello estrechado |
| Válvula estándar | copa de válvula para aerosol estándar de 1 pulgada (25,4 mm) |
| Construcción del material | Estructura: SUS304; Contacto con el producto: SUS316L; Transportador: POM antiestático |
9. Preguntas frecuentes (FAQ)
¿Qué equipos se requieren para producir desodorante en aerosol?
Una configuración estándar de producción incluye un recipiente de mezcla cosmética, un llenador de concentrado líquido, una estación de inserción de válvulas, una máquina de doblado de válvulas de 1 pulgada, un gasificador de propelente de alta presión (GLP/isobutano/DME), una balanza automática de verificación, un detector de fugas con baño de agua y prensas para actuadores/tapones.
¿Pueden funcionar desodorantes en aerosol y sprays corporales en la misma máquina de llenado de aerosoles?
Sí, siempre que las configuraciones de boquilla y junta coincidan con sus formulaciones. Aunque un spray de fragancia transparente fluye libremente a través de pistones estándar, una formulación antitranspirante con clorhidrato de aluminio requiere un circuito activo de recirculación en la tolva para evitar la sedimentación, además de juntas de PTFE/Viton compatibles con aceites de silicona portadores.
¿Cómo se evita la contaminación cruzada de fragancias durante el cambio de producto?
Las máquinas AILE utilizan conexiones rápidas sanitarias (Tri-Clamp). Los operadores pueden enjuagar rápidamente tuberías, bombas y boquillas con solvente tibio o agua, seguido de soplado con aire comprimido o nitrógeno seco para eliminar los aceites fragantes volátiles antes de comenzar con el siguiente SKU.
¿Cuáles son las causas principales de la fuga de propelente tras el acanalado, y cómo se solucionan?
La fuga alrededor de la copa de montaje suele indicar dimensiones inadecuadas del acanalado o daño en el asiento de la válvula:
- Verifique las dimensiones del acanalado: Compruebe la profundidad y el diámetro del acanalado mediante calibradores específicos para aerosoles, comparándolos con las especificaciones del proveedor de válvulas.
- Inspeccione la pinza de acanalado: Asegúrese de que las lengüetas internas de la pinza no estén dañadas y carezcan de rebabas metálicas.
- Examine la abertura del envase: Verifique que los dobleces del envase sean uniformes, sin abolladuras, arañazos ni recubrimiento irregular.
Explore las soluciones de ingeniería para aerosoles de AILE
- Máquinas semiautomáticas de llenado de aerosoles
- Líneas automáticas de llenado de aerosoles
- Tanques Sanitarios de Mezcla Cosmética y Recipientes de Cizallamiento
- Equipo de Prueba de Fugas por Baño de Agua para Aerosoles




