
Resumo Rápido: As linhas de embalagem de desodorante em aerossol e spray corporal realizam dosagem líquida, crimpagem precisa de válvulas e carregamento de propelente sob alta pressão (GLP, butano, isobutano, DME) em latas de alumínio ou folha de flandres. Consoante a sua fórmula seja uma solução clara de álcool e fragrância ou uma suspensão antitranspirante contendo pós ativos (ex.: cloreto de alumínio hidratado), as configurações das máquinas variam desde unidades versáteis semiautomáticas 3-em-1 (12–20 CPM) para lotes-piloto até linhas de produção automáticas de alta velocidade configuradas conforme os requisitos ATEX para ambientes à prova de explosão (30–120+ CPM).
1. Visão Geral da Produção de Desodorante em Aerossol e Spray Corporal
Uma configuração típica de embalagem industrial para desodorantes e sprays corporais opera por meio de uma sequência coordenada projetada para manter tolerâncias estáveis de enchimento, garantir a crimpagem hermética e proteger a segurança da planta:
- Preparação e Mistura do Produto: Mistura de etanol, óleos de fragrância ou sais desodorantes ativos em recipientes sanitários de aço inoxidável.
- Alimentação e Limpeza dos Recipientes: Desemaranhamento automático e remoção de poeira de latas de alumínio ou folha de flandres monobloco.
- Enchimento Volumétrico de Líquidos: Doseamento de alta precisão do concentrado líquido.
- Classificação e Inserção de Válvulas: Colocação manual ou classificação e alimentação mecânicas automáticas de válvulas aerossol padrão de 1 polegada.
- Crimpagem de Válvulas: Expansão mecânica do mandril para fixar a cápsula da válvula contra o gargalo da lata, formando uma vedação permanente.
- Gaseificação com propelente: Injeção medida de propelentes gasosos liquefeitos (GLP, butano, DME) através da válvula sob pressão.
- Inspeção de qualidade: Verificação automática de peso em linha e detecção de vazamentos em banho de água a alta temperatura.
- Montagem do atuador e da tampa de proteção: Orientação mecânica precisa e aplicação por pressão dos atuadores de pulverização e das tampas protetoras contra poeira.
- Rastreabilidade e embalagem: Codificação lote a lote por laser ou jato de tinta, embalagem automática em caixas e envolvimento com filme retrátil.

2. Comparação técnica: spray corporal perfumado versus suspensão antitranspirante
A química física do produto determina exatamente a configuração da máquina necessária na linha de embalagem:
| Parâmetro de Aplicação | Aerossol Corporal com Fragrância Padrão | Desodorante Antitranspirante (Tipo Suspensão) |
|---|---|---|
| Ingredientes Típicos | Etanol, água desionizada, óleos fragrantes, solubilizantes | Ciclopentasiloxano, cloreto de alumínio hidratado (ACH), fragrância, amido |
| Viscosidade e Comportamento de Escoamento | Baixa viscosidade (< 10 cP), escoamento livre | 50–500 cP, não newtoniano, propenso à sedimentação de pós |
| Mistura e Agitação | Misturador padrão de baixa velocidade com pás | Mistura de alta cisalhamento com recirculação contínua durante o enchimento |
| Projeto do bico de enchimento | Bico líquido padrão de vedação positiva | Pistão rotativo antiderramamento com assentos de válvula endurecidos e orifícios anticongelamento |
| Selos e juntas | Viton / NBR | PTFE / FFKM (projetado especificamente para silicones portadores e pós abrasivos) |
| Troca e limpeza | Ciclo padrão de enxágue com solvente | Projeto CIP de desmontagem rápida para evitar a formação de crostas de pó nos colectores |
3. Engenharia de Preenchimento Central e Montagem
Preenchimento Líquido de Precisão
- Mecanismo de Dosagem: Cilindros de medição pneumáticos ou acionados por servo, fabricados em aço inoxidável sanitário.
- Precisão: Dosagem volumétrica mantida dentro de ±0,5%–1,0%.
- Gestão de Suspensão: Para pós antitranspirantes, os silos de retenção incorporam agitação mecânica ativa e circuitos fechados de recirculação para manter os sólidos ativos uniformemente dispersos durante toda a operação.
Crimpagem de Válvulas e Integridade Hermética
- Compatibilidade Padrão: copos de montagem de 1 polegada (25,4 mm) em latas de alumínio ou folha de flandres.
- Estabilidade do processo: Mangas de aperto em aço temperado garantem expansão uniforme, mantendo diâmetro e profundidade constantes de aperto para eliminar microvazamentos de propelente durante transporte e armazenamento.
Carregamento de Propelente (Gaseificação)
- Propelentes Suportados: Gás de Petróleo Liquefeito (GPL), Butano Comercial, Isobutano e Éter Dimetílico (EDM).
- Entrega: Bombas pneumáticas de reforço transferem o propelente através da haste da válvula (TTV), com consistência volumétrica de carga mantida dentro de ±1%.

4. Configurações de Equipamento: Semiautomática vs. Totalmente Automática
Unidades Integradas Semiautomáticas (3-em-1 / 4-em-1)
Ideal para prestadores de serviço de envase (CMO/CDMO), operações-piloto, lotes pequenos a médios e instalações que realizam trocas frequentes de fragrâncias.
- Configuração: Configuração compacta em única bancada, combinando 1 Envasadora Líquida, 1 Apertadora de Válvulas e 1 Cabeça de Gás Propelente.
- Operação: Um operador posiciona manualmente o recipiente e aciona um pedal pneumático com o pé para executar cada ciclo.
- Saída: 12 a 20 latas por minuto (700 a 1.200 latas/hora).
- Sistema de Acionamento: controles lógicos 100 % pneumáticos para minimizar fontes de ignição elétrica na zona de enchimento.
Linhas de Produção Totalmente Automáticas
Projetado para embalagem comercial contínua, em que a redução da mão de obra e uma elevada eficácia global do equipamento (OEE) são fundamentais.
- Configuração: Sistemas lineares de transporte ou sistemas rotativos de indexação com roda-estrela, integrando desembaraçadores automáticos de latas, enchecedores líquidos de múltiplos bocais, colocadores automáticos de válvulas, crimpadores de múltiplos bocais, estações de injeção de gás, verificadores de peso e banhos de água.
-
Saída:
- Linhas automatizadas lineares: 30 a 60 latas por minuto.
- Sistemas de múltiplos bocais / rotativos: 60 a 120+ latas por minuto.
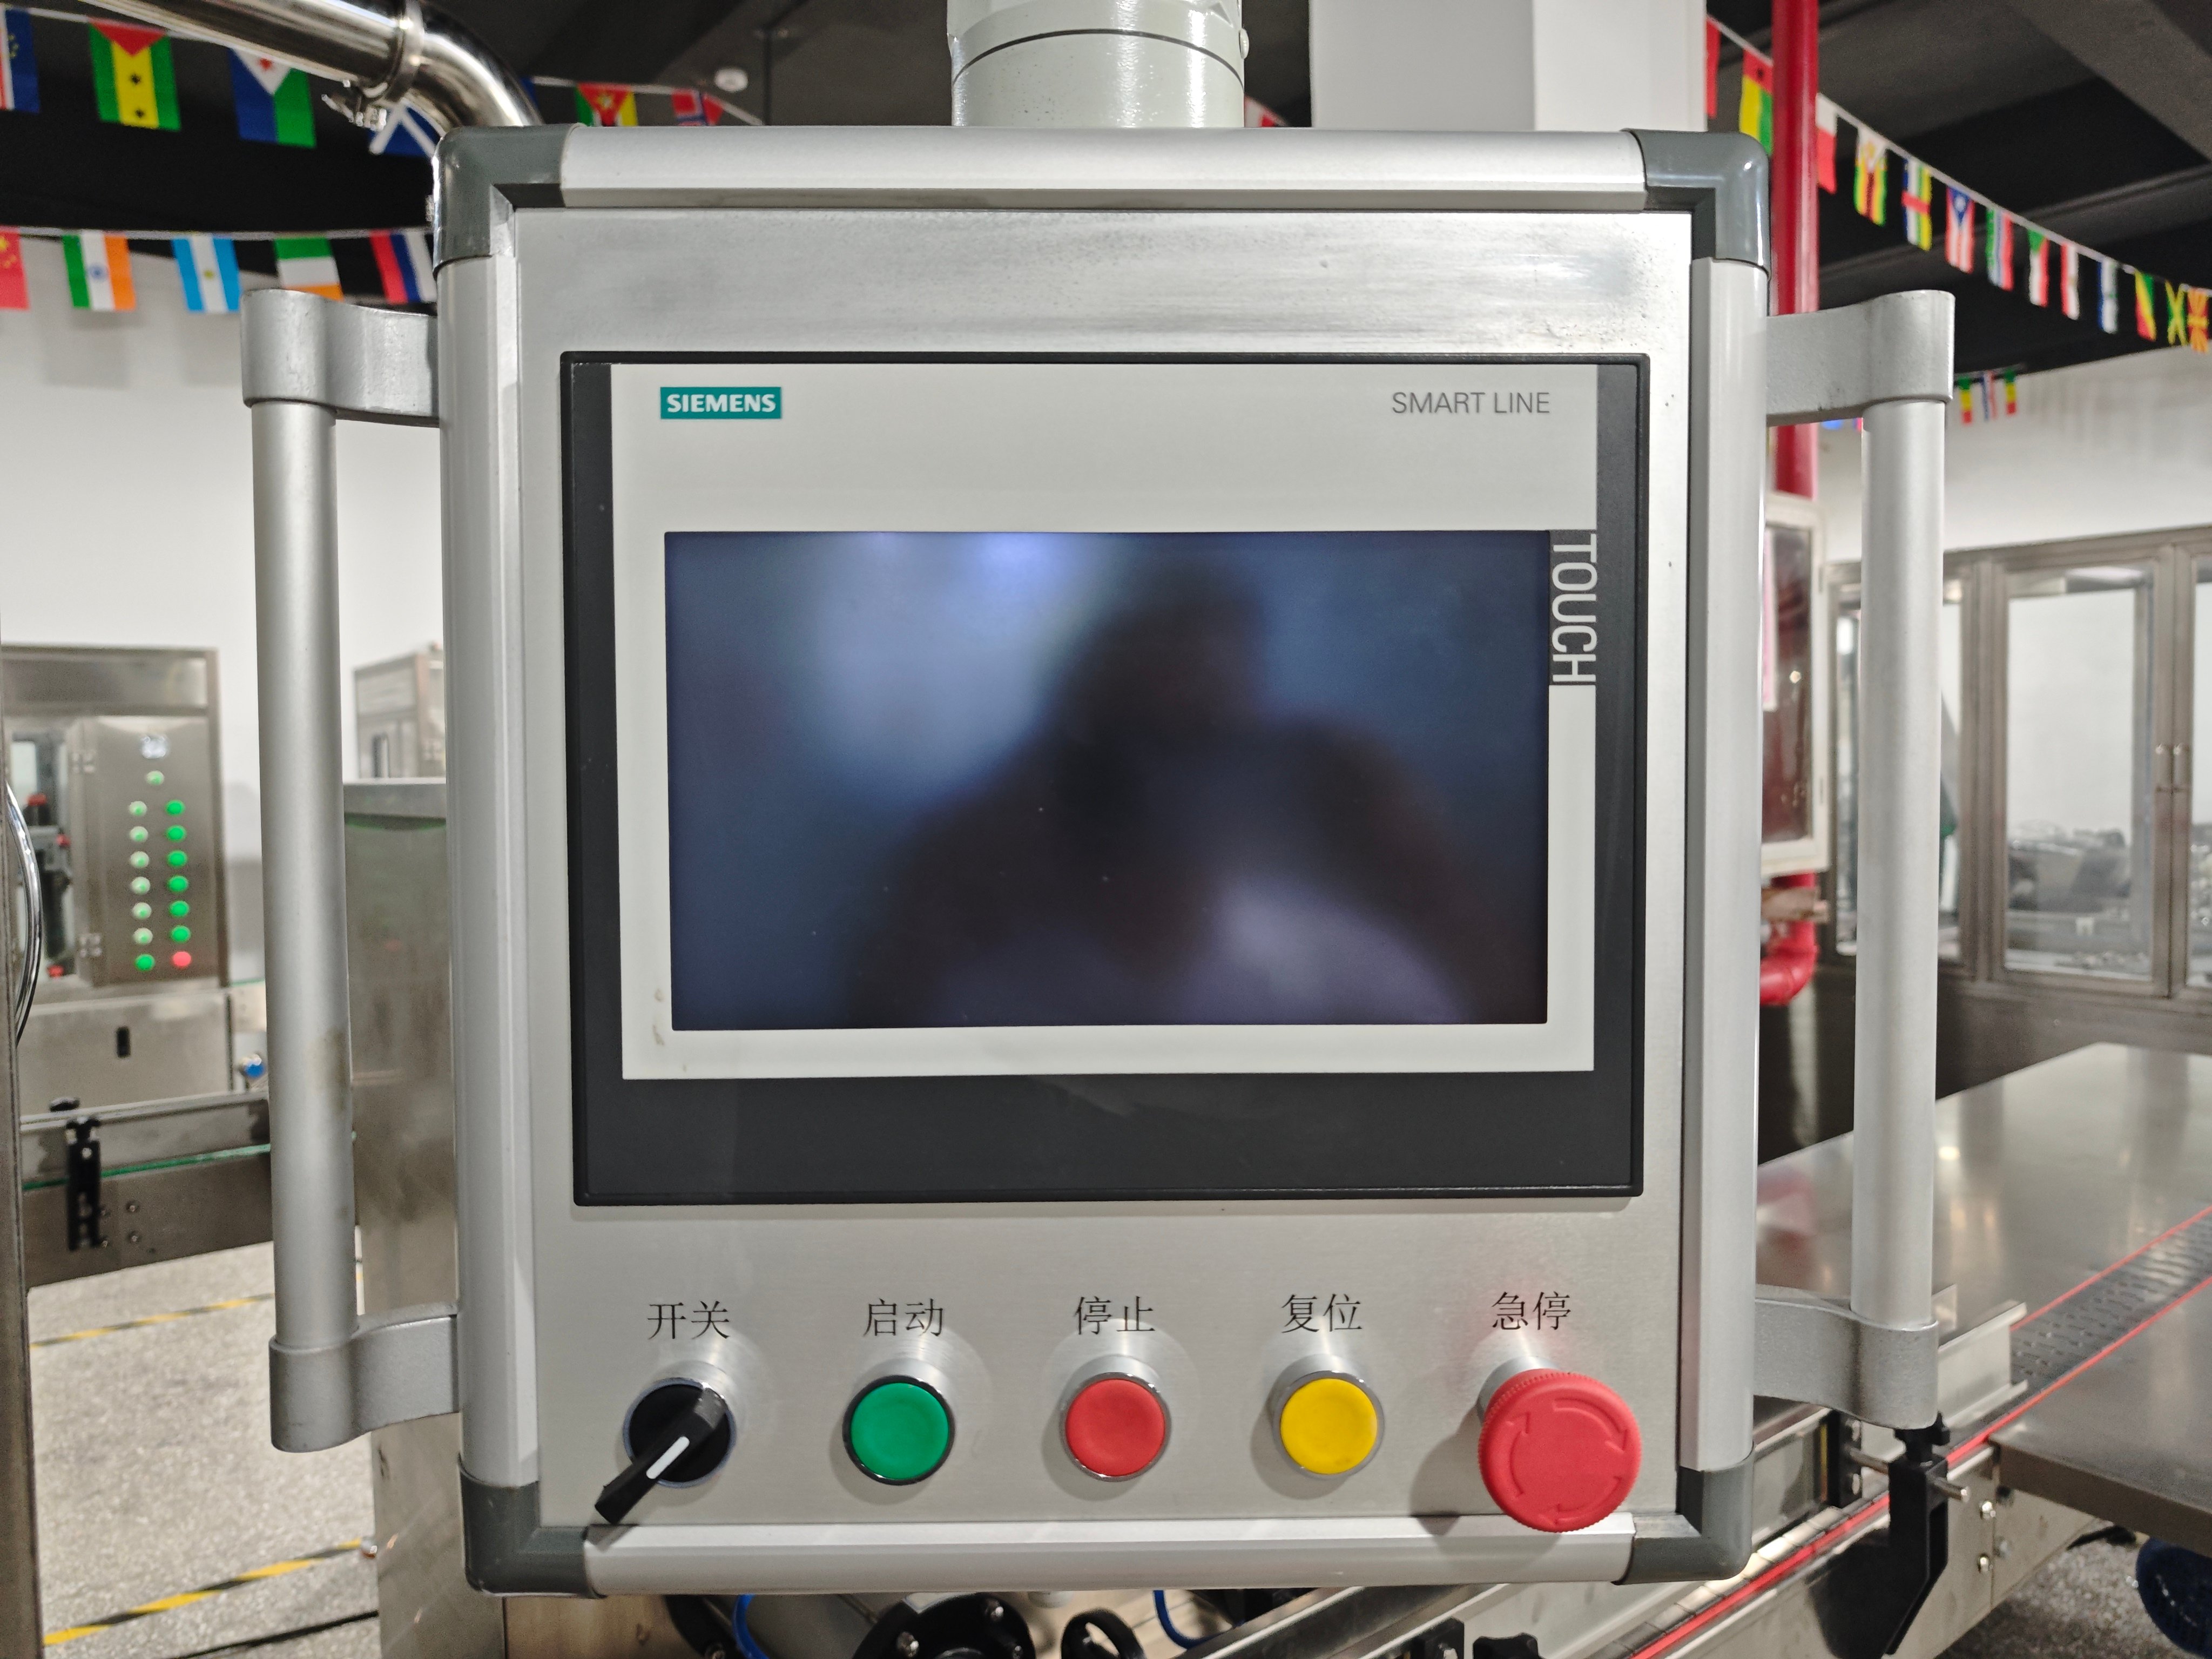
- Sistema de controle: Interface PLC centralizada com HMI touchscreen e painéis operacionais à prova de explosão.
5. Matriz de comparação técnica
| Fator | Sistema semi-automático | Linha de produção totalmente automática |
|---|---|---|
| Velocidade de produção | 800 a 1.200 latas/hora | 2.400 a 7.200+ latas/hora |
| Requisitos do Operador | 1–2 operadores manuais | 1 supervisor de linha + empacotadores a jusante |
| Faixa de diâmetro da lata | ø 35 – 65 mm (ajuste sem ferramentas) | ø 35 – 76 mm (rodas estrela de troca rápida) |
| Intervalo de altura da lata | 70 – 330 mm | 70 – 330 mm |
| Precisão Volumétrica | Até ±1,0% | Até ±0,5% |
| Espaço no chão necessário | Compacto (≈ 2 – 4 m²) | Área linear (≈ 25 – 60 m²) |
| Integração de Segurança | Componentes pneumáticos intrinsecamente seguros | Cabine de gás isolada, exaustão integrada, conformidade com a Zona 1/2 ATEX |
| Melhor Aplicação | Perfumes de nicho, produções em pequenos lotes, laboratórios-piloto | Alta produção de um único SKU, fabricação em massa contínua |
6. Segurança Industrial e Arquitetura à Prova de Explosão
Como as embalagens de desodorantes e sprays corporais frequentemente envolvem bases alcoólicas e propelentes inflamáveis (GLP/Butano), a AILE incorpora normas de segurança em múltiplos níveis, alinhadas à Diretiva ATEX 2014/34/UE e à NFPA 30B:
- Projeto de Zona Pneumática: As operações de carregamento de propelente e crimpagem utilizam controles pneumáticos para eliminar faíscas elétricas nas proximidades de vapores inflamáveis.
- Cabines Fechadas de Carregamento de Propelente: As estações automáticas de carregamento de propelente estão instaladas em cabines de segurança dedicadas, equipadas com ventiladores centrífugos de alto desempenho e sem risco de faíscas.
- Detecção de Gases Inflamáveis: Sensores contínuos de monitoramento do LEL (Limite Inferior de Explosividade) são posicionados próximo ao nível do piso para identificar o acúmulo de vapores e se conectam diretamente a alarmes visuais/acústicos e ao desligamento de emergência das linhas.
- Compatibilidade Química: As superfícies em contato com o produto são fabricadas em aço inoxidável AISI 316L eletropolido, equipadas com juntas quimicamente resistentes de PTFE e Viton para suportar solventes transportadores e óleos de fragrância.
7. Equipamentos de Garantia de Qualidade a Jusante
- Verificador Automático de Peso em Linha: Verifica o peso bruto de cada lata finalizada, rejeitando automaticamente recipientes com concentração insuficiente ou propelente inadequado.
- Detector Automático de Vazamentos por Banho de Água para Aerossóis: Imersão de latas pressurizadas em água com temperatura controlada (até 50 °C / 122 °F) para identificação visual e confiável de microvazamentos nas juntas, dobras ou válvulas, conforme exigido pelas normas de transporte DOT-2P / UN.
- Colocador Automático de Atuadores: Alimentador vibratório em forma de tigela alinha as cabeças de pulverização, confirma sua orientação e as encaixa firmemente nos hastes das válvulas sem pulverização acidental.
- Máquina de Aplicação de Tampa: Alimenta e posiciona com precisão tampas plásticas protetoras ou tampas de rosqueamento sobre as bordas das latas, em altas velocidades.
8. Especificações Técnicas (Plano de Referência)
| Parâmetro | Especificação Padrão da Máquina |
|---|---|
| Faixa de Enchimento de Líquido | 10 – 250 ml / 50 – 500 ml (personalizável) |
| Faixa de Doseamento de PropelENTE | 10 – 250 ml (estado líquido) |
| Tolerância de Enchimento | Líquido: ≤ ±0,5%; Propelente: ≤ ±1,0% |
| Dimensões de Vedação | Diâmetro: 26,85 ± 0,15 mm; Profundidade: 5,05 ± 0,15 mm (ajustável) |
| Alimentação de ar operacional | 0,6 – 0,8 MPa (85 – 115 psi); ar limpo, seco e filtrado |
| Pressão de gás líquido | fornecimento constante de 0,4 – 0,7 MPa |
| Tipos de recipientes | Latasa de alumínio monobloco; latas de três peças em folha de flandres com gargalo |
| Válvula padrão | copo de válvula aerossol padrão de 1 polegada (25,4 mm) |
| Construção do Material | Estrutura: SUS304; Contato com o produto: SUS316L; Transportador: POM antieletrostático |
9. Perguntas frequentes (FAQ)
Quais equipamentos são necessários para produzir desodorante em aerossol?
Uma configuração padrão de produção inclui um recipiente de mistura cosmética, um enchecedor de concentrado líquido, uma estação de inserção de válvulas, uma máquina de crimpagem de válvulas de 1 polegada, um gaseificador de propelente de alta pressão (LPG/Isobutano/DME), uma balança verificadora automática, um detector de vazamentos por banho de água e prensas de atuadores/tampas.
É possível processar desodorantes em aerossol e sprays para o corpo na mesma máquina de enchimento de aerossóis?
Sim, desde que as configurações de bico e de vedação sejam compatíveis com suas formulações. Embora um spray de fragrância transparente flua livremente através de pistões padrão, uma formulação antitranspirante contendo cloreto de alumínio requer um circuito ativo de recirculação no funil para evitar sedimentação, além de vedações em PTFE/Viton compatíveis com óleos de silicone utilizados como veículos.
Como você evita a contaminação cruzada de fragrâncias durante a troca de produtos?
As máquinas AILE utilizam conexões sanitárias de desconexão rápida (Tri-Clamp). Os operadores podem limpar rapidamente tubos, bombas e bicos com solvente morno/água, seguido de purga com ar comprimido ou nitrogênio seco para remover óleos voláteis de fragrância antes de iniciar o próximo SKU.
Quais são as principais causas de vazamento do propelente após a crimpagem, e como elas são corrigidas?
O vazamento ao redor do copo de montagem geralmente indica dimensões incorretas da crimpagem ou danos ao assento da válvula:
- Verifique as dimensões da crimpagem: Confira a profundidade e o diâmetro da crimpagem usando paquímetros específicos para aerossóis, comparando-os às especificações do fornecedor da válvula.
- Inspeccione o mandril de crimpagem: Certifique-se de que os dedos internos do mandril estejam intactos e livres de rebarbas metálicas.
- Examine a abertura da lata: Verifique se as ondulações da lata são uniformes, sem amassados, arranhões ou revestimento irregular.
Explore as Soluções de Engenharia em Aerossóis AILE
- Máquinas semi-automáticas de enchimento de aerossóis
- Linhas automáticas de enchimento de aerossóis
- Tanques Sanitários de Mistura Cosmética e Vasos de Cisalhamento
- Equipamento de Teste de Vazamento em Banho de Água para Aerossóis




