
Rýchly prehľad: Výrobné linky na balenie aerosólových dezodorantov a sprejov na telo vykonávajú dávkovanie kvapalín, presné stlačovanie ventilov a nabitie pod tlakom pohonných látok (LPG, bután, izobután, DME) do hliníkových alebo oceľových plechových nádob. V závislosti od toho, či je vaša zmes jasný alkoholovo-voňavkový roztok alebo suspenzia protipotných účinných látok obsahujúca aktívne prášky (napr. chlorid hliníkový), sa konfigurácia strojov mení – od univerzálnych poli-automatických 3-v-1 jednotiek (12–20 CPM) pre skúšobné šarže až po vysokorýchlostné automatické výrobné linky navrhnuté s ohľadom na požiadavky ATEX na výbušnú bezpečnosť (30–120+ CPM).
1. Prehľad výroby aerosólových dezodorantov a sprejov na telo
Typické priemyselné balenie dezodorantov a sprejov na telo prebieha koordinovanou postupnosťou, ktorá zabezpečuje stabilné tolerancie plnenia, hermetické stlačovanie a bezpečnosť prevádzky:
- Príprava a miešanie výrobku: Zmiešavanie etanolu, vonných olejov alebo účinných dezodorantných solí v hygienických nerezových nádobách.
- Prívod a čistenie obalov: Automatické roztriedenie a odprašovanie monoblokových hliníkových alebo plechových plechoviek.
- Objemové plnenie kvapalín: Vysokopresné dávkovanie kvapalného koncentrátu.
- Triedenie a vkladanie ventilov: Ručné umiestnenie alebo automatické mechanické triedenie a prívod štandardných aerosólových ventilov s priemerom 1 palec.
- Stlačovanie ventilov: Mechanické rozšírenie záberového kľúča, ktorý pevne upevňuje pohár ventilu na hrdlo plechovky, čím sa vytvorí trvalé tesnenie.
- Naplňovanie pohonnou látkou: Dávkované vstrekovanie plynných náplní (LPG, bután, DME) cez ventil pod tlakom.
- Kontrola kvality: Automatické kontrolované váženie priamo v linke a detekcia úniku v horúcej vodnej lázni.
- Montáž aktuátora a ochranného krytu: Presná mechanická orientácia a tlačenie sprejových aktuátorov a ochranných prachových krytov.
- Sledovateľnosť a balenie: Laserové/inkjetové kódovanie šarží, automatické balenie do kartónov a smršťovacie fóliovanie.

2. Technické porovnanie: Parfumový sprej pre telo vs. Antiperspiračná suspenzia
Fyzikálna chémia produktu určuje presnú konfiguráciu stroja potrebnú na balic ej ploche:
| Aplikačný parameter | Štandardný parfumový sprej pre telo | Antiperspirantný dezodorant (suspenzný typ) |
|---|---|---|
| Typické zložky | Etanol, deionizovaná voda, vonné oleje, rozpúšťadlá | Cyklopentasiloxán, chlorohydrát hliníka (ACH), vôňa, škrob |
| Viskozita a tokové správanie | Nízka viskozita (< 10 cP), voľne prúdiaca | 50–500 cP, nenewtonovská, má tendenciu k usadzovaniu sa práškových častíc |
| Zmiešavanie a miešanie | Štandardný nízkorýchlostný lopatkový miešač | Vysokorýchlostné miešanie s nepretržitou recirkuláciou počas plnenia |
| Návrh výplňového tryskovača | Štandardný kvapalný tryskovač s kladnou uzáverovou funkciou | Protikapací rotačný piest s kalenými sedlami ventilov a protiupchávacími otvormi |
| Tesnenia a tesniace krúžky | Viton / NBR | PTFE / FFKM (navrhnuté pre nosné kremíkové látky a abrazívne prášky) |
| Prepnutie a čistenie | Štandardný cyklus oplachovania rozpúšťadlom | Konštrukcia CIP s rýchlym rozoberaním na zabránenie zasychaniu prášku v rozdeľovacích potrubiach |
3. Základné technické riešenia pre výplňovanie a zostavovanie
Presná kvapalná dávkovacia technika
- Dávkovací mechanizmus: Pneumatické alebo servomotorom poháňané piestové dávkovacie valce vyrobené z hygienického nehrdzavejúceho ocele.
- Presnosť: Objemové dávkovanie sa udržiava v rozmedzí ±0,5 % – 1,0 %.
- Správa suspenzií: Pre práškové antiperspiranty obsahujú zásobné nádoby aktívne mechanické miešanie a uzavreté obežné okruhy, aby sa aktívne tuhé látky počas celého procesu rovnomerne udržiavali vo vznosnom stave.
Stlačovanie uzáverov a hermetická tesnosť
- Štandardná kompatibilita: montážne poháre s priemerom 1 palec (25,4 mm) na hliníkových alebo cinkovaných plechových nádobách.
- Stabilita procesu: Zakalené oceľové stlačovacie objímky zabezpečujú rovnomerné rozšírenie a udržiavajú konštantný priemer a hĺbku stlačenia, čím sa eliminujú mikroúniky pohonných látok počas prepravy a skladovania.
Naplňovanie pohonnou látkou (plynmi)
- Podporované pohonné látky: Tekutý zemný plyn (LPG), komerčný bután, izobután a dimetyléter (DME).
- Dodanie: Vzduchom poháňané zosilňovacie plynové čerpadlá prenášajú pohonnú látku cez ventilový stonok (TTV) s presnosťou objemového naplnenia v rozmedzí ±1 %.

4. Konfigurácie vybavenia: poli-automatizované vs. plne automatizované
Poli-automatizované integrované jednotky (3-v-1 / 4-v-1)
Ideálne pre dodávateľov napĺňania na zákazku (CMO/CDMO), skúšobné výrobné série, malé až stredne veľké dávky a prevádzky, ktoré často menia vôňu.
- Nastavenie: Kompaktná konfigurácia na jednom stole, ktorá kombinuje 1 kvapalinový dávkovač, 1 závádzač ventilov a 1 hlavu na pripájanie pohonnej látky.
- Operácia: Operátor ručne umiestni obal a stlačí pneumatický nožný pedál na spustenie každého cyklu.
- Výstup: 12–20 plechoviek za minútu (700–1 200 plechoviek za hodinu).
- Pohonný systém: 100 % pneumatické logické ovládanie na minimalizáciu elektrických zdrojov zapálenia v napĺňacom priestore.
Plne automatické výrobné linky
Navrhnuté pre nepretržité komerčné balenie, pri ktorom je rozhodujúca redukcia pracovnej sily a vysoká celková účinnosť vybavenia (OEE).
- Nastavenie: Lineárne dopravníkové alebo rotačné indexované hviezdicové kolesové systémy s integrovanými automatickými rozplietkačmi plechoviek, viachlavovými kvapalnými napĺňačmi, automatickými umiestňovačmi ventilov, viachlavovými stlačovačmi, stanícami na vstrekovanie plynu, kontrolnými váhami a vodnými kúpeľmi.
-
Výstup:
- Lineárne automatické linky: 30 – 60 plechoviek za minútu.
- Viachlavové / rotačné systémy: 60 – 120+ plechoviek za minútu.
- Ovládací systém: Centrálny PLC rozhranový systém s dotykovou HMI obrazovkou a nevýbušnými ovládacími panelmi pre obsluhu.
5. Porovnávacia technická matica
| Faktor | Poloautomatický systém | Úplne automatická výrobná linka |
|---|---|---|
| Rýchlosť výroby | 800 – 1 200 plechoviek/hodinu | 2 400 – 7 200+ plechoviek/hodinu |
| Požiadavky na obsluhu | 1–2 manuálne obsluhové osoby | 1 vedúci linky + zamestnanci na balenie v následnej fáze výroby |
| Rozsah priemeru plechoviek | priemer 35 – 65 mm (nastavenie bez nástrojov) | priemer 35 – 76 mm (rýchla výmena hviezdicových kolies) |
| Rozsah výšky plechoviek | 70 – 330 mm | 70 – 330 mm |
| Objemová presnosť | Až ±1,0 % | Až ±0,5 % |
| Požadovaná plocha podlahy | Kompaktná (približne 2 – 4 m²) | Lineárny pôdorys (približne 25 – 60 m²) |
| Integrácia bezpečnosti | Vnútorné bezpečné pneumatické komponenty | Izolovaná plynová kabína s integrovaným výfukom, zhoda s požiadavkami ATEX zóny 1/2 |
| Najlepšie využitie | Luxusné parfémy, malosériové výroby, skúšobné laboratóriá | Vysokozdružová výroba jedného SKU, nepretržitá hromadná výroba |
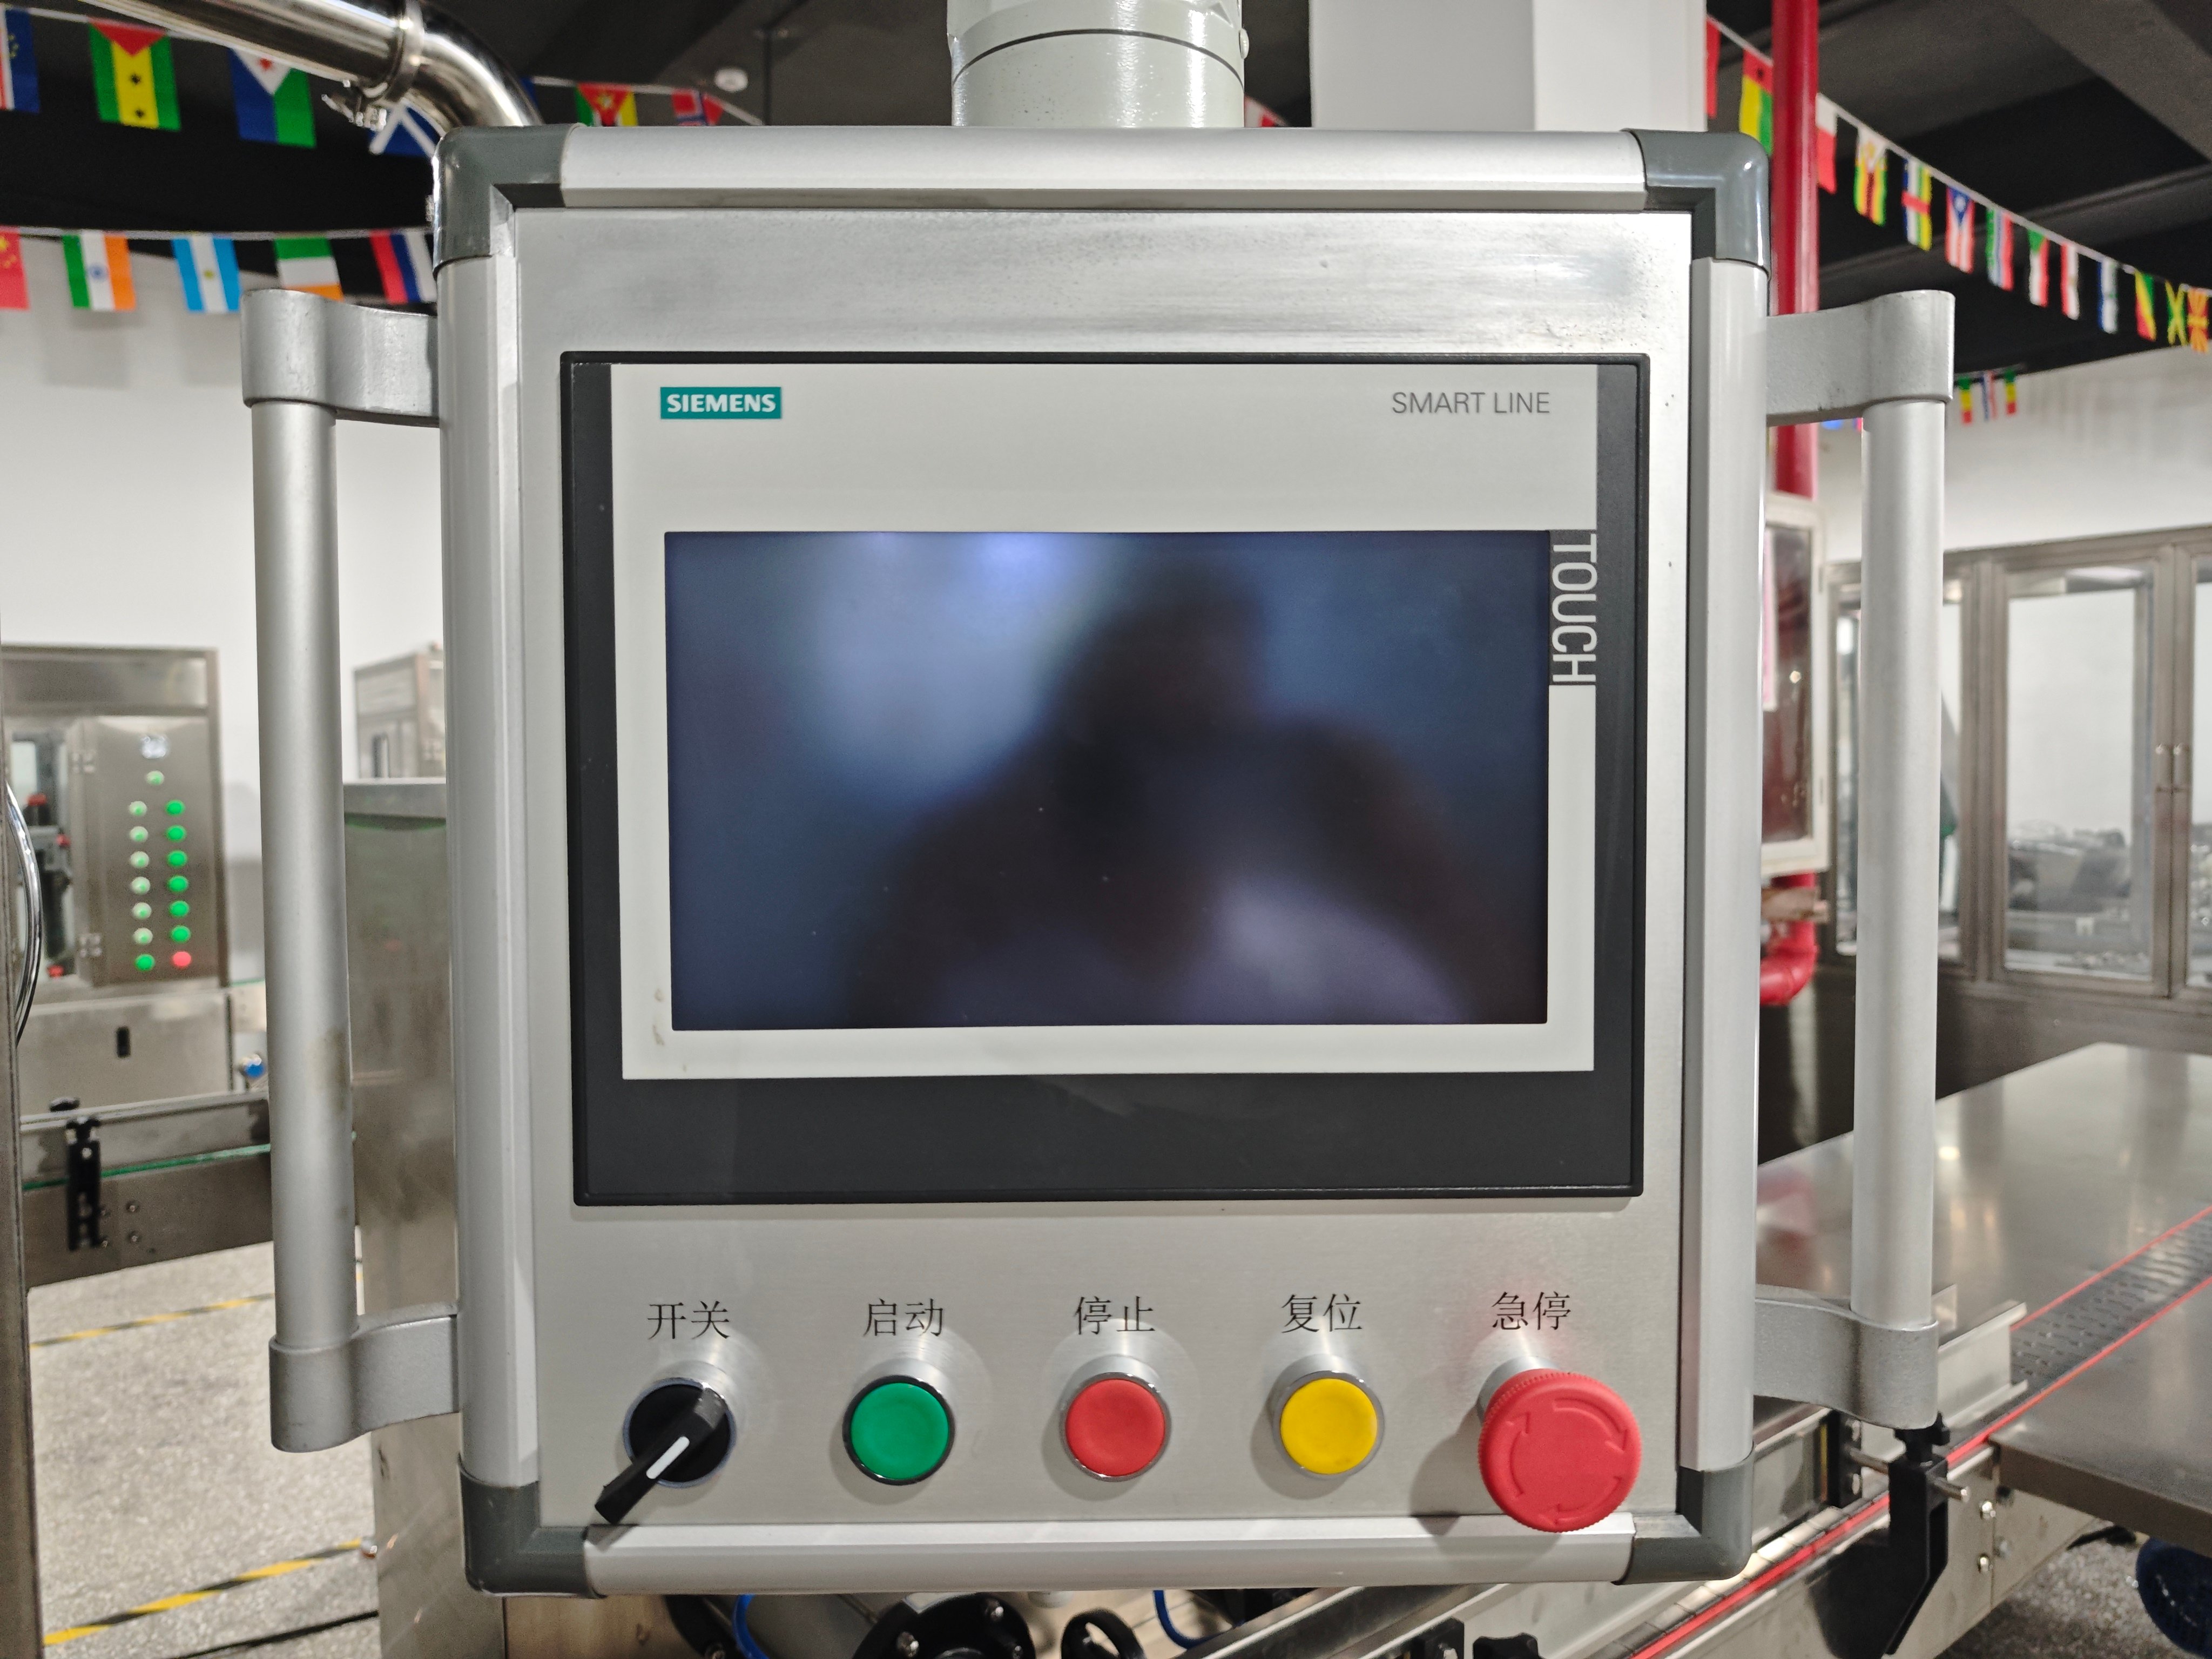
6. Priemyselná bezpečnosť a výbušne nebezpečná architektúra
Pretože obalovanie dezodorantov a tela striedajúcich sprejov často zahŕňa alkoholové základy a horľavé pohonné látky (LPG/bután), AILE zavádza viacúrovňové bezpečnostné štandardy v súlade so smernicou ATEX 2014/34/EÚ a normou NFPA 30B:
- Návrh pneumatickej zóny: Operácie plnenia pohonnou látkou a zatáčania používajú pneumatické ovládanie, aby sa v priestore horľavých pár vylúčili elektrické iskry.
- Uzavreté kabíny na plnenie pohonnou látkou: Automatické stanice na plnenie pohonných látok sú umiestnené v samostatných bezpečnostných kabinách vybavených vysokovýkonnými neiskriacimi odstreďovacími ventilátormi.
- Detekcia horľavých plynov: Senzory na nepretržité monitorovanie LEL (dolnej hranice výbušnosti) sú umiestnené v blízkosti podlahy, aby zistili hromadenie výparov, a sú priamo prepojené so zvukovými a vizuálnymi alarmami a núdzovým vypnutím potrubia.
- Chemická kompatibilita: Povrchy, ktoré prichádzajú do kontaktu s výrobkom, sú vyrobené z elektropolovaného nerezového ocele AISI 316L a vybavené chemicky odolnými tesneniami z PTFE a Vitonu, aby odolali nosným rozpúšťadlám a vonným olejom.
7. Zariadenia na zabezpečenie kvality v nadväznosti
- Automatický kontrolovací váhový systém v rámci výrobného procesu: Overuje celkovú hmotnosť každej dokončenej plechovky a automaticky vyradzuje obaly s nedostatočným množstvom koncentrátu alebo nedostatočným množstvom pohonnej látky.
- Detektor únikov aerosólov v kúpeľni s vodou: Ponoruje tlakové plechovky do teplotne regulovanej vody (až 50 °C / 122 °F) na vizuálne a spoľahlivé zisťovanie mikroúnikov v švíkoch, závitu alebo ventiloch v súlade s požiadavkami pre prepravu DOT-2P / UN.
- Automatický umiestňovač aktuátorov: Vibráciou poháňaný zásobník vyrovnanie rozprašovacie hlavy, potvrdzuje ich orientáciu a pevne ich tlačí na ventilové stonky bez nezámerného rozprašovania.
- Stroj na tlačenie uzáverov: Zásobuje a presne umiestňuje ochranné plastové uzávery alebo uzávery s otáčacím zámkom na okraje plechoviek pri vysokých rýchlostiach.
8. Technické špecifikácie (referenčný nákres)
| Parameter | Štandardné špecifikácie stroja |
|---|---|
| Rozsah plnenia kvapalín | 10 – 250 ml / 50 – 500 ml (prispôsobiteľné) |
| Rozsah dávkovania pohonnej látky | 10 – 250 ml (kvapalný stav) |
| Tolerancia plnenia | Kvapalina: ≤ ±0,5 %; poháňací plyn: ≤ ±1,0 % |
| Rozmery zalisovania | Priemer: 26,85 ± 0,15 mm; hĺbka: 5,05 ± 0,15 mm (nastaviteľné) |
| Prevádzkové dodávky vzduchu | 0,6 – 0,8 MPa (85 – 115 psi); čistý, suchý, filtrovaný vzduch |
| Tlak kvapalného plynu | konštantné dodávky tlaku 0,4 – 0,7 MPa |
| Typy obalov | Jednokusové hliníkové plechovky alebo trojdielne plechovky z cínovanej ocele s užším hrdlom |
| Štandard ventilov | štandardná ventilová nádoba pre aerosóly s priemerom 1 palec (25,4 mm) |
| Štruktúra materiálu | Rám: SUS304; Kontakt s výrobkom: SUS316L; Dopravník: antistatický POM |
9. Často kladené otázky (FAQ)
Aké zariadenia sú potrebné na výrobu aerosólových dezodorantov?
Štandardné výrobné usporiadanie pozostáva z nádoby na miešanie kozmetických prípravkov, naplniaceho zariadenia pre tekuté koncentráty, stanice na vkladanie ventilov, zariadenia na stláčanie ventilov s priemerom 1 palec, vysokotlakového plniča pohonných látok (LPG/izobután/DME), automatického vážiaceho zariadenia, detektora únikov vo vodnom kúpeli a zariadení na nasádzanie aktivačných hlávok/a viečok.
Môžu sa dezodoranty a spreje na telo vyrábať na rovnakom naplniacom stroji pre aerosóly?
Áno, za predpokladu, že konfigurácie dýz a tesnení zodpovedajú vašim formuláciám. Zatiaľ čo jasné parfumové spreje voľne prechádzajú štandardnými piestmi, formulácie antiperspirantov obsahujúce chlorid hliníkový vyžadujú aktívnu recirkulačnú slučku v zásobníku, aby sa zabránilo usadzovaniu, a navyše tesnenia z PTFE/Viton, ktoré sú kompatibilné s nosnými silikónovými olejmi.
Ako sa zabráni krížovému kontaminovaniu parfumov počas výmeny výrobkov?
Strojné zariadenie AILE využíva hygienické rýchloodpojiteľné spojky (Tri-Clamp). Obsluha môže rýchlo prepláchnuť potrubia, čerpadlá a trysky teplým rozpúšťadlom/vodou a následne odviesť prítomnosť letúcich vonných olejov stlačeným vzduchom alebo suchým dusíkom pred začiatkom výroby ďalšieho SKU.
Aké sú hlavné príčiny úniku pohonnej látky po zváraní a ako sa odstraňujú?
Únik okolo montážnej pohárika zvyčajne naznačuje nesprávne rozmery zvárania alebo poškodenie sedla ventilu:
- Overte rozmery zvárania: Skontrolujte hĺbku a priemer zvárania pomocou špeciálnych aerosólových meracích klieští vzhľadom na špecifikácie dodávateľa ventilov.
- Prejdite kontrolou zvárací kolík: Uistite sa, že vnútorné prsty kolíka sú nepoškodené a bez kovových hrán.
- Preskúmajte otvor plechovky: Overte, či sú závity plechovky rovnaké, bez vrypov, škrabancov alebo nerovnomerného pozinkovania.
Preskúmajte technické riešenia pre aerosóly od spoločnosti AILE
- Poloautomatická plniaca linka na spreje
- Automatické linky na plnenie aerosólov
- Sanitárne nádrže na miešanie kozmetiky a zariadenia na strihanie
- Zariadenie na testovanie úniku aerosolov v kúpeľoch s vodou




