
Snabb sammanfattning: Aerosoldeodorant- och kroppsprayförpackningslinjer hanterar vätskeodling, precisionsventilkrimpning och högtrycksdrivmedelsfyllning (LPG, butan, isobutan, DME) för aluminium- eller vittplåtsburkar. Beroende på om din formulering är en klar alkohol-doftlösning eller en antiperspirantsuspension som innehåller aktiva pulver (t.ex. aluminiumklorhydrat) varierar maskinkonfigurationerna från mångsidiga halvautomatiska 3-i-1-enheter (12–20 CPM) för provserier till höghastighetsautomatiska produktionslinjer konfigurerade för ATEX-explosionsäkra krav (30–120+ CPM).
1. Översikt över aerosoldeodorant- och kroppsprayproduktion
En typisk industriell förpackningsuppsättning för deodoranter och kroppsprayer fungerar genom en samordnad sekvens som är utformad för att bibehålla stabila fyllningstoleranser, säkerställa hermetisk krimpning och skydda anläggningens säkerhet:
- Produktberedning och blandning: Blandning av etanol, doftoljor eller aktiva deodorantsalter i hygieniska rostfria stålbehållare.
- Behållarinförsel och rengöring: Automatisk ordningssättning och avstoftning av monoblock-aluminium- eller vittjärnsburkar.
- Volymetrisk vätskefyllning: Högprecisionens dosering av vätskekoncentratet.
- Ventilsortering och införande: Manuell placering eller automatisk mekanisk sortering och tillförsel av standardaerosolventiler med 1 tum diameter.
- Ventilkrimpning: Mekanisk expansionskolv som säkrar ventilen mot burkens hals för att skapa en permanent tätning.
- Propellantgasning: Mätad insprutning av vätskeformade gasdrivmedel (LPG, butan, DME) genom ventilen under tryck.
- Kvalitetskontroll: Automatiserad linjekontroll av vikt och läckagedetektering i högtempererat vattenbad.
- Drivmekanism och överskruvningssamling: Exakt mekanisk orientering och tryckmontering av spraydrivmekanismer och skyddande damplås.
- Spårbarhet och förpackning: Laser- eller inkjet-partikodning, automatiserad kartongförpackning och krympförpackning.

2. Teknisk jämförelse: Parfymkroppsspray kontra antiperspirant-suspension
Produktens fysikaliska kemi avgör den exakta maskinkonfiguration som krävs på förpackningslinjen:
| Applikationsparameter | Standard parfymkroppsspray | Antiperspirantdeodorant (suspensionstyp) |
|---|---|---|
| Vanliga ingredienser | Etanol, avjoniserat vatten, doftoljor, lösningsmedel | Cyclopentasiloxan, aluminiumklorhydrat (ACH), doft, stärkelse |
| Viskositet och flödesbeteende | Låg viskositet (< 10 cP), frittflutande | 50–500 cP, icke-newtonskt, benäget för pulveravlagring |
| Blandning och omrörning | Standard låghastighets paddelmixare | Högskärningsblandning med kontinuerlig återcirkulation under påfyllning |
| Design för fyllningsmunstycke | Standardmunsstycke för vätska med positiv avstängning | Anti-dropp-rotationskolvmekanism med härdade ventilsäten och anti-förstoppningsöppningar |
| Sigill & gummiflätor | Viton / NBR | PTFE / FFKM (konstruerad för bärarsilikon och slipande pulver) |
| Bytet och rengöringen | Standard cykel för tvätt med lösningsmedel | CIP-design för snabb demontering för att förhindra att pulver fastnar i fördelningsrör |
3. Kärnfyllning och monteringskonstruktion
Precisionsfyllning av vätska
- Dosningsmekanism: Pneumatiska eller servodrivna kolvmätcylindrar tillverkade av hygienisk rostfritt stål.
- Exakthet: Volymetrisk dosering bibehållen inom ±0,5–1,0 %.
- Suspensionshantering: För antiperspirerande pulver har hållbehållare aktiva mekaniska rörelser och slutna återcirkulationsloopar för att hålla aktiva fasta ämnen jämnt fördelade under hela processen.
Ventilkrimpning och hermetisk integritet
- Standardkompatibilitet: 1 tum (25,4 mm) monteringskoppar på aluminium- eller vittblecksburkar.
- Processstabilitet: Härdade stålkrimpklämmor säkerställer enhetlig expansion och bibehåller konstant krimpdiameter och -djup för att eliminera mikroläckage av drivmedel under transport och lagring.
Drivmedelsfyllning (gassning)
- Stödda drivmedel: Flytande petroleumgas (LPG), kommersiell butan, isobutan och dimetyleter (DME).
- Leverans: Luftdrivna förstärkningsgaspumpar överför drivmedel genom ventilaxeln (TTV) med volymetrisk laddningskonsekvens inom ±1 %.

4. Utrustningskonfigurationer: Halvautomatisk kontra fullt automatisk
Halvautomatiska integrerade enheter (3-i-1 / 4-i-1)
Idealiskt för avtalssättare (CMO/CDMO), pilotproduktion, små till medelstora partier samt anläggningar som ofta byter dofter.
- Inställning: Kompakt enbordskonfiguration som kombinerar 1 vätskefyllare, 1 ventilpress och 1 drivmedelsgashuvud.
- Operation: En operatör placerar behållaren manuellt och trycker på en pneumatisch fotpedal för att utföra varje cykel.
- Utgång: 12–20 burkar per minut (700–1 200 burkar/timme).
- Drivsystem: 100 % pneumatiska logikstyrningar för att minimera elektriska tändkällor i fyllningszonen.
Fullt automatiserade produktionslinjer
Utvecklad för kontinuerlig kommersiell förpackning där minskning av arbetsinsats och hög total utrustningseffektivitet (OEE) är avgörande.
- Inställning: Linjära transportband eller roterande indexeringsstjärnhjulsystem som integrerar automatiska burksorterare, flerhuvudiga vätskefyllningsmaskiner, automatiserade ventilplaceringssystem, flerhuvudiga krimpmaskiner, gasinjiceringsstationer, kontrollvågar och vattenbad.
-
Utgång:
- Linjära automatiserade linjer: 30–60 burkar per minut.
- Flerhuvudiga / roterande system: 60–120+ burkar per minut.
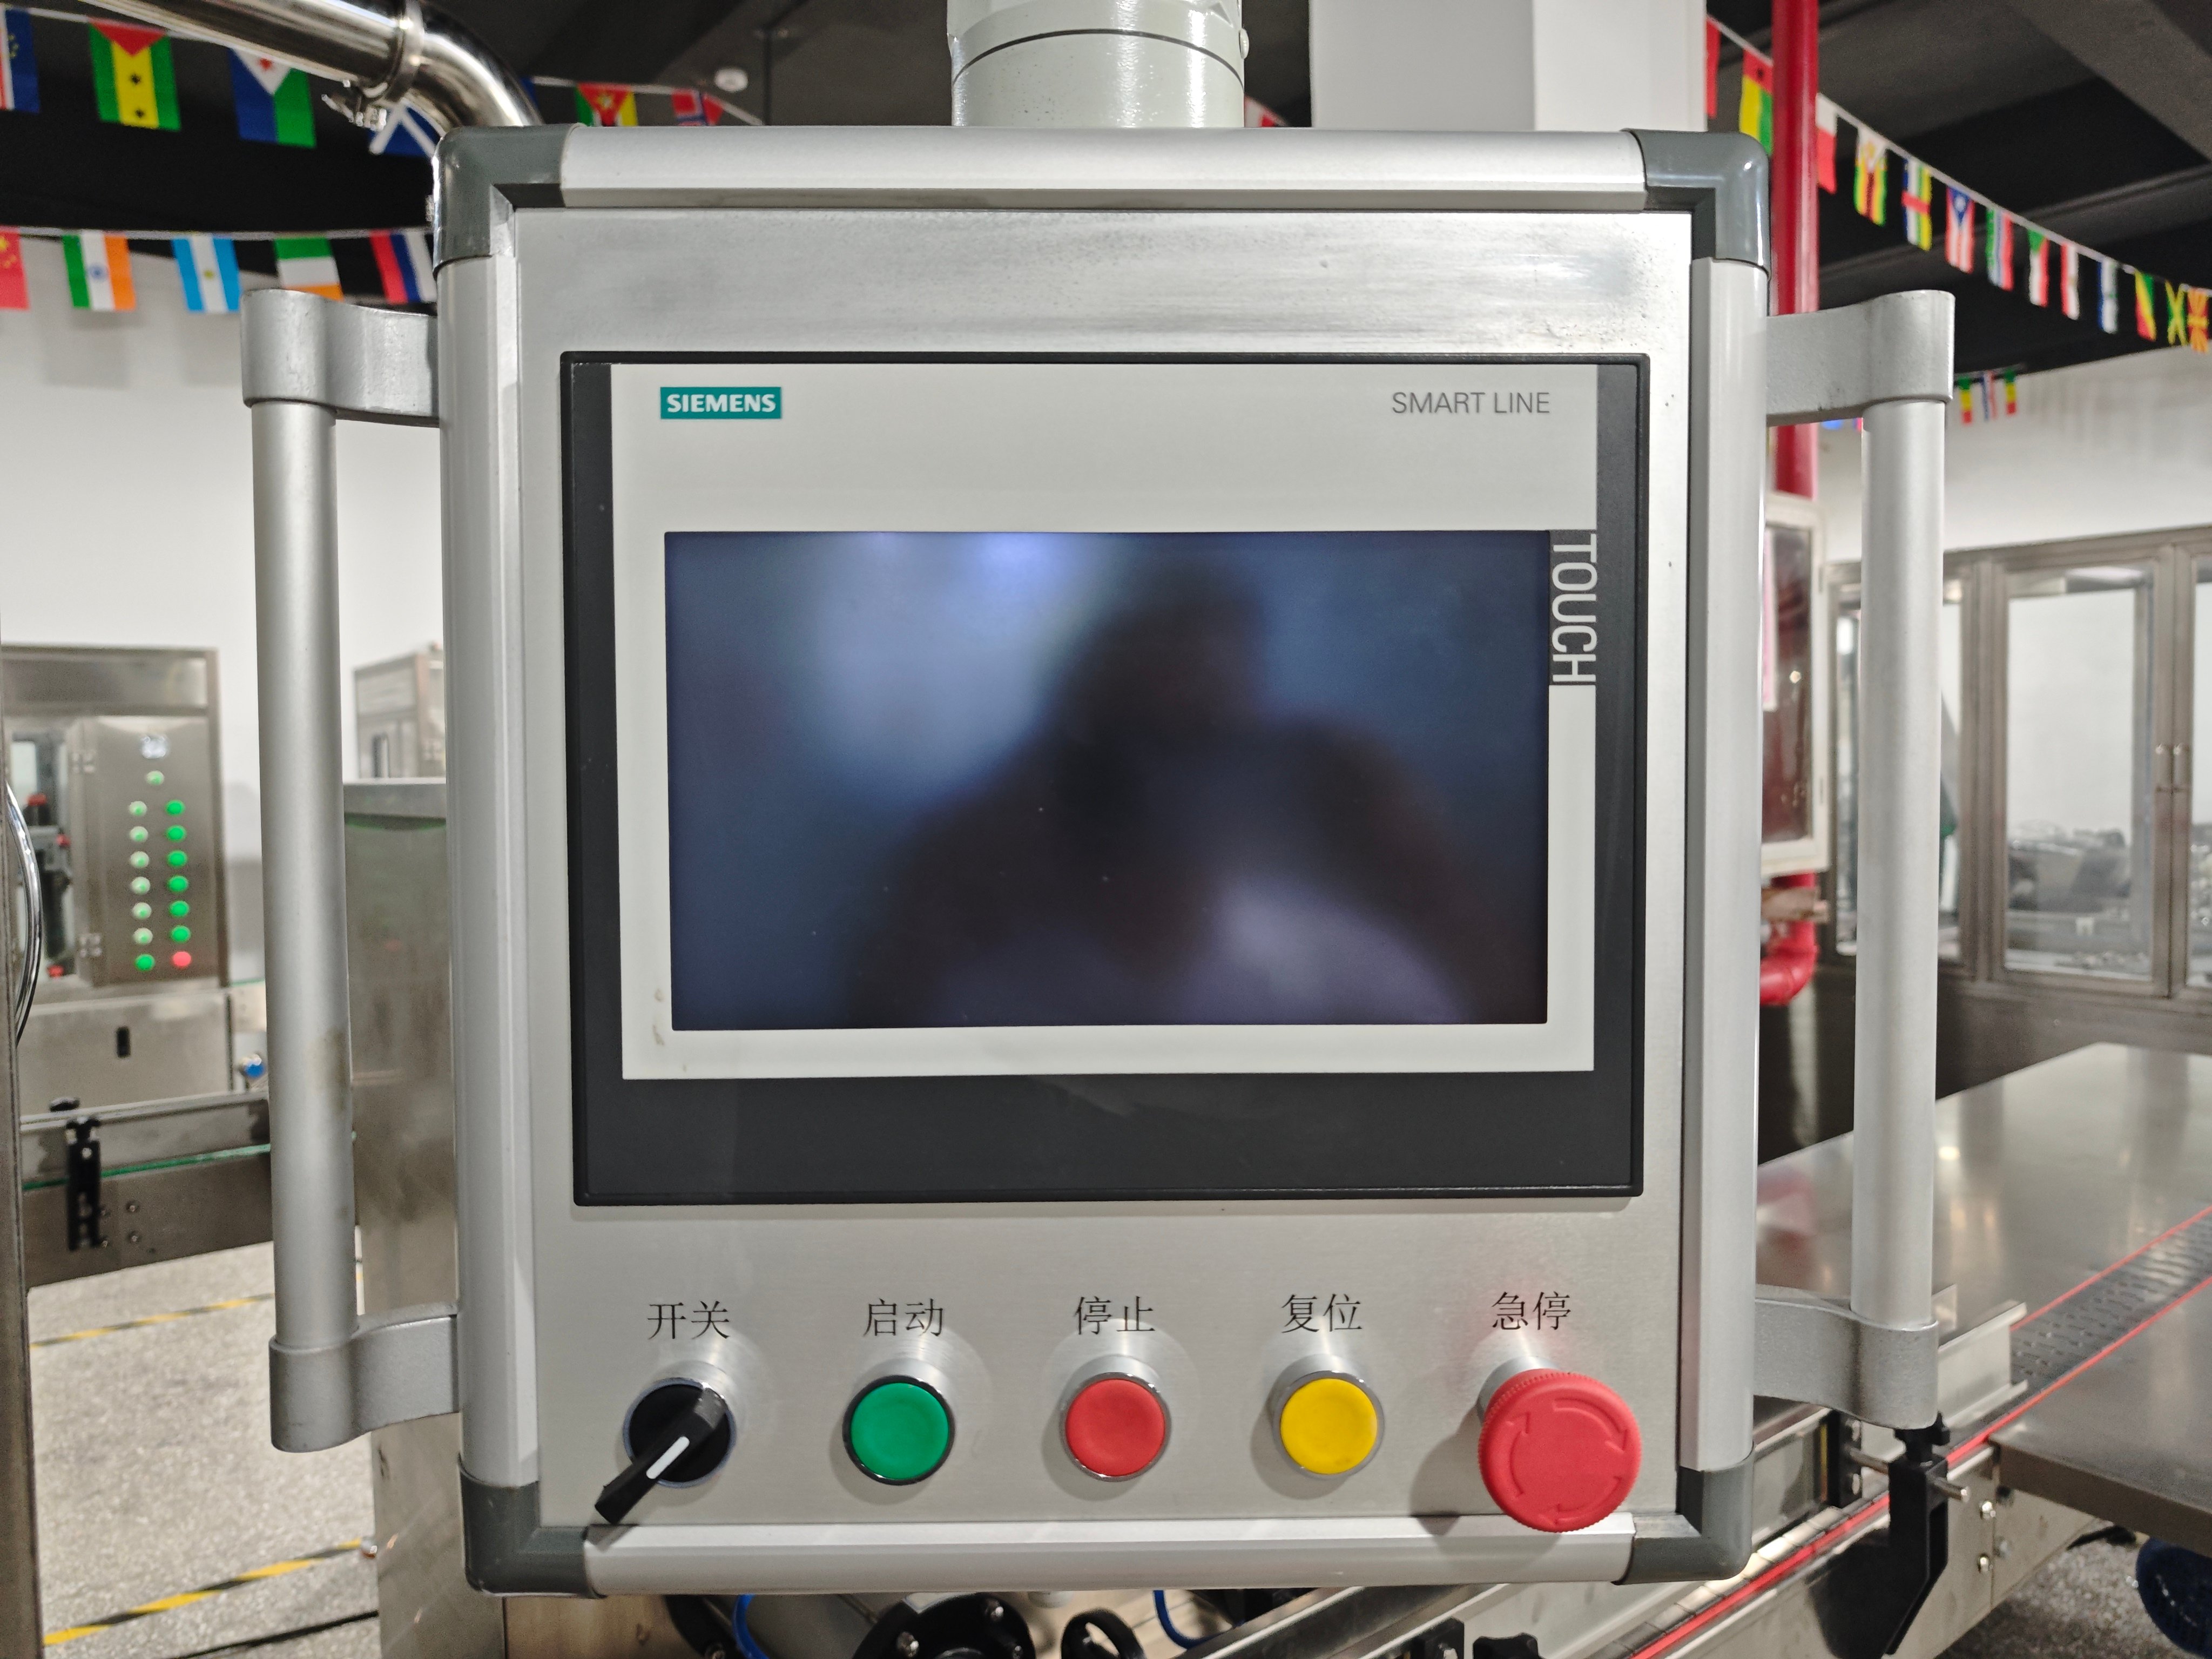
- Styrsystem: Centraliserad PLC-gränssnitt med touchscreen-HMI och explosionssäkra operatörspaneler.
5. Teknisk jämförelsematris
| Faktor | Semiautomatiskt system | Fullt automatisk produktionslinje |
|---|---|---|
| Produktionshastighet | 800 – 1 200 burkar/timme | 2 400 – 7 200+ burkar/timme |
| Operatorkrav | 1–2 manuella operatörer | 1 linjeansvarig + nedströms förpackare |
| Burkdiameterintervall | ø 35–65 mm (justering utan verktyg) | ø 35–76 mm (snabbväxlingsstjärnhjul) |
| Höjdintervall för burkar | 70–330 mm | 70–330 mm |
| Volymetrisk noggrannhet | Upp till ±1,0 % | Upp till ±0,5 % |
| Golvyta som krävs | Kompakt (≈ 2–4 m²) | Linjärt utrymme (≈ 25–60 m²) |
| Säkerhetsintegration | Intrinsiskt säkra pneumatiska komponenter | Isolerad gasbubbla, integrerad avgas, ATEX-zon 1/2-kompatibel |
| Bästa användning | Butiksprylar, små serier, pilotlaboratorier | Högvolym, enkel SKU, kontinuerlig massproduktion |
6. Industriell säkerhet och explosionssäker arkitektur
Eftersom deodorant- och kroppssprayförpackningar ofta innehåller alkoholbaser och brandfarliga drivmedel (LPG/butan) integrerar AILE flernivåsäkerhetsstandarder i enlighet med ATEX-direktivet 2014/34/EU och NFPA 30B:
- Pneumatisk zonkonstruktion: Drivmedelsfyllning och krimsningsoperationer använder pneumatiska styrsystem för att eliminera elektriska gnistor i närheten av brandfarliga ångor.
- Inneslutna fyllningskabinetter: Automatiska drivmedelsfyllningsstationer är placerade i dedikerade säkerhetskabinetter utrustade med högvolym, icke-gnistrande centrifugala ventilationsfläktar.
- Detektering av brandfarliga gaser: Kontinuerliga LEL-sensorer (Lower Explosive Limit) är placerade nära golvnivå för att identifiera ångans ackumulering och är direkt kopplade till visuella/akustiska larm samt nödstopp för produktionslinjen.
- Kemisk kompatibilitet: Produktkontaktytor är tillverkade av elektropolerad AISI 316L rostfritt stål och utrustade med kemikaliebeständiga PTFE- och Viton-tätningar för att tåla bärlösningar och doftoljor.
7. Nedströms utrustning för kvalitetssäkring
- Automatisk inlinje-våg: Verifierar bruttovikten för varje färdig burk och avvisar automatiskt behållare med för lite koncentrat eller otillräcklig drivgas.
- Aerosol vattenbad-läckdetektor: Nedsänker tryckbelastade burkar i temperaturstyrda vattenbad (upp till 50 °C / 122 °F) för att visuellt och pålitligt identifiera mikroläckage i sömmar, krämning eller ventiler i enlighet med DOT-2P / UN transportkrav.
- Automatisk aktuatorplacerare: En vibrationsbägare justerar sprayhuvuden, bekräftar deras orientering och trycker dem säkert på ventilaxlarna utan oavsiktlig sprutning.
- Kappspressmaskin: Matas och sätter skyddande plastöverlock eller vridlåslock exakt på burkens rand med hög hastighet.
8. Tekniska specifikationer (referensritning)
| Parameter | Standardmaskinspecifikation |
|---|---|
| Vätskefyllningsområde | 10–250 ml / 50–500 ml (anpassningsbart) |
| Propellantmätområde | 10–250 ml (vätskeform) |
| Fyllningstolerans | Vätska: ≤ ±0,5 %; Propellant: ≤ ±1,0 % |
| Krympmått | Diameter: 26,85 ± 0,15 mm; Djup: 5,05 ± 0,15 mm (justerbar) |
| Arbetsluftförsörjning | 0,6–0,8 MPa (85–115 psi); ren, torr, filtrerad luft |
| Flytgasstryck | konstant försörjning på 0,4–0,7 MPa |
| Förpackningstyper | Monoblock-aluminium-, tennplåts- och trestycksburkar med smal hals |
| Standardventil | standard aerosolventil med 1 tum (25,4 mm) kopparhylsa |
| Materialkonstruktion | Ram: SUS304; Produktkontakt: SUS316L; Transportband: antistatiskt POM |
9. Vanliga frågor (FAQ)
Vilken utrustning krävs för att tillverka aerosol-deodorant?
En standardproduktionsuppsättning inkluderar en kosmetikblandningsbehållare, en fyllningsanläggning för vätskekoncentrat, en ventilmonteringsstation, en krimpanläggning för 1 tum ventiler, en högtrycksgasfyllningsanläggning för flytgas (LPG/isobutan/DME), en automatisk vågkontroll, en läckagedetektor med vattenbad samt aktiverings- och lockpressar.
Kan deodorant och kroppsspray köras på samma aerosolfyllningsmaskin?
Ja, förutsatt att munstyckets och tätningskonfigurationerna stämmer överens med dina formuleringar. Medan en klar doftspruta flödar fritt genom standardpistoner kräver en antiperspirantformulering med aluminiumklorhydrat en aktiv återcirkulationsloop i behållaren för att förhindra avsättning, samt PTFE/Viton-tätningsmaterial som är kompatibla med bärarsilikonoljor.
Hur förhindrar ni korskontaminering av dofter under produktomställning?
AILE-maskiner använder hygieniska snabbkopplingar (Tri-Clamp). Operatörer kan snabbt spola rör, pumpar och munstycken med varm lösning/vatten, följt av utblåsning med tryckluft eller torr kvävgas för att avlägsna flyktiga doftoljor innan nästa SKU påbörjas.
Vad är de främsta orsakerna till propellantläckage efter krimping, och hur åtgärdas de?
Läckage runt monteringskupan indikerar vanligtvis felaktiga krimpdimensioner eller skada på ventilens säte:
- Verifiera krimpdimensioner: Kontrollera krimpdjup och -diameter med specialdesignade aerosolkalibrer mot leverantörens specifikationer för ventilen.
- Inspektera krimpfästet: Se till att de interna fästtänderna är oskadda och fria från metallspån.
- Undersök burkens öppning: Kontrollera att burkens krås är enhetliga utan inskjutningar, repor eller ojämn beläggning.




