
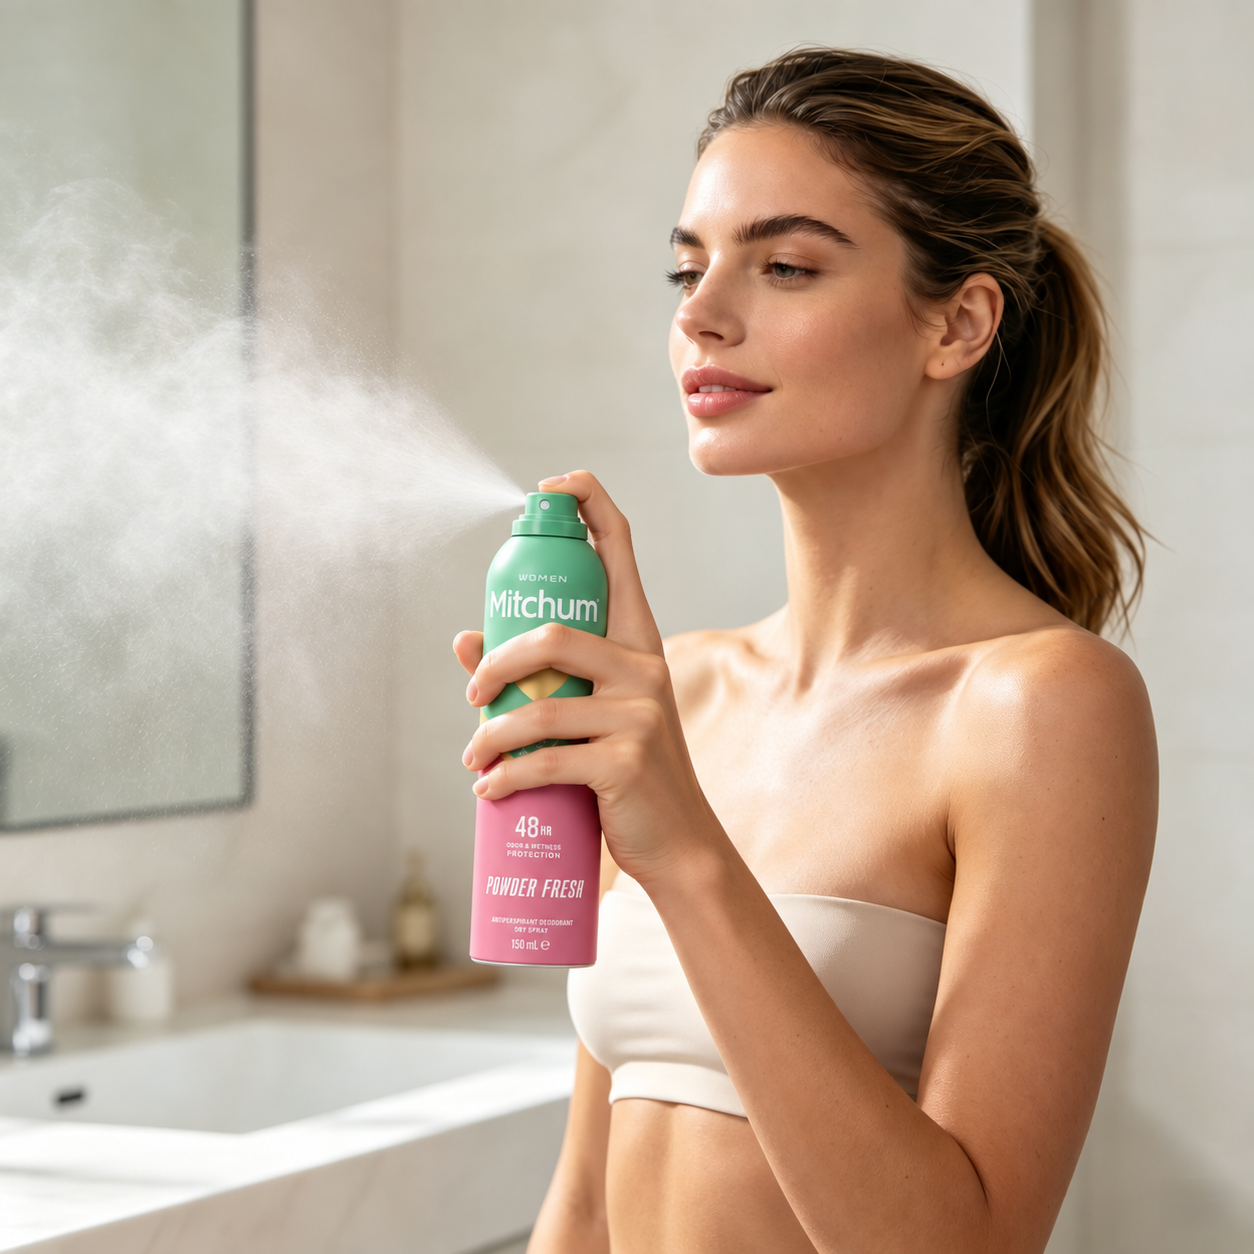
Kratka povzetek: Proizvodne linije za aerosolne dezodorante in razpršila za telo izvajajo doziranje tekočin, natančno pritiskanje ventilov in polnjenje pod visokim tlakom gonilnih plinov (LPG, butan, izobutan, DME) v aluminijaste ali limene posodice. Glede na to, ali je vaša formulacija jasna raztopina alkohola in vonja ali suspenzija proti znojenju z aktivnimi praški (npr. aluminijev klorohidrat), se konfiguracije strojev razlikujejo od univerzalnih polavtomatskih 3-v-1 enot (12–20 CPM) za preskusne serije do visokohitrostnih avtomatskih proizvodnih linij, prilagojenih zahtevam ATEX za zaščito pred eksplozijami (30–120+ CPM).
1. Pregled proizvodnje aerosolnih dezodorantov in razpršil za telo
Tipična industrijska pakirna postavitev za dezodorante in telesne razpršilke deluje po usklajeni zaporedju, ki zagotavlja stabilne napolnitvene tolerančne meje, hermetično oblikovanje pokrova in varnost obrata:
- Priprava in mešanje izdelka: Mešanje etanola, vonjnih olj ali aktivnih soli za dezodorante v higieničnih posodah iz nerjavnega jekla.
- Dovod in čiščenje embalaže: Samodejno razvrščanje in odstranjevanje prahu iz monobločnih aluminijastih ali limenih pločevink.
- Volumetrično tekočinsko polnjenje: Natančno doziranje tekočega koncentrata.
- Razvrščanje in vstavljanje ventilov: Ročno namestitev ali samodejno mehansko razvrščanje in dovajanje standardnih aerosolnih ventilov s premerom 1 palec.
- Oblikovanje pokrova ventila: Mehanski raztegljivi klešči, ki zatesnijo ventilsko skodelico na vratu pločevinke in tako ustvarijo trajno tesnilo.
- Napolnjevanje s pogonskim plinom: Merjeno vbrizgavanje utekočinjenih plinskih pogonskih sredstev (LPG, butan, DME) skozi ventil pod tlakom.
- Kontrola kakovosti: Samodejno preverjanje mase v vrsti in odkrivanje uhajanja v kopeli vroče vode.
- Sestava aktivatorja in zaščitne pokrovke: Natančna mehanska usklajenost in pritiskanje razpršilnih aktivatorjev ter zaščitnih prašnih pokrovk.
- Sledljivost in embaliranje: Kodiranje serije z laserjem ali črnili, samodejno pakiranje v kartonske škatle in stiskanje z obtočno folijo.

2. Tehnična primerjava: vonjena telesna razpršilka proti suspenziji proti znojenju
Fizikalna kemija izdelka določa natančno konfiguracijo stroja, potrebno na embalirnem traku:
| Parameter aplikacije | Standardni parfumirani razpršilec za telo | Zaviralci znojenja in deodoranti (suspenzijska vrsta) |
|---|---|---|
| Tipični sestavini | Etanol, deionizirana voda, vonjne oljnate snovi, raztopinje | Ciklopentasiloksan, aluminijev klorohidrat (ACH), vonj, škrob |
| Viskoznost in tokovno obnašanje | Nizka viskoznost (< 10 cP), prosto tekoč | 50–500 cP, neniutonsko, nagnjeno k usedanju praškastih delcev |
| Mešanje in mešalna gibanja | Standardni mešalnik za nizke hitrosti z lopaticami | Mešanje z visoko strižno silo z neprekinjeno cirkulacijo med polnjenjem |
| Oblika šob za polnjenje | Standardna tekočinska šoba z pozitivnim zapiranjem | Protikapljajoči rotacijski bat z zaklepnimi sedeži iz trdih materialov in odprtini, odpornimi proti zamašitvi |
| Tesnila in podložke | Viton / NBR | PTFE / FFKM (z načrtovanjem za silikonske nosilce in abrazivne praške) |
| Zamenjava in čiščenje | Standardni cikel izpiranja z raztopino | Načrt hitrega razstavljanja CIP za preprečevanje sklapljanja praška v razdelilnikih |
3. Polnjenje jedra in inženirstvo sestave
Natančno tekoče polnjenje
- Dozirni mehanizem: Pnevmatski ali servo-pogonjeni dozirni valji z bati, izdelani iz sanitarnega nerjavnega jekla.
- Natančnost: Volumetrično doziranje ohranjeno znotraj ±0,5 %–1,0 %.
- Upravljanje suspenzije: Za antiperspiracijske praške imajo rezervoarji za hranjenje aktivno mehansko mešanje in zaprte zanke za recirkulacijo, da se aktivne trdne snovi enakomerno ohranjajo razpršene med celotnim ciklom.
Stiskanje ventilov in hermetična tesnost
- Standardna združljivost: montažne skodelice s premerom 1 palca (25,4 mm) za aluminijaste ali limene pločevinke.
- Stabilnost procesa: Zaklepniki iz zakaljene jeklene zlitine zagotavljajo enakomerno razširitev in ohranjajo stalni premer ter globino zaklepanja, kar preprečuje mikropuščanje pogonskega plina med prevozom in shranjevanjem.
Napolnjevanje z pogonskim plinom (plinjenje)
- Podprti pogonski plini: Tekoči naftni plin (LPG), trgovski butan, izobutan in dimetil etr (DME).
- Dostava: Zračno pogonjeni povečevalni plinski črpalki prenašajo pogonski plin skozi ventilsko nihalo (TTV) z natančnostjo prostorninskega napolnjevanja ±1 %.

4. Konfiguracije opreme: polavtomatska proti popolnoma avtomatski
Polavtomatske integrirane enote (3-v-1 / 4-v-1)
Idealne za podjetja, ki opravljajo pogodbena napolnjevanja (CMO/CDMO), preskusne serije, majhne do srednje velike serije ter obrate, kjer se pogosto menjavajo vonji.
- Namestitev: Kompaktna enostolna konfiguracija, ki združuje 1 tekočinsko črpalko, 1 zaklepno napravo za ventile in 1 glavo za plin za pogonski plin.
- Operacija: Operator ročno postavi posodo in pritisne pnevmatsko nožno pedalno ploščico za izvedbo vsakega cikla.
- Izход: 12–20 pločevink na minuto (700–1.200 pločevink na uro).
- Pogonski sistem: 100 % pnevmatski logični krmilniki za zmanjšanje električnih vžigalnih virov v polnilnem območju.
Popolnoma avtomatske proizvodne linije
Zasnovano za neprekinjeno komercialno pakiranje, kjer je zmanjšanje potrebe po delovni sili in visoka skupna učinkovitost opreme (OEE) ključnega pomena.
- Namestitev: Linearni transportni trak ali rotacijski indeksni zvezdni kolesarski sistemi z integriranimi avtomatskimi razmeševalniki pločevink, večglavnimi tekočinskimi polnilniki, avtomatskimi namestitvenimi napravami za ventile, večglavnimi stiskalniki, postajami za vbrizgovanje plina, kontrolnimi tehtnicami in vodnimi kopelmi.
-
Izход:
- Avtomatizirane linearne linije: 30–60 pločevink na minuto.
- Večglavni / rotacijski sistemi: 60–120+ pločevink na minuto.
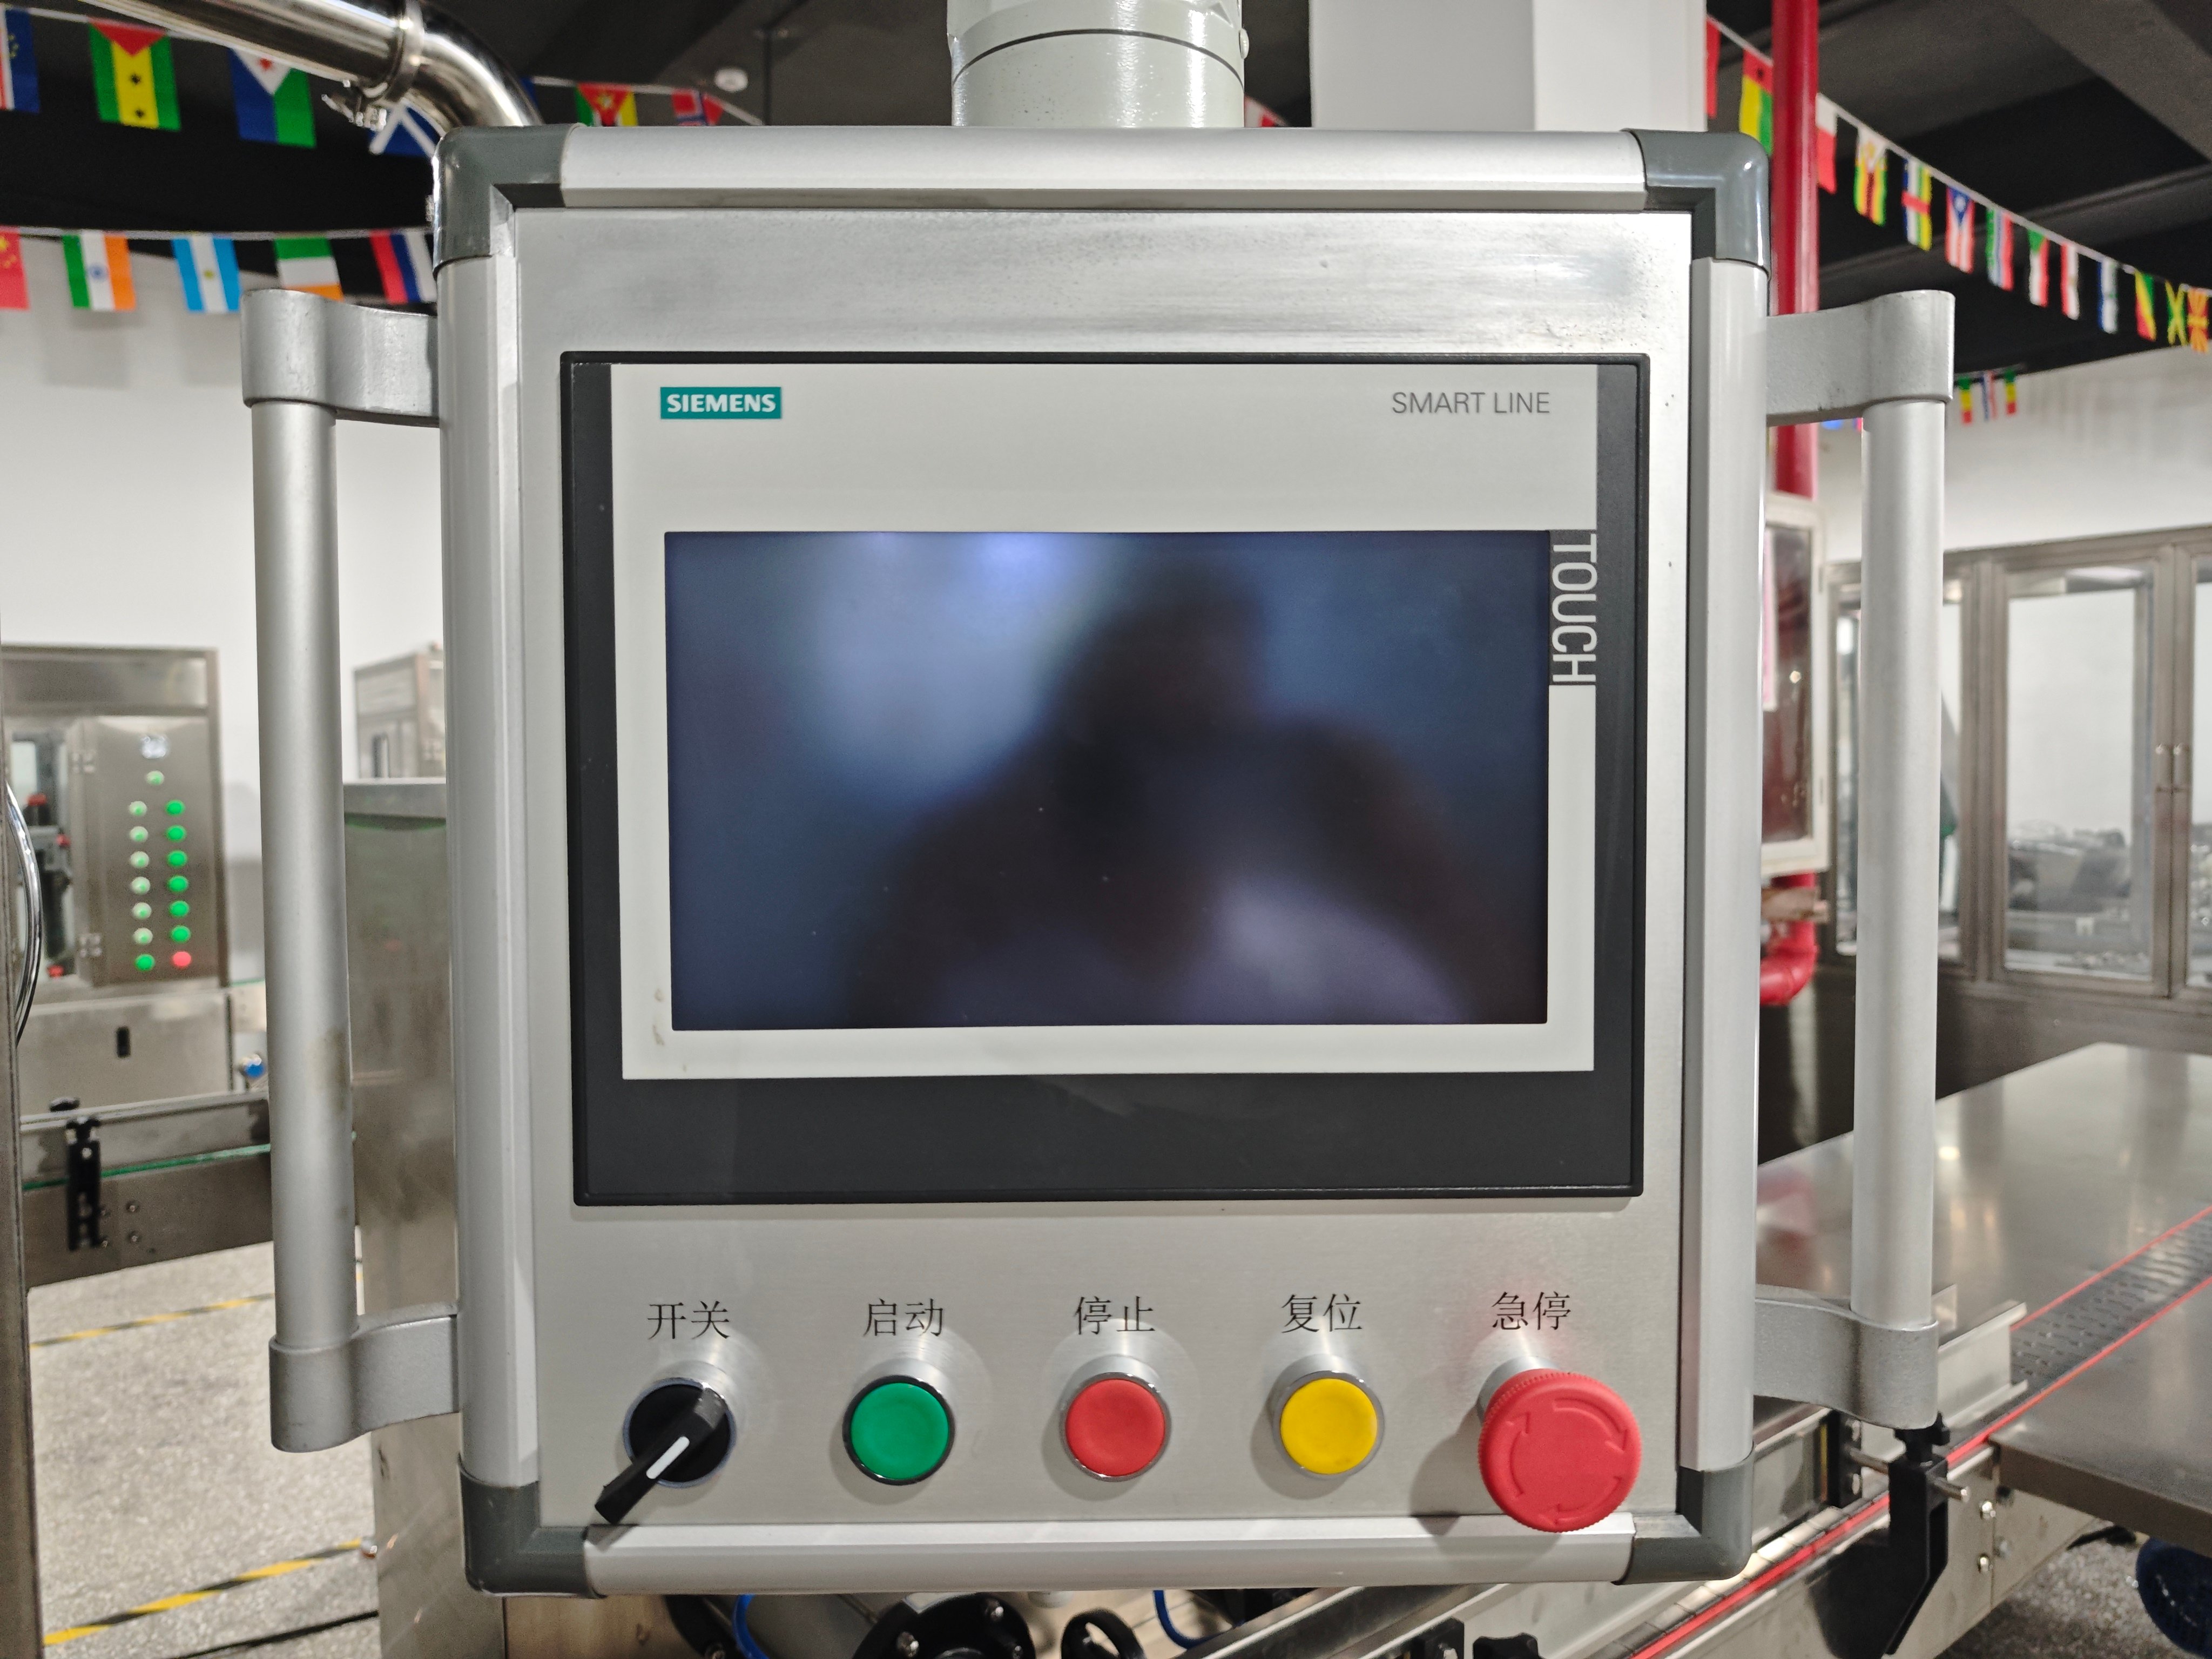
- Krmilni sistem: Centralizirani PLC vmesnik z dotikalnim HMI zaslonom in eksplozijsko varnimi operatorskimi ploščami.
5. Inženirski primerjalni matrični pregled
| Faktor | Polavtomatski sistem | Popolnoma avtomatska proizvodna vrata |
|---|---|---|
| Proizvodnja hitrost | 800 – 1.200 pločevink na uro | 2.400–7.200+ pločevink na uro |
| Zahteve za upravljavca | 1–2 ročna operaterja | 1 nadzornik linije + delavci za pakiranje v nadaljnjih fazah |
| Obseg premera limonkastih sokov | ø 35–65 mm (brez orodja) | ø 35–76 mm (hitro zamenljivi zvezdni kolesi) |
| Višinski razpon pločevinke | 70–330 mm | 70–330 mm |
| Volumetrična natančnost | Do ±1,0 % | Do ±0,5 % |
| Zahtevan prostor na tleh | Kompaktno (≈ 2 – 4 m²) | Linearni odtis (≈ 25 – 60 m²) |
| Integriranje varnosti | Notranje varni pnevmatski sestavni deli | Ločena plinska kabina z integriranim izpuhom, skladnost z ATEX cono 1/2 |
| Najboljša uporaba | Boutique vonjke, majhne serije, pilotne laboratorije | Visokozmogljiva proizvodnja enega izdelka, neprekinjena masovna proizvodnja |
6. Industrijska varnost in eksplozijsko odporna arhitektura
Ker pri embaliranju dezodorantov in tekočih vonjk za telo pogosto uporabljamo alkoholne osnove in vnetljive gonilne pline (LPG/butan), AILE uporablja večstopenjske varnostne standarde, ki so usklajeni z direktivo ATEX 2014/34/EU in NFPA 30B:
- Načrtovanje pnevmatske cone: Operacije polnjenja gonilne snovi in zapiranja uporabljajo pnevmatsko krmiljenje, da se izognejo električnim iskram v bližini vnetljivih par.
- Zaprte kabine za polnjenje gonilne snovi: Avtomatske postaje za polnjenje gonilne snovi so nameščene v posebnih varnostnih kabina z ventilatorji za odvajanje zraka s visoko zmogljivostjo in brez isker, ki delujejo na osnovi centrifugalnega principa.
- Zaznavanje gorljivih plinov: Neprekinjeni senzorji za spremljanje LEL (spodnje eksplozijske meje) so nameščeni blizu tal, da zaznajo nakopičevanje par in so neposredno povezani z vidnimi/zvočnimi alarmi ter s sistemom za izklop v sili.
- Kemski ujemljivost: Površine, ki pridejo v stik z izdelkom, so iz elektropolirane nerjavnega jekla AISI 316L, opremljene z tesnili iz PTFE in Vitona, odpornimi proti topilom nosilcev in vonjnim oljem.
7. Oprema za zagotavljanje kakovosti v nadaljnjem procesu
- Avtomatski vgrajeni tehtni sistem za preverjanje mase: Preverja skupno maso vsakega končanega posode in avtomatsko izloča posode z nedoziranim koncentratom ali z nedostatno količino gonilne snovi.
- Detektor uhajanja aerosolov v vodni kopeli: Potopi tlakovane pločke v temperaturno nadzorovano vodo (do 50 °C / 122 °F), da vizualno in zanesljivo zazna mikropuščanje na šivih, obrobljenjih ali ventilih v skladu z zahtevami DOT-2P / UN za prevoz.
- Avtomatski namestitveni aktuator: Vibracijska skleda poravnava pršilne glave, potrjuje njihovo orientacijo in jih brez nenamernega pršenja varno pritiska na ventilsko nihalo.
- Stroj za pritiskanje pokrovkov: Vhaja in pravilno namesti zaščitne plastične prekrovke ali zavijalne pokrovke na robove pločk pri visokih hitrostih.
8. Tehnične specifikacije (sklic na načrt)
| Parameter | Standardna specifikacija stroja |
|---|---|
| Obseg polnjenja tekočin | 10–250 ml / 50–500 ml (prilagodljivo) |
| Obseg doziranja pogonskega sredstva | 10 – 250 ml (tekoče stanje) |
| Toleranca napolnjevanja | Tekočina: ≤ ±0,5 %; gonilni plin: ≤ ±1,0 % |
| Mere zatiskanja | Premer: 26,85 ± 0,15 mm; globina: 5,05 ± 0,15 mm (nastavljivo) |
| Delovna zraka napajanja | 0,6 – 0,8 MPa (85 – 115 psi); čist, suh in filtriran zrak |
| Pritisk tekočega plina | stalen pritisk 0,4 – 0,7 MPa |
| Vrste posod | Enodelni aluminijasti ali cinkani tridelni posodici s stisnjeno vratno obrobo |
| Standard ventilov | standardna aerosolna ventilsko skodelica s premerom 1 palca (25,4 mm) |
| Sestav materiala | Okvir: SUS304; stik z izdelkom: SUS316L; transportna naprava: antistatični POM |
9. Pogosto zastavljena vprašanja (FAQ)
Katera oprema je potrebna za proizvodnjo aerosolnih dezodorantov?
Standardna proizvodna postavitev vključuje mešalno posodo za kozmetične izdelke, polnilnik tekočih koncentratov, postajo za vstavljanje ventilov, stroj za stiskanje ventilov s premerom 1 palca, visokotlačno plinasto napravo za napolnjevanje (LPG/izobutan/DME), avtomatski kontrolni tehtniki, detektor uhajanja v vodni kopeli ter naprave za pritiskanje aktivatorjev in pokrovcev.
Ali se dezodoranti in telo razpršilci lahko izdelujejo na istem aerosolnem polnilnem stroju?
Da, če so konfiguracije šopkov in tesnil primerljive z vašimi formulacijami. Medtem ko se jasni vonjni razpršilci prosto pretakajo skozi standardne batne enote, za antiperspirantne formulacije z aluminijevim klorohidratom potrebujete aktivno zankasto cirkulacijsko napravo v rezervoarju, da preprečite usedanje, ter tesnila iz PTFE/Viton, ki so združljiva s silikonskimi nosilnimi olji.
Kako preprečite križno onesnaženje vonja med menjavo izdelkov?
Strojna oprema AILE uporablja higienične hitre priključke (Tri-Clamp). Operaterji lahko hitro izpero cevi, črpalke in šobice s toplo raztopino/vodo, nato pa z stisnjenim zrakom ali suhim dušikom odstranijo hlapne vonjne olja pred začetkom polnjenja naslednjega artikla.
Kakšni so glavni vzroki uhajanja pogonskega sredstva po oblikovanju in kako jih odpraviti?
Uhajanje okoli montažnega kozarca običajno kaže na neustrezne mere oblikovanja ali poškodbe sedeža ventila:
- Preverite mere oblikovanja: Z merilnimi kleščami za aerosole preverite globino in premer oblikovanja glede na specifikacije dobavitelja ventilov.
- Preverite oblikovalni kolobar: Prepričajte se, da notranji prsti kolobarja niso poškodovani in da na njih ni kovinskih ostric.
- Preverite odprtino posode: Preverite, ali so valji posode enakomerni, brez udarcev, rezi in neenakomernega prevlečenja.
Oglejte si rešitve za aerosolno inženirstvo AILE
- Polavtomatske naprave za polnjenje aerosolov
- Avtomatske linije za polnjenje aerosolov
- Sanitarne mešalne posode za kozmetične izdelke in posode za strižno mešanje
- Oprema za preizkušanje uhajanja aerosolov v vodni kopeli




