
Hızlı Özet: Aerosol deodorant ve vücut spreyi ambalaj hatları, sıvı dozlama, hassas valf kıstırma ve alüminyum veya kalaylı çelik kutular için yüksek basınçlı itici gaz dolumunu (LPG, bütan, izobütan, DME) gerçekleştirir. Formülünüzün berrak bir alkollü koku çözeltisi mi yoksa aktif tozlar içeren (örneğin, alüminyum klorohidrat) bir ter önleyici süspansiyon mu olduğu durumuna göre, makine yapılandırmaları, pilot partiler için çok yönlü yarı otomatik 3-in-1 ünitelerden (12–20 CPM) ATEX patlama korumalı gereksinimlere uygun yüksek hızlı otomatik üretim hatlarına (30–120+ CPM) kadar değişir.
1. Aerosol Deodorant ve Vücut Spreyi Üretimi Genel Bakış
Deodorant ve vücut spreyi için tipik bir endüstriyel ambalaj kurulumu, sabit dolum toleranslarını korumayı, sızdırmaz kıstırmayı sağlamak ve tesis güvenliğini sağlamak amacıyla koordine edilmiş bir işlem sırası üzerinden çalışır:
- Ürün Hazırlama ve Karıştırma: Hijyenik paslanmaz çelik kaplarda etanol, koku yağları veya aktif deodorant tuzlarının karıştırılması.
- Konteyner Besleme ve Temizleme: Monoblok alüminyum veya kalaylı çelik kutuların otomatik olarak sıralanması ve tozdan arındırılması.
- Hacimsel Sıvı Dolumu: Sıvı konsantrenin yüksek doğrulukla dozlanması.
- Vana Sınıflandırma ve Yerleştirme: Standart 1 inç aerosol vanalarının elle yerleştirilmesi ya da otomatik mekanik sınıflandırma ve beslenmesi.
- Vana Bükme İşlemi: Vana kabını kutu boynuna sabitlemek ve kalıcı bir sızdırmazlık oluşturmak için mekanik genişleme mandreli.
- İtici Gaz Dolumu: Basınç altında valften sıvılaştırılmış gaz itici maddelerin (LPG, bütan, DME) ölçülü püskürtülmesi.
- Kalite kontrol: Otomatik hat içi ağırlık kontrolü ve yüksek sıcaklıklı su banyosu ile sızıntı tespiti.
- Aktüatör ve Üst Kapak Montajı: Püskürtme aktüatörlerinin ve koruyucu toz kapaklarının hassas mekanik yönlendirilmesi ve bastırılması.
- İzlenebilirlik ve Ambalajlama: Lazer/inkjet parti kodlaması, otomatik kutu ambalajlaması ve daraltma sarımı.

2. Teknik Karşılaştırma: Parfümlü Vücut Spreyi ile Antiperspiran Süspansiyonu
Ürünün fizikokimyasal özellikleri, ambalaj üretim hattında gerekli makine konfigürasyonunu tam olarak belirler:
| Uygulama Parametresi | Standart Parfümlü Vücut Spreyi | Terlemeyi Önleyici Deodorant (Süspansiyon Türü) |
|---|---|---|
| Tipik İçerikler | Etanol, deiyonize su, koku yağları, çözücü maddeler | Siklopentasiloksan, Alüminyum Klorohidrat (ACH), koku, nişasta |
| Viskozite ve Akış Davranışı | Düşük viskozite (< 10 cP), serbest akan | 50–500 cP, Newton olmayan, toz çökelmesine eğilimli |
| Karıştırma ve Karıştırma Hareketi | Standart düşük hızlı palet karıştırıcı | Dolum sırasında sürekli sirkülasyonla yüksek kayma karıştırması |
| Dolum Nozulu Tasarımı | Standart pozitif kapatmalı sıvı nozulu | Damlatmayı önleyen döner piston, sertleştirilmiş valf yatakları ve tıkanmayı önleyen açıklıklarla |
| Dükkanlar ve dikişler | Viton / NBR | PTFE / FFKM (taşıyıcı silikonlar ve aşındırıcı tozlar için özel olarak tasarlandı) |
| Değişim ve Temizlik | Standart çözücü ile durulama döngüsü | Tozun manifoldda katılaşmasını önlemek için hızlı sökülüp takılabilen CIP tasarımı |
3. Temel Dolum ve Montaj Mühendisliği
Hassas Sıvı Dolumu
- Dozaj Mekanizması: Pnömatik veya servo tahrikli, hijyenik paslanmaz çelikten imal edilmiş pistonlu ölçüm silindirleri.
- Doğruluk: Hacimsel dozaj ±0,5%–1,0% aralığında tutulur.
- Askı Yönetimi: Ter önleyici tozlar için kullanılan tutma hunileri, aktif katı maddelerin üretim süresince eşit şekilde dağılmasını sağlamak amacıyla aktif mekanik karıştırma ve kapalı devir daim halkalarına sahiptir.
Vana Bükme ve Hermetik Bütünlük
- Standart Uyumluluk: alüminyum veya kalaylı çelik kutular üzerinde 1 inç (25,4 mm) montaj kavanozları.
- Süreç stabilitesi: Sertleştirilmiş çelik bükme mandrelleri, tutarlı genişleme sağlayarak bükme çapı ve derinliğinde sabitliği korur; böylece taşıma ve depolama sırasında itici gazın mikro sızıntılarını ortadan kaldırır.
Itici Gaz Dolumu (Gazlama)
- Desteklenen İtici Gazlar: Sıvılaştırılmış Petrol Gazı (LPG), Ticari Bütan, İzobütan ve Dimetil Eter (DME).
- Teslimat: Hava ile çalışan artırıcı gaz pompaları, itici gazı valf sapı (TTV) üzerinden aktarır; hacimsel dolum tutarlılığı ±1% içinde korunur.

4. Ekipman Yapılandırmaları: Yarı Otomatik vs. Tam Otomatik
Yarı Otomatik Entegre Üniteler (3-in-1 / 4-in-1)
Sözleşmeli doldurma firmaları (CMO/CDMO), pilot üretimler, küçük-orta ölçekli partiler ve sık sık parfüm değişimi yapan tesisler için idealdir.
- Kurulum: Tek masa üzerinde yoğunlaştırılmış yapı: 1 Adet Sıvı Dolum Ünitesi, 1 Adet Valf Kapatma Presi ve 1 Adet İtici Gaz Başlığı.
- Operasyon: Operatör, kabı elle konumlandırır ve her çevrimi başlatmak için pnömatik ayak pedalına basar.
- Çıkış: dakikada 12–20 kutu (saatte 700–1.200 kutu).
- Tahrik Sistemi: dolum alanındaki elektriksel ateşleme kaynaklarını en aza indirmek için %100 pnömatik mantık kontrolü.
Tam Otomatik Üretim Hatları
İşgücü azaltımı ve yüksek Genel Ekipman Etkinliği (OEE) öncelikli olduğu sürekli ticari ambalajlama için tasarlanmıştır.
- Kurulum: Otomatik kutu açıcılar, çok başlı sıvı doldurucular, otomatik valf yerleştiriciler, çok başlı kıvırıcılar, gaz enjeksiyon istasyonları, kontrol tartıları ve su banyolarını entegre eden doğrusal konveyör veya döner indeksleme yıldız tekerlek sistemleri.
-
Çıkış:
- Doğrusal otomatik hatlar: dakikada 30–60 kutu.
- Çok başlı / Döner sistemler: dakikada 60–120+ kutu.
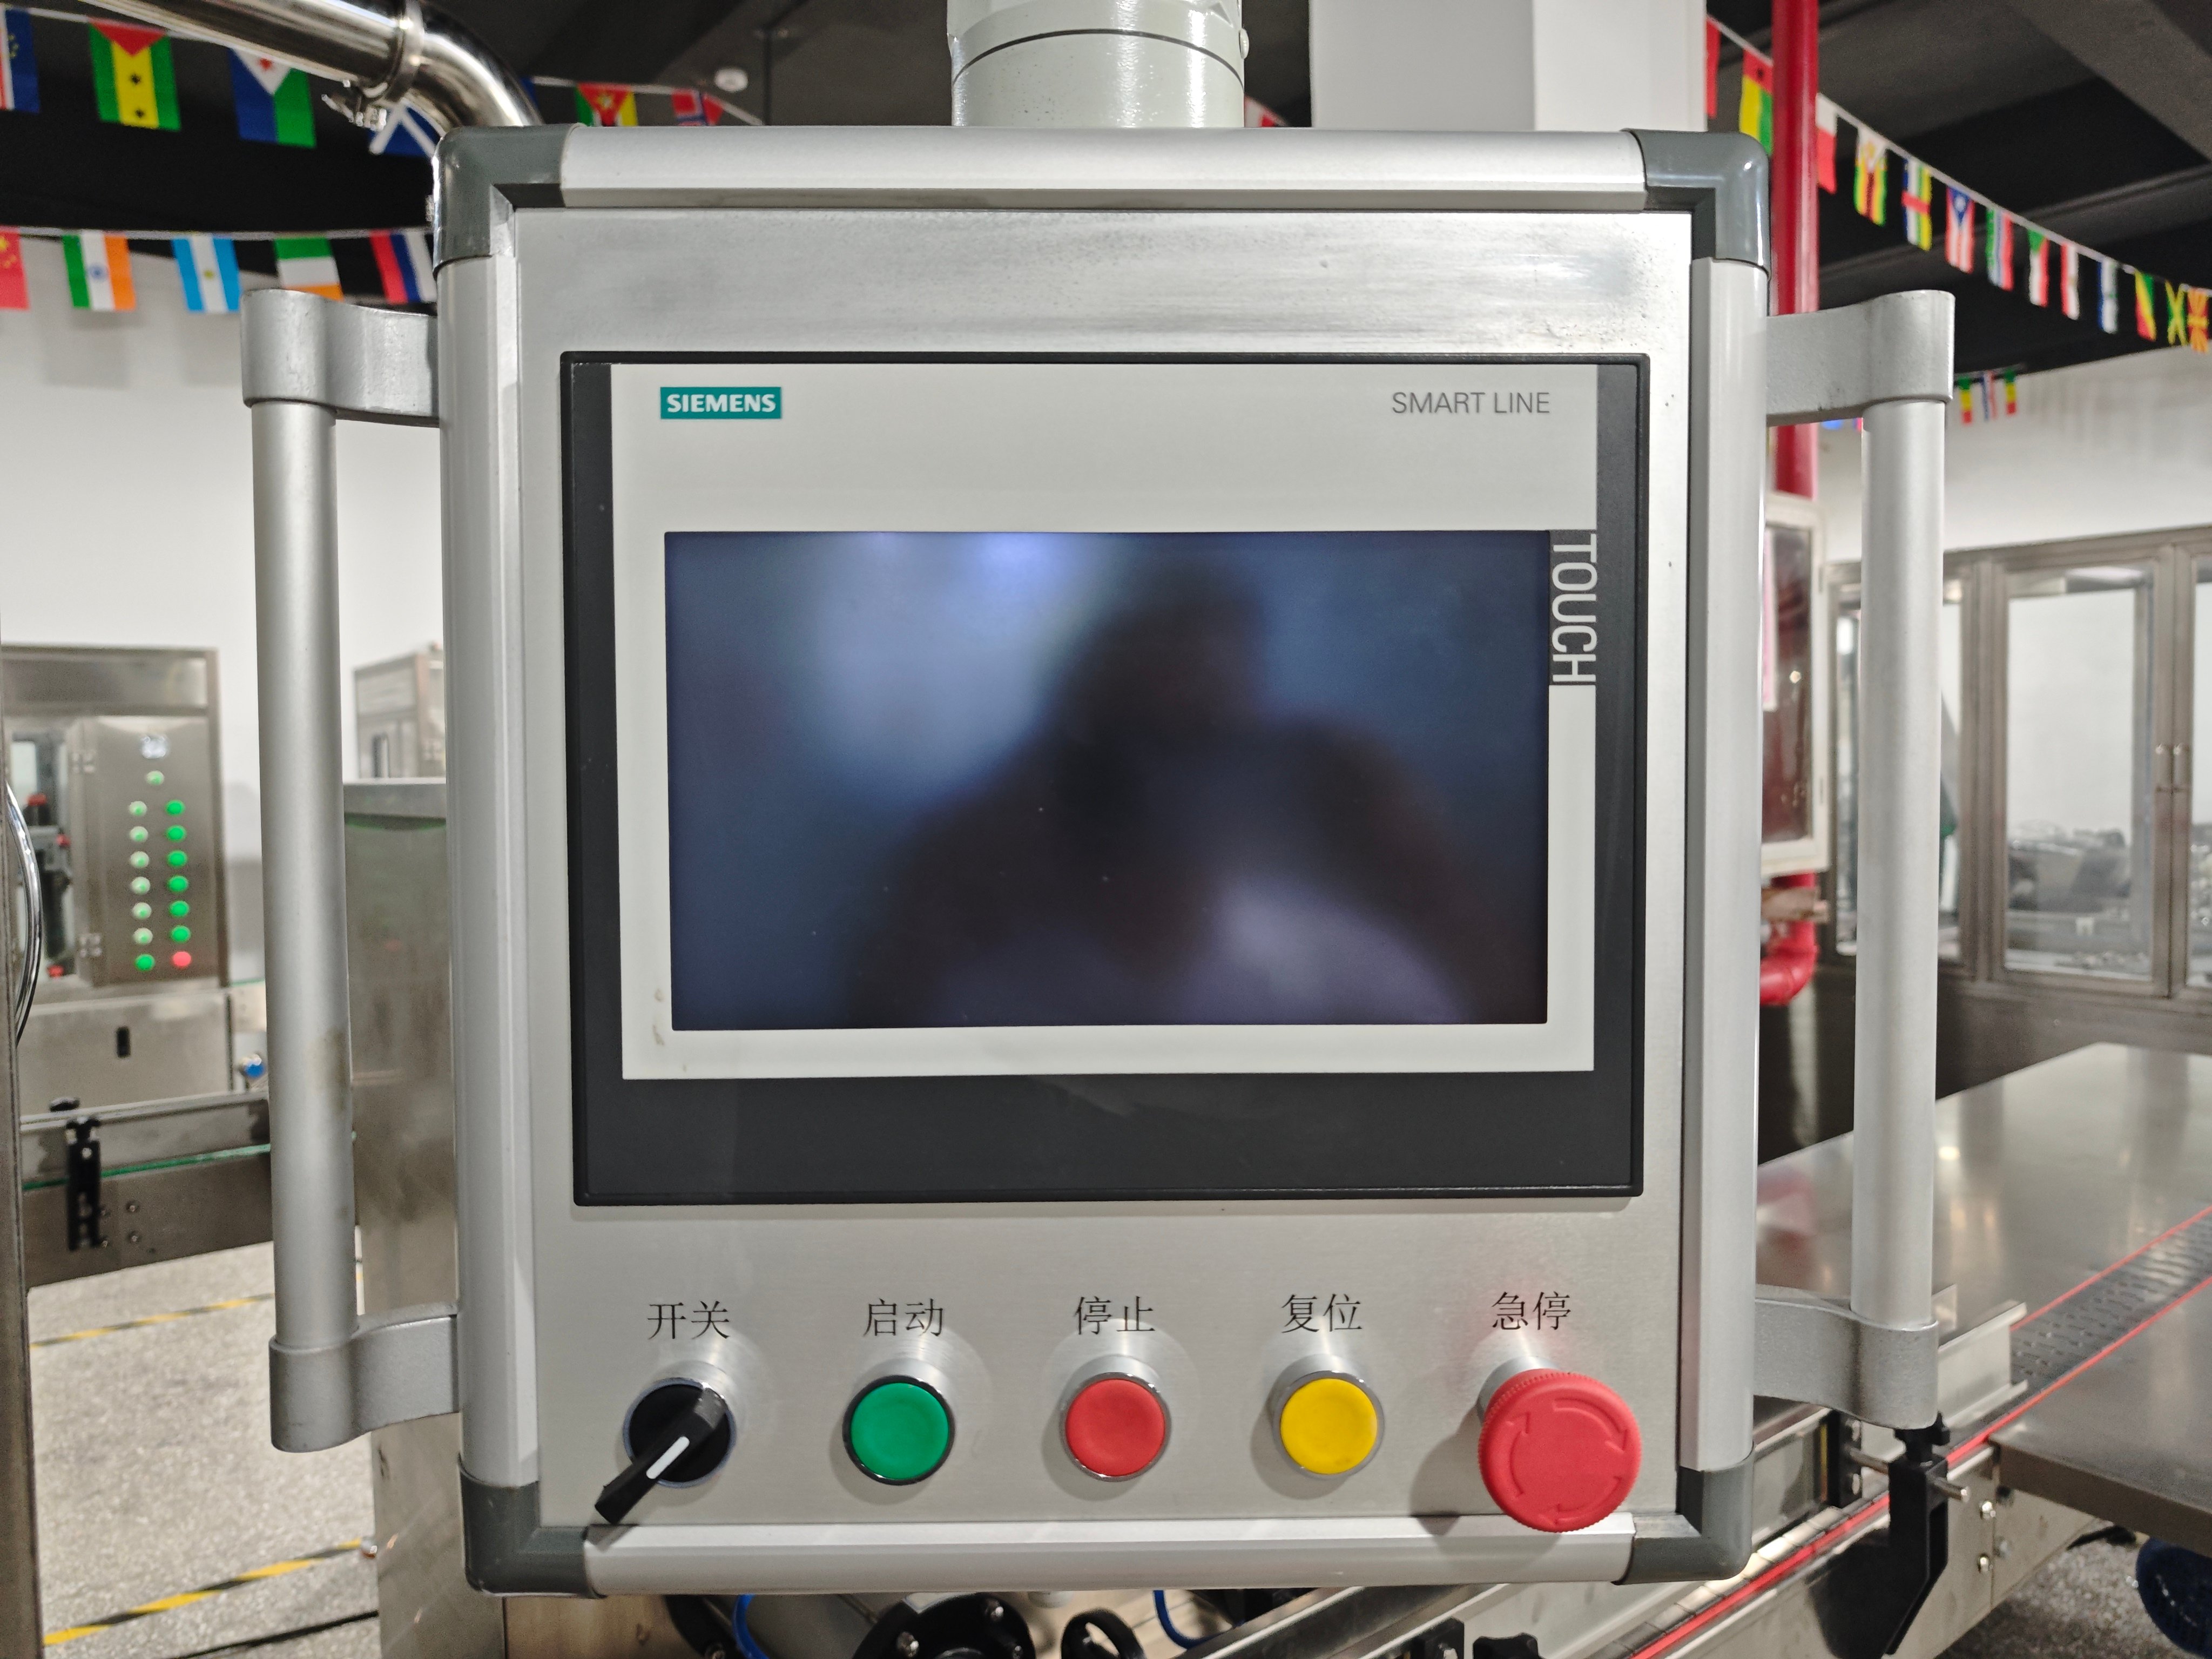
- Kontrol Sistemi: Dokunmatik HMI’ye sahip merkezi PLC arayüzü ve patlamaya dayanıklı operatör panelleri.
5. Mühendislik Karşılaştırma Matrisi
| Faktör | Yarım otomatik sistem | Tamamen otomatik üretim hattı |
|---|---|---|
| Üretim Hızı | 800 – 1.200 kutu/saat | 2.400 – 7.200+ kutu/saat |
| Operatör Gereksinimleri | 1–2 el ile çalışan operatör | 1 hat şefi + aşağı akışta paketleyiciler |
| Kan çapı aralığı | ø 35 – 65 mm (Alet kullanmadan ayarlama) | ø 35 – 76 mm (Hızlı değişim yıldız tekerleği) |
| Kan yüksekliği aralığı | 70 – 330 mm | 70 – 330 mm |
| Hacimsel Doğruluk | En fazla ±1,0 % | En fazla ±0,5 % |
| Gerekli Zemin Alanı | Kompakt (≈ 2 – 4 m²) | Doğrusal yer kaplaması (≈ 25 – 60 m²) |
| Güvenlik Entegrasyonu | İçsel olarak güvenli pnömatik bileşenler | Yalıtılmış gaz kabinine sahip, entegre egzoz sistemi, ATEX Bölge 1/2 uyumlu |
| En Uygun Kullanım Alanı | Boutique parfümler, küçük parti üretimler, pilot laboratuvarları | Yüksek hacimli tek SKU, sürekli seri üretim |
6. Endüstriyel Güvenlik ve Patlama-Koruma Mimarisi
Deodorant ve vücut spreyi ambalajlaması genellikle alkol bazlı içerikler ve yanıcı itici gazlar (LPG/Butan) içerdiğinden AILE, ATEX Yönergesi 2014/34/EU ve NFPA 30B standartlarına uygun çok katmanlı güvenlik kuralları uygular:
- Pnömatik Bölge Tasarımı: İtici gaz dolumu ve kapatma işlemleri, yanıcı buharların etrafında elektrik kıvılcımı oluşumunu engellemek için pnömatik kontrol sistemleriyle gerçekleştirilir.
- Kapalı Gaz Dolum Kabinleri: Otomatik itici gaz dolum istasyonları, yüksek debili, kıvılcım üretmeyen merkezkaç havalandırma vantilatörleriyle donatılmış özel güvenlik kabinlerinde yer alır.
- Yanıcı Gaz Tespiti: Sürekli LEL (Alt Patlama Sınırı) izleme sensörleri, buhar birikimini tespit edebilmek için zemin seviyesine yakın konumlara yerleştirilir ve görsel/sesli alarm sistemleri ile acil hattı durdurma mekanizmalarına doğrudan bağlanır.
- Kimyasal uyumluluk: Ürünle temas eden yüzeyler, elektro-parlatılmış AISI 316L paslanmaz çelikten yapılmıştır; taşıyıcı çözücüler ve koku yağlarına dayanmak için kimyasal dirençli PTFE ve Viton contalarla donatılmıştır.
7. İleri Yönlü Kalite Güvencesi Ekipmanı
- Otomatik Satır İçi Tartım Cihazı: Her bitmiş kutunun brüt ağırlığını doğrular; dozajı yetersiz konsantre veya yetersiz itici gaz içeren kapları otomatik olarak reddeder.
- Aerosol Su Banyosu Kaçak Dedektörü: Basınçlı kutuları sıcaklık kontrollü suya (en fazla 50°C / 122°F) daldırarak, DOT-2P / UN taşıma gereksinimlerine uygun şekilde, dikiş, kıvrım veya vana mikrokaçaklarını görsel ve güvenilir bir şekilde tespit eder.
- Otomatik Aktüatör Yerleştirici: Titreşimli huni besleyici püskürtme başlıklarını hizalar, yönlerini doğrular ve kazara püskürtme olmadan valf millerine güvenilir şekilde yerleştirir.
- Kapak Basma Makinesi: Korumalı plastik üst kapakları veya döndürerek kilitleyen kapakları yüksek hızda kutu kenarlarına düzgün bir şekilde besler ve yerleştirir.
8. Teknik Özellikler (Referans Mavi Plan)
| Parametre | Standart Makine Özelliği |
|---|---|
| Sıvı Dolum Aralığı | 10 – 250 ml / 50 – 500 ml (özelleştirilebilir) |
| İtici Madde Ölçüm Aralığı | 10 – 250 ml (sıvı halde) |
| Dolum Toleransı | Sıvı: ≤ ±0,5 %; İtici Madde: ≤ ±1,0 % |
| Krimplama Ölçüleri | Çap: 26,85 ± 0,15 mm; Derinlik: 5,05 ± 0,15 mm (ayarlanabilir) |
| Çalışma Hava Tedariki | 0,6 – 0,8 MPa (85 – 115 psi); temiz, kurutulmuş ve süzülmüş hava |
| Sıvı Gaz Basıncı | 0,4 – 0,7 MPa sabit besleme |
| Konteyner türleri | Monoblok alüminyum, kalaylı çelik üç parçalı boyunlu kutular |
| Vana Standardı | 1 inç (25,4 mm) standart sprey vanası kabı |
| Malzeme Yapı | Çerçeve: SUS304; Ürün ile temas eden yüzeyler: SUS316L; Konveyör: Antistatik POM |
9. Sık Sorulan Sorular (SSS)
Deodorant üretimi için hangi ekipmanlar gereklidir?
Standart bir üretim düzeni, kozmetik karıştırma kabını, sıvı konsantre dolum makinesini, vana yerleştirme istasyonunu, 1 inçlik vana kıstırma makinesini, yüksek basınçlı itici gaz dolum cihazını (LPG/izobütan/DME), otomatik tartım cihazını, su banyosu kaçak dedektörünü ve aktüatör/kap bastırıcıları içerir.
Deodorant ve vücut spreyi aynı sprey dolum makinesinde üretilbilir mi?
Evet, memelerin ve contaların yapıları formülasyonlarınıza uyuyorsa. Açık bir parfüm spreyi standart pistonlardan serbestçe akarken, Alüminyum Klorohidrat içeren bir ter önleyici formülasyonu çökeltiyi önlemek için hopperda aktif bir devir daim halkası gerektirir; ayrıca taşıyıcı silikon yağlarıyla uyumlu PTFE/Viton contalar gerekir.
Ürün değişimi sırasında parfüm çapraz bulaşmasını nasıl önlersiniz?
AILE makinaları hijyenik hızlı ayırma bağlantılarını (Tri-Clamp) kullanır. Operatörler, boruları, pompaları ve memeleri sıcak çözücü/su ile hızla yıkayabilir; ardından uçucu parfüm yağlarını temizlemek için basınçlı hava ya da kuru azotla üfleme işlemi yaparlar; sonrasında bir sonraki SKU’ya geçebilirler.
Krinkleme sonrası itici gaz sızıntısının başlıca nedenleri nelerdir ve bu sorunlar nasıl giderilir?
Montaj bardağı çevresindeki sızıntı genellikle yanlış krinkleme boyutlarını ya da vana oturma yüzeyinde hasarı gösterir:
- Krinkleme boyutlarını doğrulayın: Krinkleme derinliğini ve çapını, vana tedarikçisinin teknik özelliklerine göre özel aerosol kumpasları ile kontrol edin.
- Kıstırma mandrenini kontrol edin: İç mandren parmaklarının hasar görmemiş ve metal kenar kesintilerinden arınmış olduğunu doğrulayın.
- Kutu açıklığını inceleyin: Kutu kıvrımlarının çukurlar, çizikler veya eşit olmayan kaplama olmadan düzgün olduğunu doğrulayın.




