
Სწრაფი შეჯამება: Აეროზოლური დეოდორანტებისა და სხეულის სპრეიების შეფუთვის ხაზები ასრულებს თხევადი ნივთიერების დოზირებას, სიზუსტით ვალვების დაკრემპვას და მაღალი წნევის გამომძაფებლის ჩასხმას (LPG, ბუტანი, იზობუტანი, DME) ალუმინის ან თუთიყუშის კონსერვებში. თქვენი შემადგენლობის მიხედვით — იყოს ეს გამჭვირვალე სპირტ-არომატული ხსნარი თუ აქტიური ფხვნილების (მაგ., ალუმინის ქლორჰიდრატი) შემცავადი ანტიპერსპირანტული სუსპენზია — მანქანების კონფიგურაციები იცვლება მრავალფუნქციური ნახევარავტომატური 3-1 ერთეულებიდან (12–20 CPM), რომლებიც გამოიყენება პილოტური სერიების წარმოების დროს, მაღალსიჩქარის ავტომატურ წარმოების ხაზებამდე, რომლებიც აკმაყოფილებენ ATEX-ის აფეთქების წინააღმდეგი მოთребებს (30–120+ CPM).
1. აეროზოლური დეოდორანტებისა და სხეულის სპრეიების წარმოების მიმოხილვა
Დეოდორანტებისა და სხეულის სპრეების ტიპური სამრეწველო შეფუთვის სისტემა მუშაობს კოორდინირებული თანმიმდევრობით, რომელიც მიზნად ისახავს სტაბილური შევსების დასაშვები გადახრების შენარჩუნებას, ჰერმეტული კრიმპირების უზრუნველყოფას და საწარმოს უსაფრთხოების დაცვას:
- Პროდუქტის მომზადება და შერევა: Ეთანოლის, არომატული ზეთების ან აქტიური დეოდორანტული მარილების შერევა სანიტარულ ნერგის მოცულობაში.
- Კონტეინერების შემოსვლა და გასუფთავება: Ავტომატური უკანონო განლაგების აღმოფხვრა და მონობლოკ ალუმინის ან თინპლეიტის კონტეინერების მტვერგასუფთავება.
- Მოცულობითი თხევადი შევსება: Სითხის კონცენტრატის მაღალი სიზუსტით დოზირება.
- Ვალვების სორტირება და ჩასმა: Სტანდარტული 1 ინჩიანი აეროზოლური ვალვების ხელით დადება ან ავტომატური მექანიკური სორტირება და მიწოდება.
- Ვალვების კრიმპირება: Მექანიკური გაფართოების კოლეტი, რომელიც ვალვის პირას კანის ყელზე დამაგრების მიზნით მუდმივ ჰერმეტულობას უზრუნველყოფს.
- Გამხდარებლის შეყვანა: Შეძაბული მდგომარეობის გამხდარებლების (LPG, ბუტანი, DME) ზომიერი შეყვანა ვალვის ქვეშ.
- Ხარისხის შემოწმება: Ავტომატური ხაზზე მოთავსებული წონის შემოწმება და მაღალტემპერატურიანი წყლის აბანოს გამოყენებით დაშლის აღმოჩენა.
- Აქტივატორისა და დამცავი სახურავის შეკრება: Სპრეის აქტივატორებისა და დამცავი მტვერგამძლე სახურავების სწორი მექანიკური მიმართულების და დაჭერის პროცესი.
- Საკვალიფიკაციო სისტემა და შეფუთვა: Ლაზერული/სტამპის სერიის კოდირება, ავტომატური ყუთებში შეფუთვა და შრინკ-გარსება.

2. ტექნიკური შედარება: სუნელიანი სხეულის სპრეი და ანტიპერსპირანტული სუსპენზია
Პროდუქტის ფიზიკურ-ქიმიური მახასიათებლები განსაზღვრავს შეფუთვის სარემოში მოთავსებული მანქანის ზუსტ კონფიგურაციას:
| Აპლიკაციის პარამეტრი | Სტანდარტული არომატული სახსრების სპრეი | Ანტიპერსპირანტული დეოდორანტი (სუსპენზიის ტიპი) |
|---|---|---|
| Ტიპიკური ინგრედიენტები | Ეთანოლი, დეიონიზებული წყალი, არომატული ზეთები, სოლუბილიზატორები | Ციკლოპენტასილოქსანი, ალუმინის ქლორჰიდრატი (ACH), არომატი, კრემი |
| Სიბლანტე და სითხის მოძრაობის მოდელი | Დაბალი სიბლანტე (< 10 cP), თავისუფალად მოძრავი | 50–500 cP, არა-ნიუტონიანი, მიდრეკილება ფხვნილის ნალექების წარმოქმნას |
| Შერევა და აგიტაცია | Სტანდარტული დაბალსიჩქარის მიქსერი | Მაღალი ძალის მიქსირება შევსების დროს უწყვეტი რეცირკულაციით |
| Შევსების ნოზლის დიზაინი | Სტანდარტული დადებითი გამორთვის სითხის ნოზლი | Წვეთების საწინააღმდეგო როტორული პისტონი დამაგრებული ვალვის სასადგურებით და დასაფარავი ხვრელებით |
| Სიგები და პატრუსები | Ვიტონი / ენბიარი | Პტფე / ფფკმ (სპეციალურად შექმნილი სატრანსპორტო სილიკონებისა და აბრაზიული ფხვნილებისთვის) |
| Რეჟიმის შეცვლა და გასუფთავება | Სტანდარტული ხსნარით გასუფთავების ციკლი | Სწრაფად დასამონტაჟებლად და დასანაკლებებლად შემუშავებული სისტემა მანიფოლდებში ფხვნილის გამაგრების თავიდან ასაცილებლად |
3. ძირითადი შევსება და შეკრების ინჟინერია
Სითხის სიზუსტით შევსება
- Დოზირების მექანიზმი: Პნევმატიკური ან სერვომძრავი პისტონური საზომი ცილინდრები, რომლებიც წარმოებულია სანიტარული ნერგის მიერ დამზადებული მოცულობის საჭიროებების მიხედვით.
- Ზუსტება: Მოცულობის დოზირება შენარჩუნებულია ±0,5%–1,0%-ის ფარგლებში.
- Სუსპენზიის მართვა: Ანტიპერსპირანტული ფხვნილებისთვის შენახვის ჰოპერები შეიცავს აქტიურ მექანიკურ აგიტაციას და დახურულ რეცირკულაციის ციკლებს, რათა აქტიური სიმტკიცე მთელი პროცესის განმავლობაში თანაბრად განაწილდეს.
Სავალვეს კრიმპირება და ჰერმეტულობა
- Სტანდარტული თავსებადობა: 1 ინჩი (25,4 მმ) მონტაჟის ფირფიტები ალუმინის ან თინის კოლბებზე.
- Პროცესის სტაბილურობა: Გამაგრებული ფოლადის კრიმპინგის კოლეტები უზრუნველყოფს ერთნაირ გაფართოებას, რაც უზრუნველყოფს კრიმპინგის დიამეტრისა და სიღრმის მუდმივობას და ამით აცილებს საწვავის მიკრო-გაჟავებას ტრანსპორტირებისა და შენახვის დროს.
Საწვავის შევსება (გაზირება)
- Მხარდაჭერილი საწვავები: Თხევადი ნავთის გაზი (LPG), კომერციული ბუტანი, იზობუტანი და დიმეთილის ეთერი (DME).
- Ტრანსპორტირება: Ჰაერით მოძრავი ბუსტერის გაზის პომპები საწვავს ატარებს ვალვის ღერძის მეშვეობით (TTV), ხოლო მოცულობითი შევსების სიზუსტე შენარჩუნებულია ±1%-ის ფარგლებში.

4. მოწყობილობის კონფიგურაციები: ნახევარავტომატური და სრულად ავტომატური
Ნახევარავტომატური ინტეგრირებული ერთეულები (3-ში-1 / 4-ში-1)
Იდეალურია კონტრაქტული შევსების მომსახურების (CMO/CDMO), პილოტური სერიების, პატარა-საშუალო სერიების და საურნელო ცვლილებების ხშირად მომხდარ საწარმოებისთვის.
- Დაწყება: Ერთი მაგიდის კომპაქტური კონფიგურაცია, რომელიც აერთიანებს 1 თხევადი შევსების მოწყობილობას, 1 ვალვის კრიმპერს და 1 საწვავის გაზის თავს.
- Მუშაობა: Ოპერატორი ხელით ადგენს კონტეინერს და ყოველი ციკლის შესასრულებლად წნევითი ფეხის პედალის დაჭერას ახდენს.
- Გამომწვევა: 12–20 ბანკა წუთში (700–1 200 ბანკა საათში).
- Მოძრაობის სისტემა: 100 % წნევითი ლოგიკის მარეგულირებლები სავსების ზონაში ელექტრო გამოძახების წყაროების მინიმიზაციისთვის.
Სრულად ავტომატიზებული წარმოების ხაზები
Შეიმუშავებულია უწყვეტი კომერციული პაკეტირებისთვის, სადაც შრომის შემცირება და მაღალი საერთო მოწყობილობის ეფექტურობა (OEE) არის მთავარი მოთხოვნა.
- Დაწყება: Წრფივი კონვეიერი ან როტაციული ინდექსირების ვარსკვლავის ბორბლის სისტემები, რომლებიც ინტეგრირებულია ავტომატური ბანკების დალაგების მოწყობილობებით, მრავალთავიანი სითხის სავსების მოწყობილობებით, ავტომატური ვალვების მოთავსების მოწყობილობებით, მრავალთავიანი კრიმპერებით, აირის ჩარევის სადგურებით, წონის შემოწმების მოწყობილობებით და წყლის აბანოებით.
-
Გამომწვევა:
- Წრფივი ავტომატიზებული ხაზები: 30–60 ბანკა წუთში.
- Მრავალთავიანი / როტაციული სისტემები: 60–120+ ბანკა წუთში.
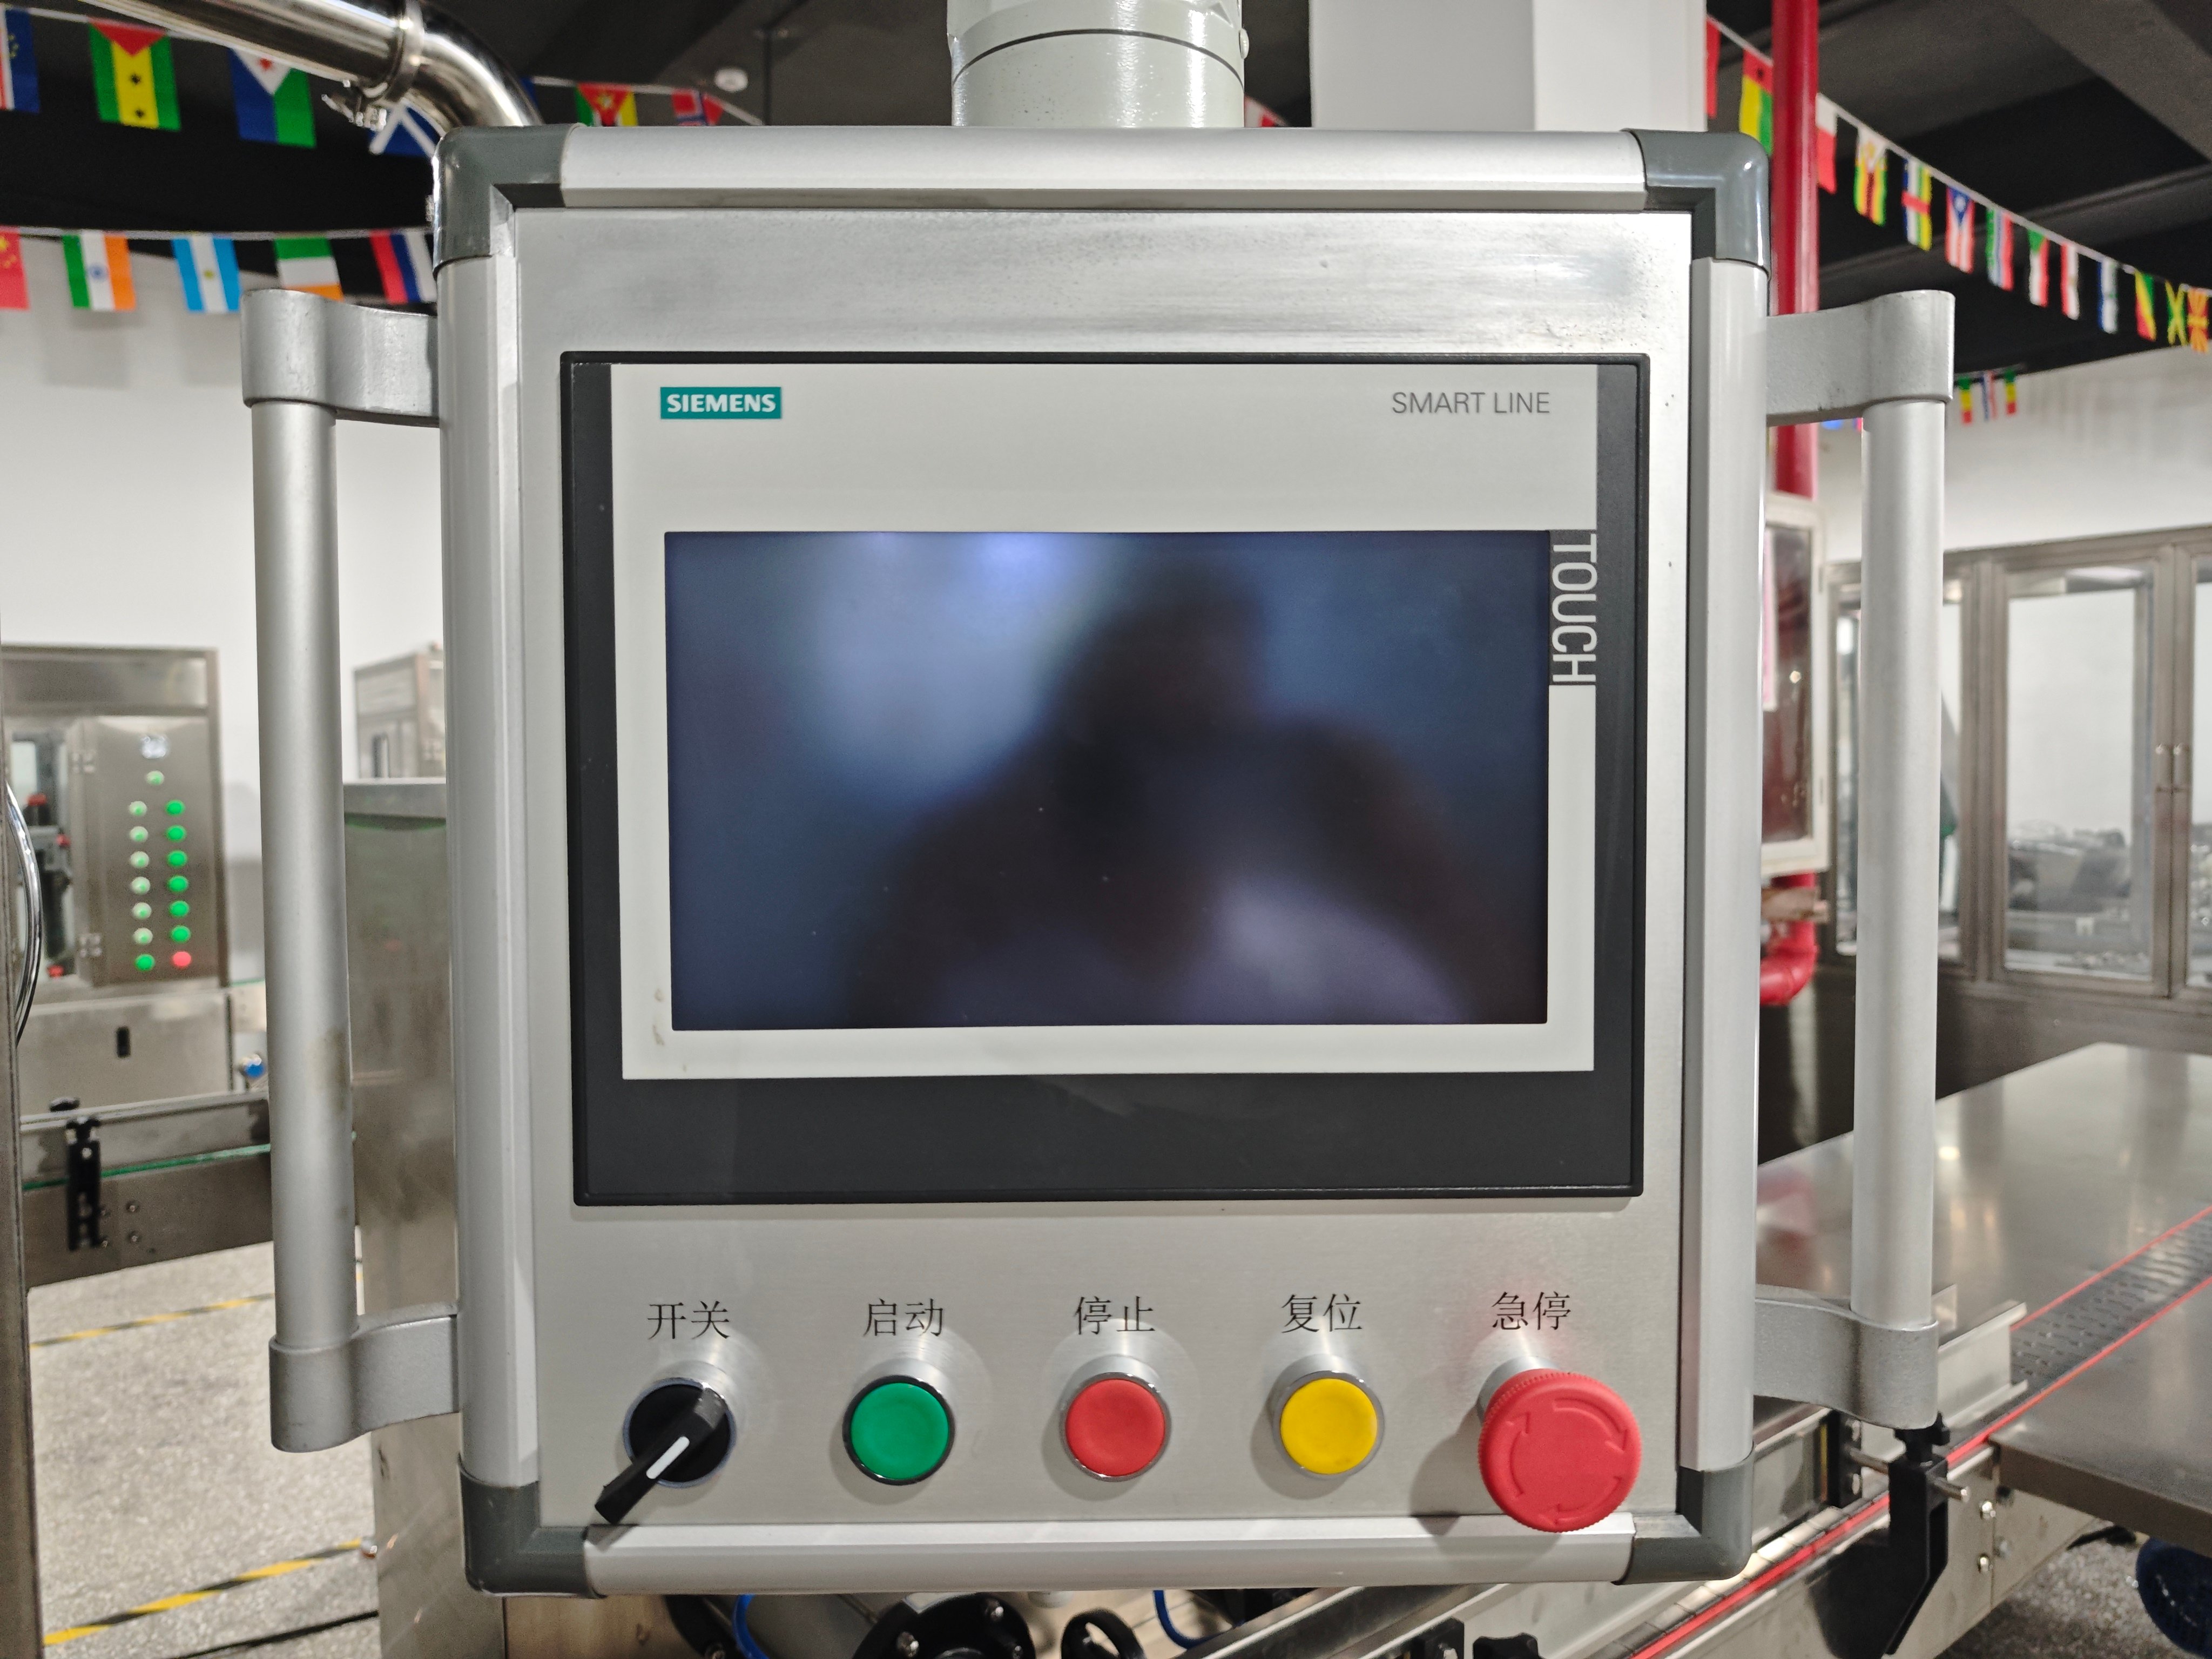
- Კონტროლის სისტემა: Ცენტრალიზებული PLC ინტერფეისი შეხედვის ეკრანით და აფეთქების წინააღმდეგ მომხმარებლის პანელებით.
5. ინჟინერული შედარების მატრიცა
| Კოეფიციენტი | Ნახევრად ავტომატური სისტემა | Სრულად ავტომატური წარმოების ხაზი |
|---|---|---|
| Წარმოების სიჩქარე | 800 – 1 200 ბანკა/საათში | 2 400 – 7 200+ ბანკა/საათში |
| Ოპერატორის მოთხოვნები | 1–2 მანუალური ოპერატორი | 1 ხაზის მეთაური + ქვემოდან მომუშავე პაკერები |
| Კონსერვის დიამეტრის დიაპაზონი | ø 35 – 65 მმ (ინსტრუმენტის გარეშე რეგულირება) | ø 35 – 76 მმ (სწრაფი ცვლილების ვარსკვლავის ბრუნვა) |
| Ბანკის სიმაღლის დიაპაზონი | 70 – 330 მმ | 70 – 330 მმ |
| Მოცულობითი სიზუსტე | Მაქსიმუმ ±1,0% | Მაქსიმუმ ±0,5 % |
| Საჭიროებული სივრცე | Კომპაქტური (≈ 2 – 4 მ²) | Წრფივი ფართობი (≈ 25 – 60 მ²) |
| Უსაფრთხოების ინტეგრაცია | Შინაგანად უსაფრთხო პნევმატიკური კომპონენტები | Იზოლირებული აირის კაბინა, ინტეგრირებული გამოტანა, ATEX ზონა 1/2-ის შესაბამობა |
| Საუკეთესო გამოყენება | Ბუტიკური არომატები, პატარა სერიები, პილოტური ლაბორატორიები | Მაღალი მოცულობის ერთი SKU, უწყვეტი მასობრივი წარმოება |
6. სამრეწველო უსაფრთხოება და აფეთქების წინააღმდეგი არქიტექტურა
Რადგან დეოდორანტებისა და სხეულის სპრეიების შეფუთვა ხშირად მოიცავს სპირტის ბაზას და აფეთქებად საწყობარო ნივთიერებებს (LPG/ბუტანი), AILE იყენებს მრავალდონიან უსაფრთხოების სტანდარტებს, რომლებიც შეესაბამება ATEX დირექტივას 2014/34/EU და NFPA 30B:
- Პნევმატიკური ზონის დიზაინი: Გამოსხდომის და კრიმპირების ოპერაციები იყენებენ პნევმატიკურ კონტროლს, რათა წაშალოს ელექტრო ისკრები ალის შესაძლებლობის მქონე ფრენადი ნაკადების გარშემო.
- Დახურული გამოსხდომის კაბინები: Ავტომატური გამოსხდომის სადგურები მოთავსებულია სპეციალურ უსაფრთხოების კაბინებში, რომლებიც აღჭურვილია მაღალი მოცულობის, არ აწარმოებელი ისკრების ცენტრიფუგული ვენტილაციის ბლოუერებით.
- Საწვავად გამოსაყენებლად შესაძლებლობის მქონე აირების გამოვლენა: Უწყვეტი LEL (ქვედა აფეთქების ზღვარი) მონიტორინგის სენსორები მოთავსებულია სარდაფის დონესთან მიახლოებით, რათა გამოვლინონ ნაკადების დაგროვება და დაკავშირდნენ ვიზუალურ და აკუსტიკურ შეტყობინებებს და ავარიული ხაზის გამორთვას.
- Ქიმიური საშუალება: Პროდუქტის კონტაქტში მყოფი ზედაპირები დამზადებულია ელექტროპოლირებული AISI 316L ნეიროსასტალისგან და აღჭურვილია ქიმიურად მედეგი PTFE და Viton სილებით, რათა გამოიძლევონ სატრანსპორტო გამხსნელები და არომატული ზეთები.
7. შემდგომი ხარისხის უზრუნველყოფის მოწყობილობა
- Ავტომატური ხაზზე მოთავსებული წონის შემოწმების მოწყობილობა: Ამოწმებს ყველა დასრულებული კონტეინერის სრულ წონას და ავტომატურად ამოაგდებს კონტეინერებს, რომლებშიც კონცენტრატი ან გამოსხდომი არ არის საკმარისი.
- Აეროზოლის წყლის ბანის დამაფიქსირებელი მოწყობილობა: Წნევით შევსებული კონტეინერების წყალში ჩაძირვა ტემპერატურის კონტროლით (მაქსიმუმ 50°C / 122°F), რათა ვიზუალურად და საიმედოდ გამოვავლინოთ შეერთების, კრიმპის ან სარქველის მიკრო-გასხივებები DOT-2P / UN ტრანსპორტირების მოთხოვნების შესაბამად.
- Ავტომატური აქტუატორის მოწყობილობა: Ვიბრაციული ჭურჭელის მომარაგებლის საშუალებით სპრეის თავების გასწორება, მათი მიმართულების დადასტურება და მათი უსაფრთხოდ დაჭერა სარქველის ღერზე შემთხვევითი გაშვების გარეშე.
- Ფარდების დაჭერის მოწყობილობა: Დაცვითი პლასტმასის ფარდების ან ტვისტ-ლოკის ფარდების სწორად და სიჩქარით დასადებად კონტეინერის კიდეზე.
8. ტექნიკური სპეციფიკაციები (სახელმძღვანელო ნახაზი)
| Პარამეტრი | Სტანდარტული მოწყობილობის სპეციფიკაცია |
|---|---|
| Სითხის შევსების დიაპაზონი | 10–250 მლ / 50–500 მლ (ინდივიდუალურად შესაძლებელი) |
| Გამოყენებლის დოზირების დიაპაზონი | 10 – 250 მლ (თხევად მდგომარეობაში) |
| Სავსების დაშვებული ცდომილება | Თხევადი ნივთიერება: ≤ ±0,5 %; გამოყენებლი: ≤ ±1,0 % |
| Კრიმპინგის ზომები | Დიამეტრი: 26,85 ± 0,15 მმ; სიღრმე: 5,05 ± 0,15 მმ (რეგულირებადი) |
| Სამუშაო ჰაერის მიწოდება | 0,6 – 0,8 მპა (85 – 115 psi); სუფთა, გაშრებული, გაფილტრული ჰაერი |
| Თხევადი აირის წნევა | 0,4 – 0,7 მპა მუდმივი მიწოდება |
| Კონტეინერის ტიპები | Მონობლოკი ალუმინის, თუთიის ფოლადის 3-ნაკვეთიანი გასაღების ქულის მქონე კონტეინერები |
| Ვალვის სტანდარტი | 1 დუйმიანი (25,4 მმ) სტანდარტული აეროზოლური ვალვის ფირფიტა |
| Მასალის კონსტრუქცია | Კარკასი: SUS304; პროდუქტთან კონტაქტი: SUS316L; ტრანსპორტირების სისტემა: ანტისტატიკური POM |
9. ხშირად დასმული კითხვები (FAQ)
Რომელი აღჭურვილობაა საჭიროების აეროზოლური დეოდორანტის წარმოებისთვის?
Სტანდარტული წარმოების კომპლექტი მოიცავს კოსმეტიკური ნარევის მზადების ტანკს, სითხის კონცენტრატის შევსების მოწყობილობას, ვალვის ჩასმის სადგურს, 1 დუйმიანი ვალვის კრიმპირების მანქანას, მაღალი წნევის საგაზებლო მოწყობილობას (LPG/იზობუტანი/ДМЕ), ავტომატურ წონის შემოწმების მოწყობილობას, წყლის აბანოში გამოსვლის დასადგენად მოწყობილობას და აქტივატორის/ყუთის დასაჭერად მოწყობილობას.
Შეიძლება თუ არა დეოდორანტი და სხეულის სპრეი ერთი და იგივე აეროზოლური შევსების მოწყობილობაზე გაშვება?
Კი, თუ ნოზლებისა და სილიკონის სილების კონფიგურაციები შეესაბამება თქვენს ფორმულებს. ხოლო ხილული არომატული სპრეი თავისუფლად გადის სტანდარტული პისტონების მეშვეობით, ანტიპერსპირანტული ფორმულა, რომელშიც შედის ალუმინის ქლორჰიდრატი, მოითხოვს აქტიურ რეცირკულაციულ ციკლს ჰოპერში განლაგების თავიდან ასაცილებლად, ასევე PTFE/Viton სილებს, რომლებიც თავსებადია სილიკონის ზეთებთან.
Როგორ თავიდან აიცილებთ არომატების შერევას პროდუქტის შეცვლის დროს?
Ეილის მანქანები იყენებს სანიტარულ სწრაფად გამოსაყოფი შეერთებებს (ტრაი-კლემპი). ოპერატორებს შეუძლიათ საკმარისად სწრაფად გამოიხატონ მილები, პუმპები და ნოზლები თბილი ხსნარით/წყლით, შემდეგ კი შეიძლება გამოიყენონ შეკუმშული ჰაერი ან შუშის აზოტის გამოყენებით გასასუფთავებლად გამოიყენებადი სუნელის ზეთები შემდეგი SKU-ს დაწყებამდე.
Რა არის ძირითადი მიზეზები გამომტაცებლის გაჟონვის შემდეგ კრიმპირების შესრულების?
Მონტაჟის ჭურჭლის გარშემო გაჟონვა ჩვეულებრივ მიუთითებს არასწორ კრიმპირების ზომებზე ან ვალვის სასადგურის დაზიანებაზე:
- Შეამოწმეთ კრიმპირების ზომები: Შეამოწმეთ კრიმპირების სიღრმე და დიამეტრი სპეციალური აეროზოლის კალიპრებით ვალვის მომწოდებლის სპეციფიკაციების მიხედვით.
- Შეამოწმეთ კრიმპირების კოლეტი: Დარწმუნდით, რომ კოლეტის შიგნით მდებარე თითები არ არის დაზიანებული და არ შეიცავს მეტალის ბურრებს.
- Შეამოწმეთ კონტეინერის ხელოვნური ღერძი: Დარწმუნდით, რომ კონტეინერის სახურავის კრულები ერთნაირია და არ შეიცავს დახრებს, ხაზებს ან არ არის თანაბარად გაფართოებული.
Გაეცანით ეილის აეროზოლის ინჟინერიის ამონახსნებს
- Ნახევრად ავტომატური აეროზოლის შევსების მანქანები
- Ავტომატური აეროზოლის სავსე ხაზები
- Სანიტარული კოსმეტიკური შერევის ტანკები და გამოყენების საშუალებები
- Აეროზოლების წყლის აბანოში გასხივების ტესტირების მოწყობილობა




