
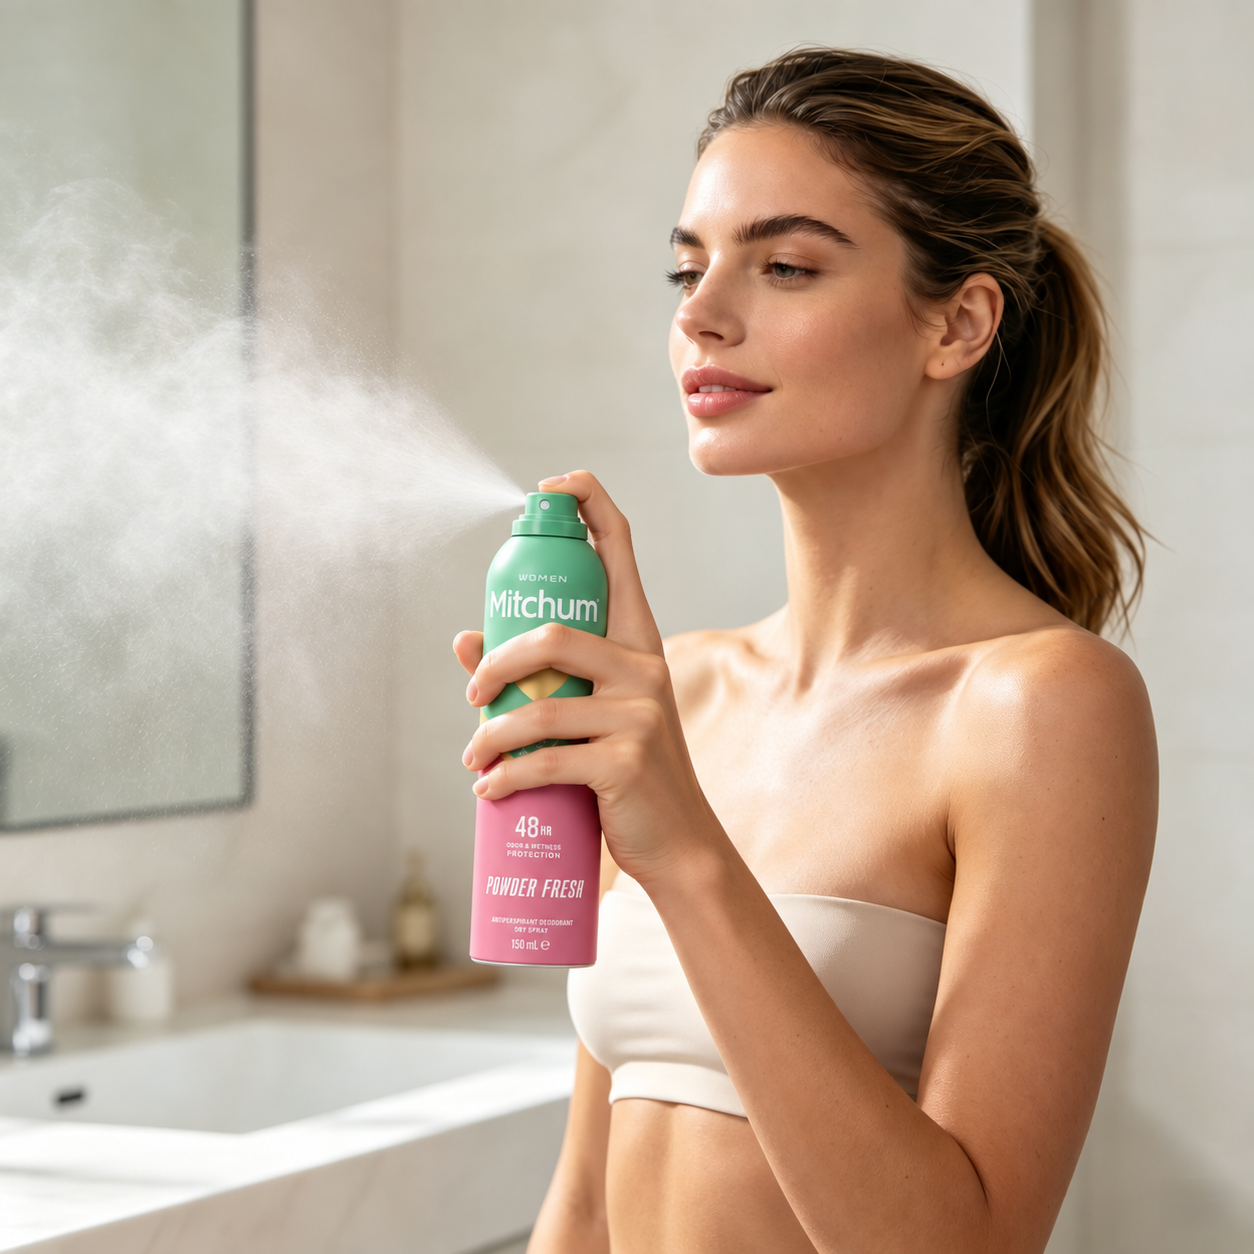
概要: エアロゾル制汗剤およびボディスプレーの包装ラインは、液体の計量、高精度バルブ圧着、アルミニウムまたは錫めっき鋼板製缶への高圧推進剤(LPG、ブタン、イソブタン、DME)充填を一貫して行います。製品の処方(例:透明なアルコール・香料溶液か、塩化アルミニウム水和物などの有効成分を含む制汗成分懸濁液か)に応じて、機械構成は異なります。試作向けには、多用途の半自動3機能一体型ユニット(12~20本/分)が用いられ、量産向けにはATEX対応の防爆仕様を備えた高速自動生産ライン(30~120本/分以上)が採用されます。
1.エアロゾル制汗剤・ボディスプレーの生産概要
制汗剤およびボディスプレーの工業的包装では、充填精度の安定性、バルブの完全密閉圧着、および工場の安全確保を目的として、以下のような連携した工程が標準的に採用されています。
- 製品の調合・混合: 衛生用ステンレス鋼製容器内で、エタノール、香料油、または活性消臭塩を混合します。
- 容器の供給および洗浄: モノブロックアルミニウム缶または錫めっき鋼板缶の自動整列・除塵。
- 容積式液体充填: 液体濃縮液の高精度計量充填。
- バルブの選別および挿入: 標準サイズ(1インチ)のエアゾールバルブを手作業で配置するか、または機械式自動選別・供給装置で行います。
- バルブの圧着: 機械式拡張コレットにより、バルブカップを缶首に密着させ、永久的なシールを形成します。
- プロペラントガス充填: 圧力下でバルブを通じた液化ガス推進剤(LPG、ブタン、DME)の計量注入。
- 品質検査: 自動ライン内重量検査および高温水浴による漏れ検出。
- アクチュエータおよびオーバーキャップ組立: スプレー用アクチュエータおよび保護用ダストキャップの正確な機械的位置決めと押し込み。
- トレーサビリティおよび包装: レーザー/インクジェット式ロットコード印字、自動段ボール箱詰め、およびシュリンク包装。

2.技術比較:フレグランスボディスプレー vs.制汗剤サスペンション
製品の物理化学的性質が、包装工程における機械構成を厳密に決定します。
| 適用パラメーター | 標準型フレグランスボディスプレー | 制汗・消臭剤(懸濁型) |
|---|---|---|
| 代表的な配合成分 | エタノール、脱イオン水、香料油、可溶化剤 | シクロペンタシロキサン、塩化アルミニウム水酸化物(ACH)、香料、でんぷん |
| 粘度および流動特性 | 低粘度(10 cP未満)、自由に流れる | 50~500 cP、非ニュートン流体、粉体の沈降を起こしやすい |
| 混合および撹拌 | 標準的な低速パドル式ミキサー | 充填工程中における高せん断混合および連続循環撹拌 |
| 充填ノズルの設計 | 標準式ポジティブシャットオフ液体ノズル | ドリップ防止ロータリーピストン(硬化バルブ座面および目詰まり防止オリフィス付き) |
| シール・ガスケット | フッターエラストマー(Viton)/ニトリルゴム(NBR) | ポリテトラフルオロエチレン(PTFE)/パーフルオロカーボン(FFKM)(シリコン系キャリアや研磨性粉体に対応して設計) |
| 切替・洗浄 | 標準溶剤洗浄サイクル | マンifold内への粉体固着を防ぐための迅速分解式CIP設計 |
3.コア充填および組立エンジニアリング
高精度液体充填
- 計量機構: 衛生規格対応のステンレス鋼で製造された、空気圧式またはサーボ駆動のピストン式計量シリンダー。
- 精度: 体積計量精度は±0.5~1.0%以内を維持。
- 懸濁液管理: 制汗剤用粉末の場合、ホッパーには機械式攪拌装置と密閉型再循環ループを備え、有効成分の固体が製造工程全体を通じて均一に分散されるよう制御。
バルブ圧着および完全密閉性
- 標準対応仕様: アルミニウムまたは錫めっき鋼板製のスプレー缶への、1インチ(25.4 mm)マウントカップ装着。
- プロセスの安定性: 高硬度鋼製の圧着コレットにより、均一な膨張を実現し、圧着径および圧着深さを一定に保つことで、輸送・保管中の推進剤の微小漏れを防止。
推進剤充填(ガス充填)
- 対応推進剤: 液化石油ガス(LPG)、業務用ブタン、イソブタン、ジメチルエーテル(DME)。
- 納品: 空気駆動式ブースター・ガスポンプにより、バルブステム(TTV)を介して推進剤を供給し、体積充填量のばらつきを±1%以内に制御します。

4.装置構成:半自動式 vs. 全自動式
半自動統合ユニット(3-in-1/4-in-1)
契約充填業者(CMO/CDMO)、試験生産、小~中規模ロット、および頻繁な香料切替に対応する施設に最適です。
- セットアップ: 1台の液体充填機、1台のバルブ圧着機、1台の推進剤ガスヘッドを一体化したコンパクトな卓上型構成です。
- 操作: オペレーターが容器を手動で位置決めし、各工程の実行にあたって空気式フットペダルを踏み込みます。
- 出力: 分間12~20本(時速700~1,200本)。
- 駆動システム: 充填エリアにおける電気的点火源を最小限に抑えるため、完全空気式ロジック制御を採用しています。
完全自動化生産ライン
人手削減と高い設備総合効率(OEE)が最重要課題となる、連続的な商業用パッケージング向けに設計されたシステムです。
- セットアップ: 直線搬送式または回転式インデックス・スターホイール方式のシステムで、自動缶整列機、多頭式液体充填機、自動バルブ装着機、多頭式シーリング機、ガス注入ステーション、検重機、温水浴槽などを統合しています。
-
出力:
- 直線式自動化ライン:分間30~60缶
- 多頭式/回転式システム:分間60~120缶以上
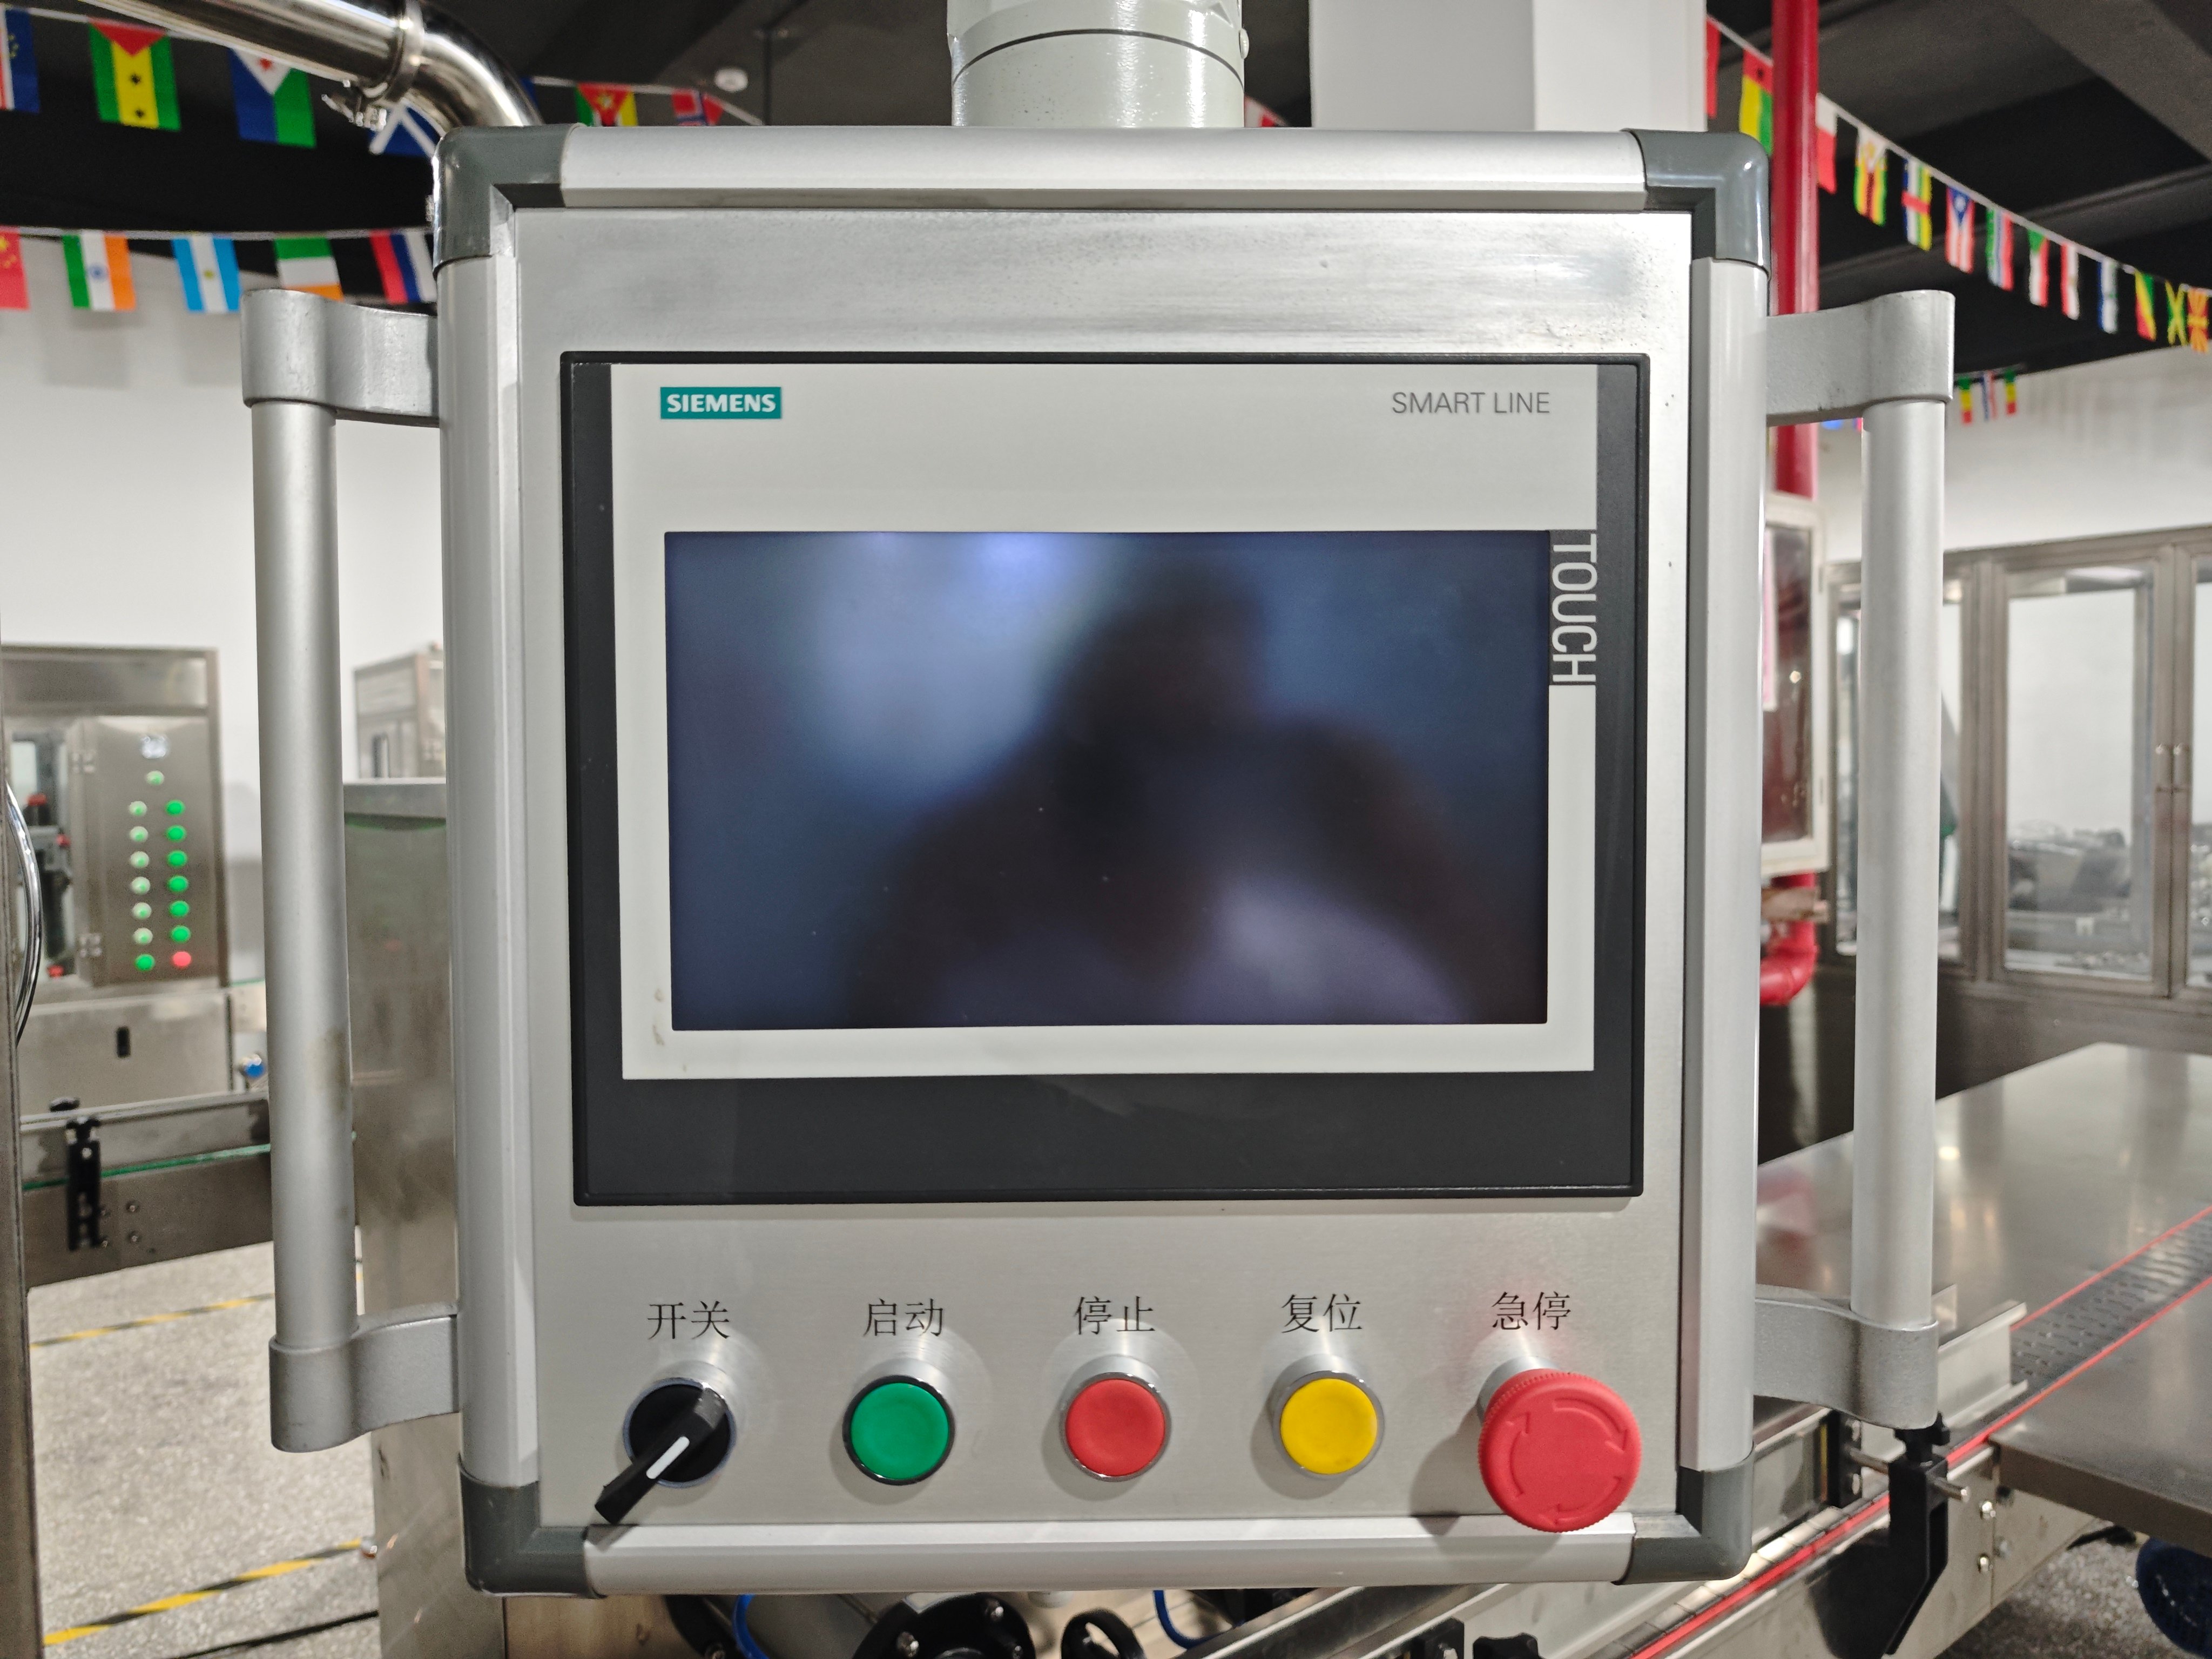
- 制御システム: 中央集約型PLCインターフェースを備え、タッチスクリーン式HMIおよび防爆仕様のオペレーターパネルを採用しています。
5.エンジニアリング比較マトリクス
| 要因 | 半自動システム | 完全自動生産ライン |
|---|---|---|
| 生産速度 | 時速800~1,200缶 | 時速2,400~7,200缶以上 |
| オペレーターの要件 | 手作業担当者1~2名 | ライン監督者1名+下流工程の梱包作業者 |
| 缶径範囲 | ø 35~65 mm(工具不要で調整可能) | ø 35~76 mm(クイックチェンジ式スターホイール) |
| 缶の高さ範囲 | 70~330 mm | 70~330 mm |
| 空間精度 | 最大±1.0% | 最大±0.5% |
| 必要な床面積 | コンパクト(約2~4 m²) | 直線状の設置面積(約25~60 m²) |
| 安全統合 | 本質安全防爆構造の空圧部品 | ガスを遮断したキャビン、内蔵排気装置、ATEX Zone 1/2適合 |
| 最適な用途 | boutique系香水、小ロット生産、パイロットラボ | 大量生産向け単一SKU、連続量産 |
6.産業安全および防爆構造
デオドラントやボディスプレーの包装では、アルコールベースやLPG/ブタンなどの可燃性推進剤を多用するため、AILEはATEX指令2014/34/EUおよびNFPA 30Bに準拠した多段階安全基準を採用しています。
- 空気圧ゾーン設計: 推進剤充填およびシーリング作業には、可燃性蒸気周辺での電気火花発生を防止するため、空気圧制御を採用しています。
- 密閉型充填キャビン: 自動推進剤充填ステーションは、高風量・非火花型遠心換気ブロワーを備えた専用安全キャビン内に設置されています。
- 可燃性ガス検知: LEL(下限爆発濃度)連続監視センサーを床面近くに配置し、蒸気の滞留を検知。検知時には視覚・聴覚警報および緊急ライン停止機能と連動します。
- 化学的適合性: 製品接触面は、電解研磨済みのAISI 316Lステンレス鋼で構成されており、キャリア溶剤および香料油に耐えるため、耐薬品性のあるPTFEおよびViton製シールが採用されています。
7. 下流工程の品質保証装置
- 自動ライン内検重機: 完成したスプレー缶の総重量をすべて検査し、濃縮液の充填量不足または推進剤の充填量不足がある缶を自動的に除外します。
- エアロゾル水浴漏れ検出装置: 加圧されたスプレー缶を温度制御された温水(最大50℃/122°F)に浸漬し、DOT-2P/UN輸送規格に準拠して、シーム部・クリンプ部・バルブ部の微小な漏れを視認的かつ確実に検出します。
- 自動アクチュエーター装着機: 振動式ボウルフィーダーによりスプレーヘッドを整列・方向確認し、誤噴射を防ぎながらバルブシャフトに確実に押し付けます。
- キャップ圧着機: 保護用プラスチック製オーバーキャップまたはねじ込み式キャップを高速で供給・装着し、スプレー缶のリムに正確に seating(嵌合)させます。
8. 技術仕様(参考図面)
| 仕様 | 標準機械仕様 |
|---|---|
| 液体充填範囲 | 10~250ml/50~500ml(カスタマイズ可能) |
| 推進剤計量範囲 | 10~250ml(液化状態) |
| 充填許容誤差 | 液体:±0.5%以内/推進剤:±1.0%以内 |
| 圧着寸法 | 直径:26.85±0.15mm/深さ:5.05±0.15mm(調整可能) |
| 作動用エア供給 | 0.6~0.8 MPa(85~115 psi)、清浄・乾燥・フィルター処理済みの空気 |
| 液化ガス圧力 | 0.4~0.7 MPa(一定供給) |
| 容器タイプ | モノブロックアルミニウム製、ブリキ鋼板製3ピースネックド缶 |
| バルブ規格 | 1インチ(25.4 mm)標準エアゾールバルブカップ |
| 素材構造 | フレーム:SUS304/製品接触部:SUS316L/コンベア:帯電防止POM |
9. よくあるご質問(FAQ)
デオドラントのエアゾール製造に必要な設備は何ですか?
標準的な生産ラインには、化粧品用ミキシングタンク、液体濃縮液充填機、バルブ挿入ステーション、1インチバルブクリンプ機、高圧プロペラント充填機(LPG/イソブタン/DME)、自動検重機、水浴式漏れ検知機、およびアクチュエーター/キャップ圧着機が含まれます。
デオドラントとボディスプレーを同一のエアゾール充填機で製造できますか?
はい、ノズルおよびシールの構成がお客様の製剤に適合していれば可能です。透明なフレグランススプレーは標準ピストンを自由に通過しますが、塩化アルミニウム水和物を含む制汗剤製剤では、沈降を防ぐためホッパー内にアクティブな再循環ループが必要です。また、キャリアとして使用されるシリコン油に対応したPTFE/ビトン製シールも必要です。
製品切替時のフレグランスのクロスコンタミネーションは、どのように防止していますか?
AILE社の機械では、衛生的なクイックディスコネクト(トライクランプ)継手を採用しています。オペレーターは、温められた溶剤または水で配管・ポンプ・ノズルを迅速に洗浄した後、圧縮空気またはドライニトロゲンによるブローダウンを行い、次のSKUの開始前に揮発性のフレグランス油を完全に除去できます。
クリンプ後のプロペラント漏れの主な原因とその対策は何ですか?
マウントカップ周辺からの漏れは、通常、クリンプ寸法の不適正またはバルブ座の損傷を示しています。
- クリンプ寸法を確認してください。 専用のエアロゾル用キャリパーを用いて、クリンプ深さおよび直径をバルブメーカーの仕様と照合して検査してください。
- クリンプ用コレットの点検: 内部コレットの指部に損傷や金属バリがないことを確認してください。
- 缶の開口部の点検: 缶のカールが均一であり、へこみ、傷、めっきムラがないことを確認してください。




