
Riepilogo rapido: Le linee di confezionamento di deodoranti in aerosol e spray per il corpo gestiscono la dosatura di liquidi, la crimpatura precisa delle valvole e la carica ad alta pressione di propellenti (GPL, butano, isobutano, DME) per lattine in alluminio o in latta. A seconda che la vostra formulazione sia una soluzione limpida di alcol e profumo oppure una sospensione antitraspirante contenente polveri attive (ad esempio cloridrato di alluminio), le configurazioni delle macchine variano da unità semiautomatiche versatili 3-in-1 (12–20 CPM) per lotti pilota fino a linee di produzione automatiche ad alta velocità progettate per soddisfare i requisiti ATEX antiesplosione (30–120+ CPM).
1. Panoramica della produzione di deodoranti e spray per il corpo in aerosol
Un tipico impianto industriale per il confezionamento di deodoranti e spray per il corpo opera mediante una sequenza coordinata progettata per mantenere tolleranze di riempimento stabili, garantire una crimpatura ermetica e proteggere la sicurezza dell’impianto:
- Preparazione e miscelazione del prodotto: Miscelazione di etanolo, oli profumati o sali deodoranti attivi all'interno di recipienti in acciaio inossidabile igienici.
- Introduzione e pulizia dei contenitori: Riorientamento automatico e rimozione della polvere da lattine monoblocco in alluminio o in latta stagnata.
- Riempimento volumetrico di liquidi: Dosaggio ad alta precisione del concentrato liquido.
- Selezione e inserimento delle valvole: Posizionamento manuale o selezione e alimentazione meccaniche automatiche di valvole aerosol standard da 1 pollice.
- Crimpatura delle valvole: Espansione meccanica mediante mandrino per fissare la coppa della valvola al collo della lattina e creare una tenuta permanente.
- Caricamento del propellente: Iniezione misurata di propellenti gassosi liquefatti (GPL, butano, DME) attraverso la valvola sotto pressione.
- Controllo qualità: Controllo automatico del peso in linea e rilevamento delle perdite mediante bagno d’acqua ad alta temperatura.
- Assemblaggio dell’attuatore e del coperchio di protezione: Orientamento meccanico preciso e pressatura degli attuatori a spruzzo e dei tappi protettivi antipolvere.
- Tracciabilità e imballaggio: Codifica lotto mediante laser o getto d’inchiostro, confezionamento automatico in scatole di cartone e incapsulamento termoretraibile.

2. Confronto tecnico: spray per corpo profumato vs. sospensione antitraspirante
La chimica fisica del prodotto determina esattamente la configurazione della macchina richiesta nell’area di confezionamento:
| Parametro di applicazione | Spray per corpo profumato standard | Deodorante antitraspirante (tipo sospensione) |
|---|---|---|
| Ingredienti tipici | Etanolo, acqua deionizzata, oli profumati, solubilizzanti | Ciclopentasilossano, cloroidrato di alluminio (ACH), profumo, amido |
| Viscosità e comportamento di flusso | Bassa viscosità (< 10 cP), scorrevole liberamente | 50–500 cP, non newtoniano, soggetto a sedimentazione della polvere |
| Miscelazione e agitazione | Miscelatore a palette a bassa velocità standard | Miscelazione ad alta energia con ricircolo continuo durante il riempimento |
| Progettazione dell’ugello di riempimento | Ugello liquido standard a chiusura positiva | Pistone rotante antigocciolamento con sedi valvola indurite e orifizi anticongelamento |
| Sigilli & Mantelli | Viton / NBR | PTFE / FFKM (progettato per siliconi vettore e polveri abrasive) |
| Cambio e pulizia | Ciclo standard di risciacquo con solvente | Progettazione CIP a smontaggio rapido per prevenire l’indurimento delle polveri nei collettori |
3. Ingegneria del riempimento e dell’assemblaggio del nucleo
Riempimento liquido di precisione
- Meccanismo di dosaggio: Cilindri di dosaggio a pistone pneumatici o azionati da servomotori, realizzati in acciaio inossidabile igienico.
- Precisione: Dosaggio volumetrico mantenuto entro ±0,5%–1,0%.
- Gestione delle sospensioni: Per le polveri antitraspiranti, i serbatoi di accumulo sono dotati di agitazione meccanica attiva e di circuiti chiusi di ricircolo per mantenere uniformemente disperse le particelle attive durante l’intero ciclo di produzione.
Rivettatura delle valvole e integrità ermetica
- Compatibilità standard: coppette di montaggio da 1 pollice (25,4 mm) su lattine in alluminio o in lamiera stagnata.
- Stabilità del processo: Mandrini di rivettatura in acciaio temprato garantiscono un’espansione uniforme, mantenendo diametro e profondità di rivettatura costanti per eliminare microperdite di propellente durante trasporto e stoccaggio.
Caricamento del propellente (gassificazione)
- Propellenti supportati: Gas di petrolio liquefatto (LPG), butano commerciale, isobutano ed etere dimetilico (DME).
- Consegna: Le pompe per gas di potenziamento azionate ad aria trasferiscono il propellente attraverso lo stelo della valvola (TTV), mantenendo una coerenza volumetrica della carica entro ±1%.

4. Configurazioni dell’attrezzatura: semiautomatica vs. completamente automatica
Unità integrate semiautomatiche (3-in-1 / 4-in-1)
Ideali per riempitori conto terzi (CMO/CDMO), produzioni pilota, lotti di piccole e medie dimensioni e impianti che effettuano frequenti cambi di profumo.
- Impostazione: Configurazione compatta su un unico piano che integra 1 riempitrice liquida, 1 crimpatrice valvole e 1 testa per gas propellente.
- Operazione: Un operatore posiziona manualmente il contenitore e preme un pedale pneumatico con il piede per eseguire ogni ciclo.
- Uscita: 12–20 lattine al minuto (700–1.200 lattine/ora).
- Sistema di trasmissione: comandi logici interamente pneumatici per ridurre al minimo le fonti di accensione elettrica nella zona di riempimento.
Linee di produzione completamente automatiche
Progettato per l'imballaggio commerciale continuo, dove la riduzione della manodopera e un'elevata efficienza complessiva dell'attrezzatura (OEE) sono fondamentali.
- Impostazione: Sistemi lineari a nastro trasportatore o rotativi a stella con posizionamento a indici, integrati con smistatori automatici di lattine, riempitrici liquide a testate multiple, posizionatori automatici di valvole, crimpatrici a testate multiple, stazioni di iniezione di gas, controllo del peso e bagni d'acqua.
-
Uscita:
- Linee automatizzate lineari: 30–60 lattine al minuto.
- Sistemi a testate multiple / rotativi: 60–120+ lattine al minuto.
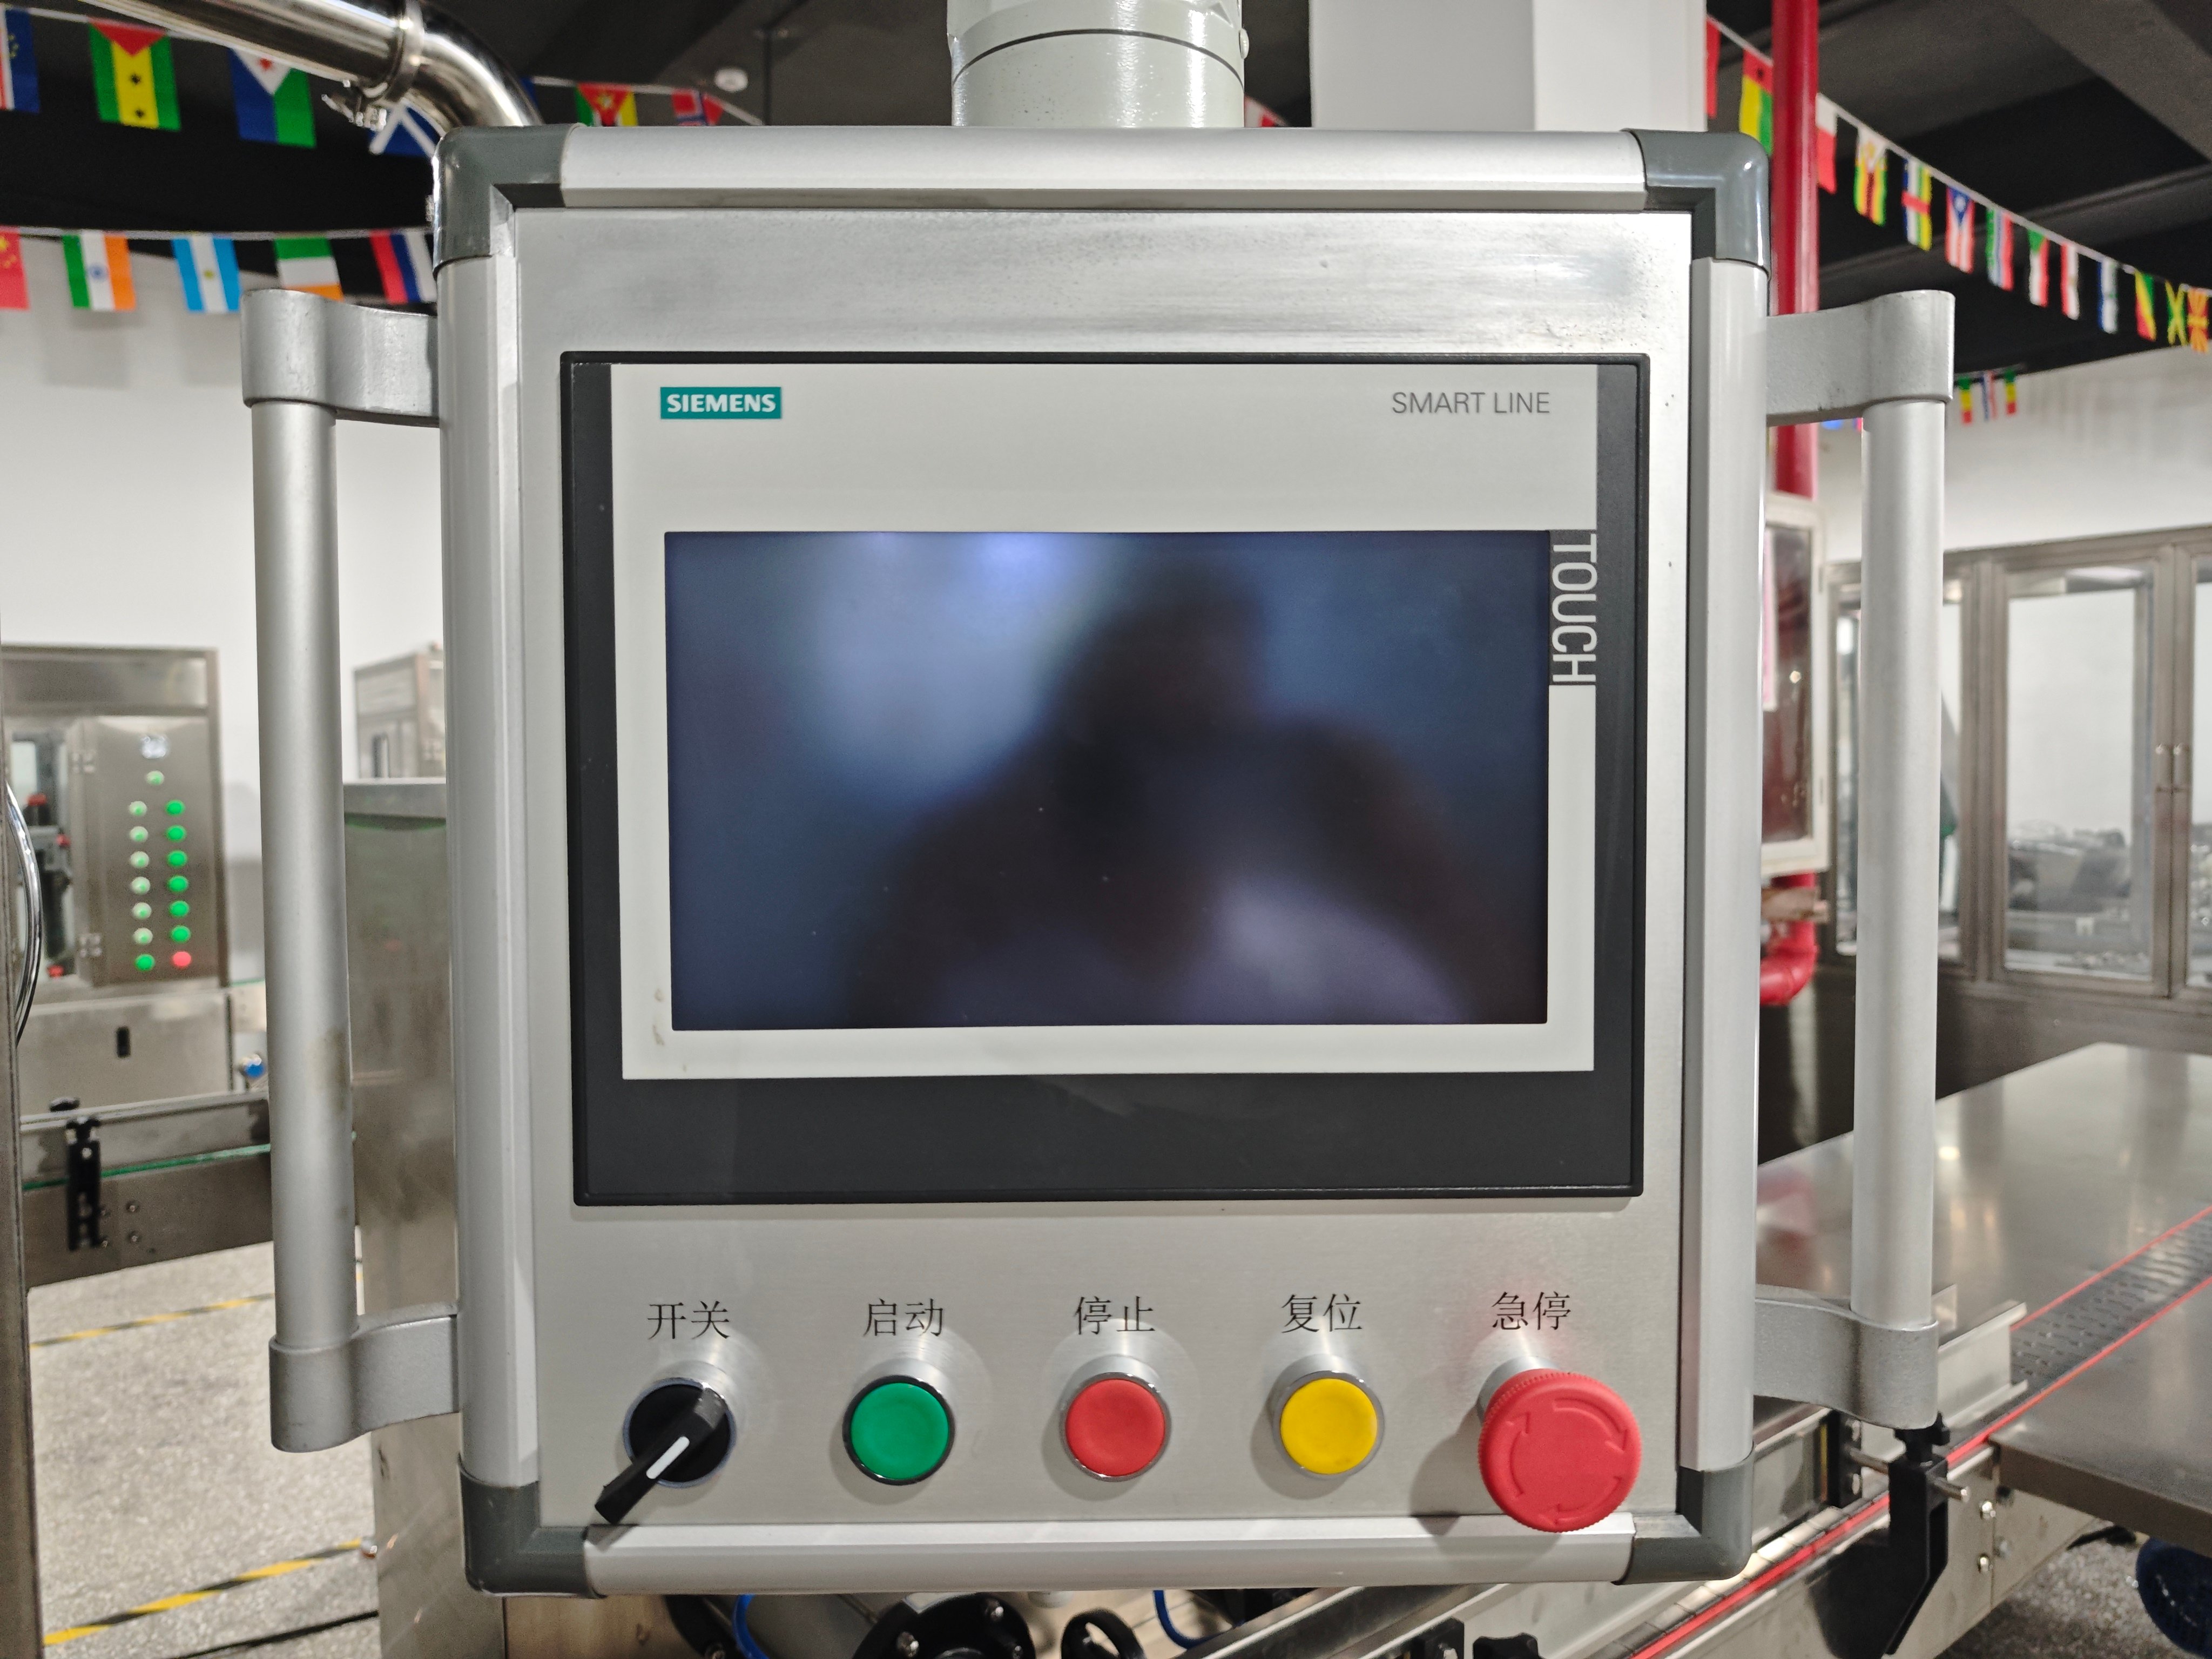
- Sistema di controllo: Interfaccia PLC centralizzata con HMI touchscreen e pannelli operatore antideflagranti.
5. Matrice di confronto ingegneristico
| Fattore | Sistema Semiautomatico | Linea di produzione completamente automatica |
|---|---|---|
| Velocità di produzione | 800 – 1.200 lattine/ora | 2.400 – 7.200+ lattine/ora |
| Requisiti dell'operatore | 1–2 operatori manuali | 1 supervisore di linea + operatori addetti al confezionamento a valle |
| Intervallo di diametro della lattina | ø 35 – 65 mm (regolazione senza utensili) | ø 35 – 76 mm (ruote stellate a cambio rapido) |
| Intervallo di altezza del contenitore | 70 – 330 mm | 70 – 330 mm |
| Accuratezza volumetrica | Fino a ±1,0% | Fino a ±0,5% |
| Spazio a terra richiesto | Compatto (≈ 2 – 4 m²) | Ingombro lineare (≈ 25 – 60 m²) |
| Integrazione della sicurezza | Componenti pneumatici intrinsecamente sicuri | Cabina gas isolata, scarico integrato, conformità ATEX zona 1/2 |
| Migliore utilizzo | Profumi da boutique, produzioni in piccoli lotti, laboratori pilota | Alta produttività con un singolo SKU, produzione di massa continua |
6. Sicurezza industriale e architettura antideflagrante
Poiché gli imballaggi per deodoranti e spray per il corpo spesso contengono basi alcoliche e propellenti infiammabili (GPL/butano), AILE applica standard di sicurezza multilivello conformi alla Direttiva ATEX 2014/34/UE e alla norma NFPA 30B:
- Progettazione della zona pneumatica: Le operazioni di caricamento del propellente e di sigillatura (crimping) utilizzano comandi pneumatici per eliminare scintille elettriche nelle zone con vapori infiammabili.
- Cabine chiuse per il caricamento del propellente: Le stazioni automatiche di caricamento del propellente sono installate in cabine di sicurezza dedicate, dotate di ventilatori centrifughi ad alta portata e privi di scintille.
- Rilevamento di gas combustibili: Sensori di monitoraggio continuo del LEL (Lower Explosive Limit) sono posizionati in prossimità del pavimento per rilevare l’accumulo di vapori e collegati direttamente a segnalazioni visive/acustiche e all’arresto di emergenza della linea.
- Compatibilità chimica: Le superfici di contatto con il prodotto sono realizzate in acciaio inossidabile AISI 316L elettrolucidato, dotate di guarnizioni in PTFE e Viton resistenti ai prodotti chimici per resistere ai solventi vettore e agli oli profumati.
7. Attrezzature per il controllo qualità a valle
- Controllo peso automatico in linea: Verifica il peso lordo di ogni bomboletta finita, scartando automaticamente i contenitori con concentrazione insufficiente o propellente inadeguato.
- Rilevatore di perdite per aerosol con bagno d’acqua: Immerge le bombolette pressurizzate in acqua a temperatura controllata (fino a 50 °C / 122 °F) per identificare visivamente e in modo affidabile microperdite lungo le saldature, le pieghe o le valvole, conformemente ai requisiti di trasporto DOT-2P / UN.
- Dispositivo automatico per il posizionamento degli attuatori: Un alimentatore a ciotola vibrante allinea le testine erogatrici, ne verifica l’orientamento e le inserisce saldamente sugli steli delle valvole senza spruzzi accidentali.
- Macchina per la pressatura dei tappi: Alimenta e posiziona in modo preciso i tappi protettivi in plastica o i tappi a vite sui bordi delle bombolette ad alta velocità.
8. Specifiche tecniche (schema di riferimento)
| Parametro | Specifiche standard della macchina |
|---|---|
| Intervallo di riempimento liquido | 10 – 250 ml / 50 – 500 ml (personalizzabile) |
| Intervallo di dosaggio del propellente | 10 – 250 ml (stato liquefatto) |
| Tolleranza di riempimento | Liquido: ≤ ±0,5%; Propellente: ≤ ±1,0% |
| Dimensioni di chiusura | Diametro: 26,85 ± 0,15 mm; Profondità: 5,05 ± 0,15 mm (regolabile) |
| Alimentazione pneumatica di lavoro | 0,6 – 0,8 MPa (85 – 115 psi); aria pulita, asciutta e filtrata |
| Pressione del gas liquido | alimentazione costante da 0,4 a 0,7 MPa |
| Tipologie di Confezioni | Lattine monoblocco in alluminio, in latta stagnata, a tre pezzi con collo |
| Valvola standard | coppa valvola aerosol standard da 1 pollice (25,4 mm) |
| Costruzione del Materiale | Struttura: SUS304; Contatto con il prodotto: SUS316L; Nastro trasportatore: POM antistatico |
9. Domande frequenti (FAQ)
Quali attrezzature sono necessarie per produrre deodoranti in bomboletta?
Un impianto di produzione standard comprende un recipiente per il mescolamento di prodotti cosmetici, un riempitore per concentrati liquidi, una stazione per l’inserimento delle valvole, una macchina per la crimpatura delle valvole da 1 pollice, un caricatore ad alta pressione per propellenti (GPL/isobutano/DME), una bilancia automatica per controllo peso, un rilevatore di perdite a bagno d’acqua e presse per attuatori/cappucci.
È possibile utilizzare la stessa macchina per il riempimento di bombolette per deodoranti e spray per il corpo?
Sì, purché le configurazioni dell'ugello e delle guarnizioni corrispondano alle vostre formulazioni. Mentre uno spray profumato trasparente scorre liberamente attraverso pistoni standard, una formulazione antitraspirante contenente cloridrato di alluminio richiede un circuito di ricircolo attivo nel serbatoio per prevenire la sedimentazione, oltre a guarnizioni in PTFE/Viton compatibili con oli siliconici veicolanti.
Come si previene la contaminazione incrociata dei profumi durante il cambio prodotto?
Le macchine AILE utilizzano raccordi igienici a sgancio rapido (Tri-Clamp). Gli operatori possono sciacquare rapidamente tubazioni, pompe e ugelli con solvente caldo/acqua, seguito da soffiature con aria compressa o azoto secco per rimuovere gli oli profumati volatili prima di avviare il successivo SKU.
Quali sono le principali cause di perdita del propellente dopo la crimpatura e come vengono risolte?
La perdita intorno al supporto di montaggio indica generalmente dimensioni di crimpatura non corrette o danni al sedile della valvola:
- Verificare le dimensioni della crimpatura: Controllare profondità e diametro della crimpatura mediante calibri specifici per aerosol, confrontandoli con le specifiche fornite dal fornitore della valvola.
- Ispezionare il morsetto di crimpatura: Verificare che le dita interne del morsetto non siano danneggiate e prive di bave metalliche.
- Esaminare l'apertura della lattina: Verificare che le arricciature della lattina siano uniformi, senza ammaccature, graffi o placcatura irregolare.
Esplorare le soluzioni ingegneristiche per aerosol AILE
- Semiautomatiche per il riempimento di aerosol
- Linee automatiche per il riempimento di aerosol
- Serbatoi igienici per miscelazione cosmetica e vasche a taglio
- Attrezzature per test di perdita in bagno d'acqua per aerosol




