
Résumé rapide : Les lignes d’emballage d’aérosols désodorisants et de sprays corporels assurent le dosage liquide, la mise en place précise des valves par sertissage et la charge sous haute pression de propelants (GPL, butane, isobutane, DME) dans des aérosols en aluminium ou en tôle blanche. Selon que votre formule est une solution limpide d’alcool parfumé ou une suspension antitranspirante contenant des poudres actives (par exemple, chlorhydrate d’aluminium), les configurations machines varient : unités semi-automatiques polyvalentes 3-en-1 (12 à 20 cycles par minute) pour les lots pilotes, ou lignes de production entièrement automatiques conçues selon les exigences ATEX anti-explosion (30 à 120+ cycles par minute).
1. Aperçu de la production d’aérosols désodorisants et de sprays corporels
Un dispositif industriel typique d’emballage pour désodorisants et sprays corporels fonctionne selon une séquence coordonnée visant à maintenir des tolérances stables de remplissage, à garantir un sertissage hermétique et à assurer la sécurité de l’installation :
- Préparation et mélange du produit : Mélange d’éthanol, d’huiles parfumées ou de sels désodorisants actifs dans des cuves en acier inoxydable sanitaires.
- Alimentation et nettoyage des récipients : Désenchevêtrement et dépoussiérage automatiques de boîtes monobloc en aluminium ou en tôle blanche.
- Remplissage volumétrique de liquide : Dose précise du concentré liquide.
- Tri et insertion des valves : Placement manuel ou tri et alimentation mécaniques automatiques de valves aérosol standard de 1 pouce.
- Sertissage des valves : Collet à expansion mécanique fixant la coupelle de la valve contre le col de la boîte afin de former un joint permanent.
- Gazéification au propulseur : Injection mesurée de propulseurs gazeux liquéfiés (GPL, butane, DME) par la valve sous pression.
- Contrôle qualité : Contrôle automatisé du poids en ligne et détection des fuites par bain d’eau à haute température.
- Assemblage de l’actionneur et du capuchon de protection : Orientation mécanique précise et mise en place des actionneurs de pulvérisation et des capuchons anti-poussière protecteurs.
- Traçabilité et conditionnement : Codage par lot au laser ou à jet d’encre, conditionnement automatisé en cartons et emballage rétractable.

2. Comparaison technique : spray corporel parfumé vs. suspension antitranspirante
La chimie physique du produit détermine la configuration exacte de la machine requise sur la ligne d’emballage :
| Paramètre d’application | Spray corporel parfumé standard | Antitranspirant désodorisant (type suspension) |
|---|---|---|
| Ingrédients typiques | Éthanol, eau déminéralisée, huiles parfumées, solubilisants | Cyclopentasiloxane, chlorohydrate d’aluminium (ACH), parfum, amidon |
| Viscosité et comportement d’écoulement | Faible viscosité (< 10 cP), s’écoule librement | 50–500 cP, fluide non newtonien, sujet à la sédimentation des poudres |
| Mélange et agitation | Mélangeur à palette à faible vitesse standard | Mélange à haute cisaillement avec recirculation continue pendant le remplissage |
| Conception de la buse de remplissage | Buse liquide standard à fermeture positive | Piston rotatif anti-goutte avec sièges de valve trempés et orifices anti-obstruction |
| Joints et garnitures | Viton / NBR | PTFE / FFKM (conçu pour les silicones porteuses et les poudres abrasives) |
| Changement de produit et nettoyage | Cycle de rinçage standard au solvant | Conception CIP à démontage rapide pour éviter l’agglomération des poudres dans les collecteurs |
3. Ingénierie du remplissage liquide et de l’assemblage
Remplissage liquide de précision
- Mécanisme de dosage : Cylindres de dosage à piston pneumatique ou à entraînement servo, fabriqués en acier inoxydable sanitaire.
- Précision : Dosage volumétrique maintenu dans une fourchette de ±0,5 % à 1,0 %.
- Gestion des suspensions : Pour les poudres antitranspirantes, les trémies de stockage intègrent une agitation mécanique active et des boucles de recyclage fermées afin de maintenir une dispersion homogène des solides actifs tout au long du cycle.
Sertissage des valves et étanchéité hermétique
- Compatibilité standard : coupelles de montage de 1 pouce (25,4 mm) sur des aérosols en aluminium ou en tôle blanche.
- Stabilité du processus : Les collets de sertissage en acier trempé garantissent une expansion uniforme, assurant un diamètre et une profondeur de sertissage constants pour éliminer les micro-fuites de gaz propulseur pendant le transport et le stockage.
Chargement du gaz propulseur
- Propellants pris en charge : Gaz de pétrole liquéfié (GPL), butane commercial, isobutane et éther diméthylique (EDM).
- Livraison : Les pompes à gaz suralimentées par air transfèrent le propellant à travers la tige de valve (TTV) avec une constance volumétrique de la charge maintenue à ± 1 %.

4. Configurations d’équipement : semi-automatique ou entièrement automatique
Unités intégrées semi-automatiques (3-en-1 / 4-en-1)
Idéales pour les remplisseurs sous contrat (CMO/CDMO), les essais pilotes, les lots de petite à moyenne taille, ainsi que les installations effectuant fréquemment des changements de parfum.
- Installation : Configuration compacte sur une seule table combinant 1 remplisseur liquide, 1 machine à sertir les valves et 1 tête de gaz propulseur.
- Fonctionnement : Un opérateur positionne manuellement le récipient et enfonce une pédale pneumatique au pied pour exécuter chaque cycle.
- Sortie : 12 à 20 boîtes par minute (700 à 1 200 boîtes/heure).
- Système d'entraînement : commandes logiques entièrement pneumatiques afin de minimiser les sources d’ignition électrique dans la zone de remplissage.
Lignes de production entièrement automatiques
Conçu pour l’emballage commercial continu, où la réduction de la main-d’œuvre et une efficacité globale des équipements (OEE) élevée sont primordiales.
- Installation : Systèmes linéaires à convoyeur ou à plateau tournant à indexage intégrant des désenchevêreurs automatiques de boîtes, des remplisseuses liquides à têtes multiples, des positionneuses automatiques de valves, des sertisseuses à têtes multiples, des stations d’injection de gaz, des contrôleurs de masse et des bains d’eau.
-
Sortie :
- Lignes automatisées linéaires : 30 à 60 boîtes par minute.
- Systèmes à têtes multiples / rotatifs : 60 à 120+ boîtes par minute.
- Système de contrôle : Interface PLC centralisée avec IHM tactile et panneaux opérateur antidéflagrants.
5. Matrice comparative technique
| Facteur | Système semi-automatique | Ligne de production entièrement automatique |
|---|---|---|
| Vitesse de production | 800 à 1 200 boîtes/heure | 2 400 à 7 200+ boîtes/heure |
| Exigences pour l'opérateur | 1 à 2 opérateurs manuels | 1 superviseur de ligne + emballeurs en aval |
| Plage de diamètre de la boîte | ø 35 – 65 mm (réglage sans outil) | ø 35 – 76 mm (roues à étoile interchangeables rapidement) |
| Plage de hauteur de la boîte | 70 – 330 mm | 70 – 330 mm |
| Précision volumétrique | Jusqu’à ±1,0 % | Jusqu’à ±0,5 % |
| Espace au sol requis | Compact (≈ 2 – 4 m²) | Encombrement linéaire (≈ 25 – 60 m²) |
| Intégration de la sécurité | Composants pneumatiques intrinsèquement sûrs | Cabine gazeuse isolée, évacuation intégrée, conformité ATEX Zone 1/2 |
| Meilleure application | Parfums haut de gamme, petites séries, laboratoires pilotes | Production de masse continue d’un seul SKU à haut volume |
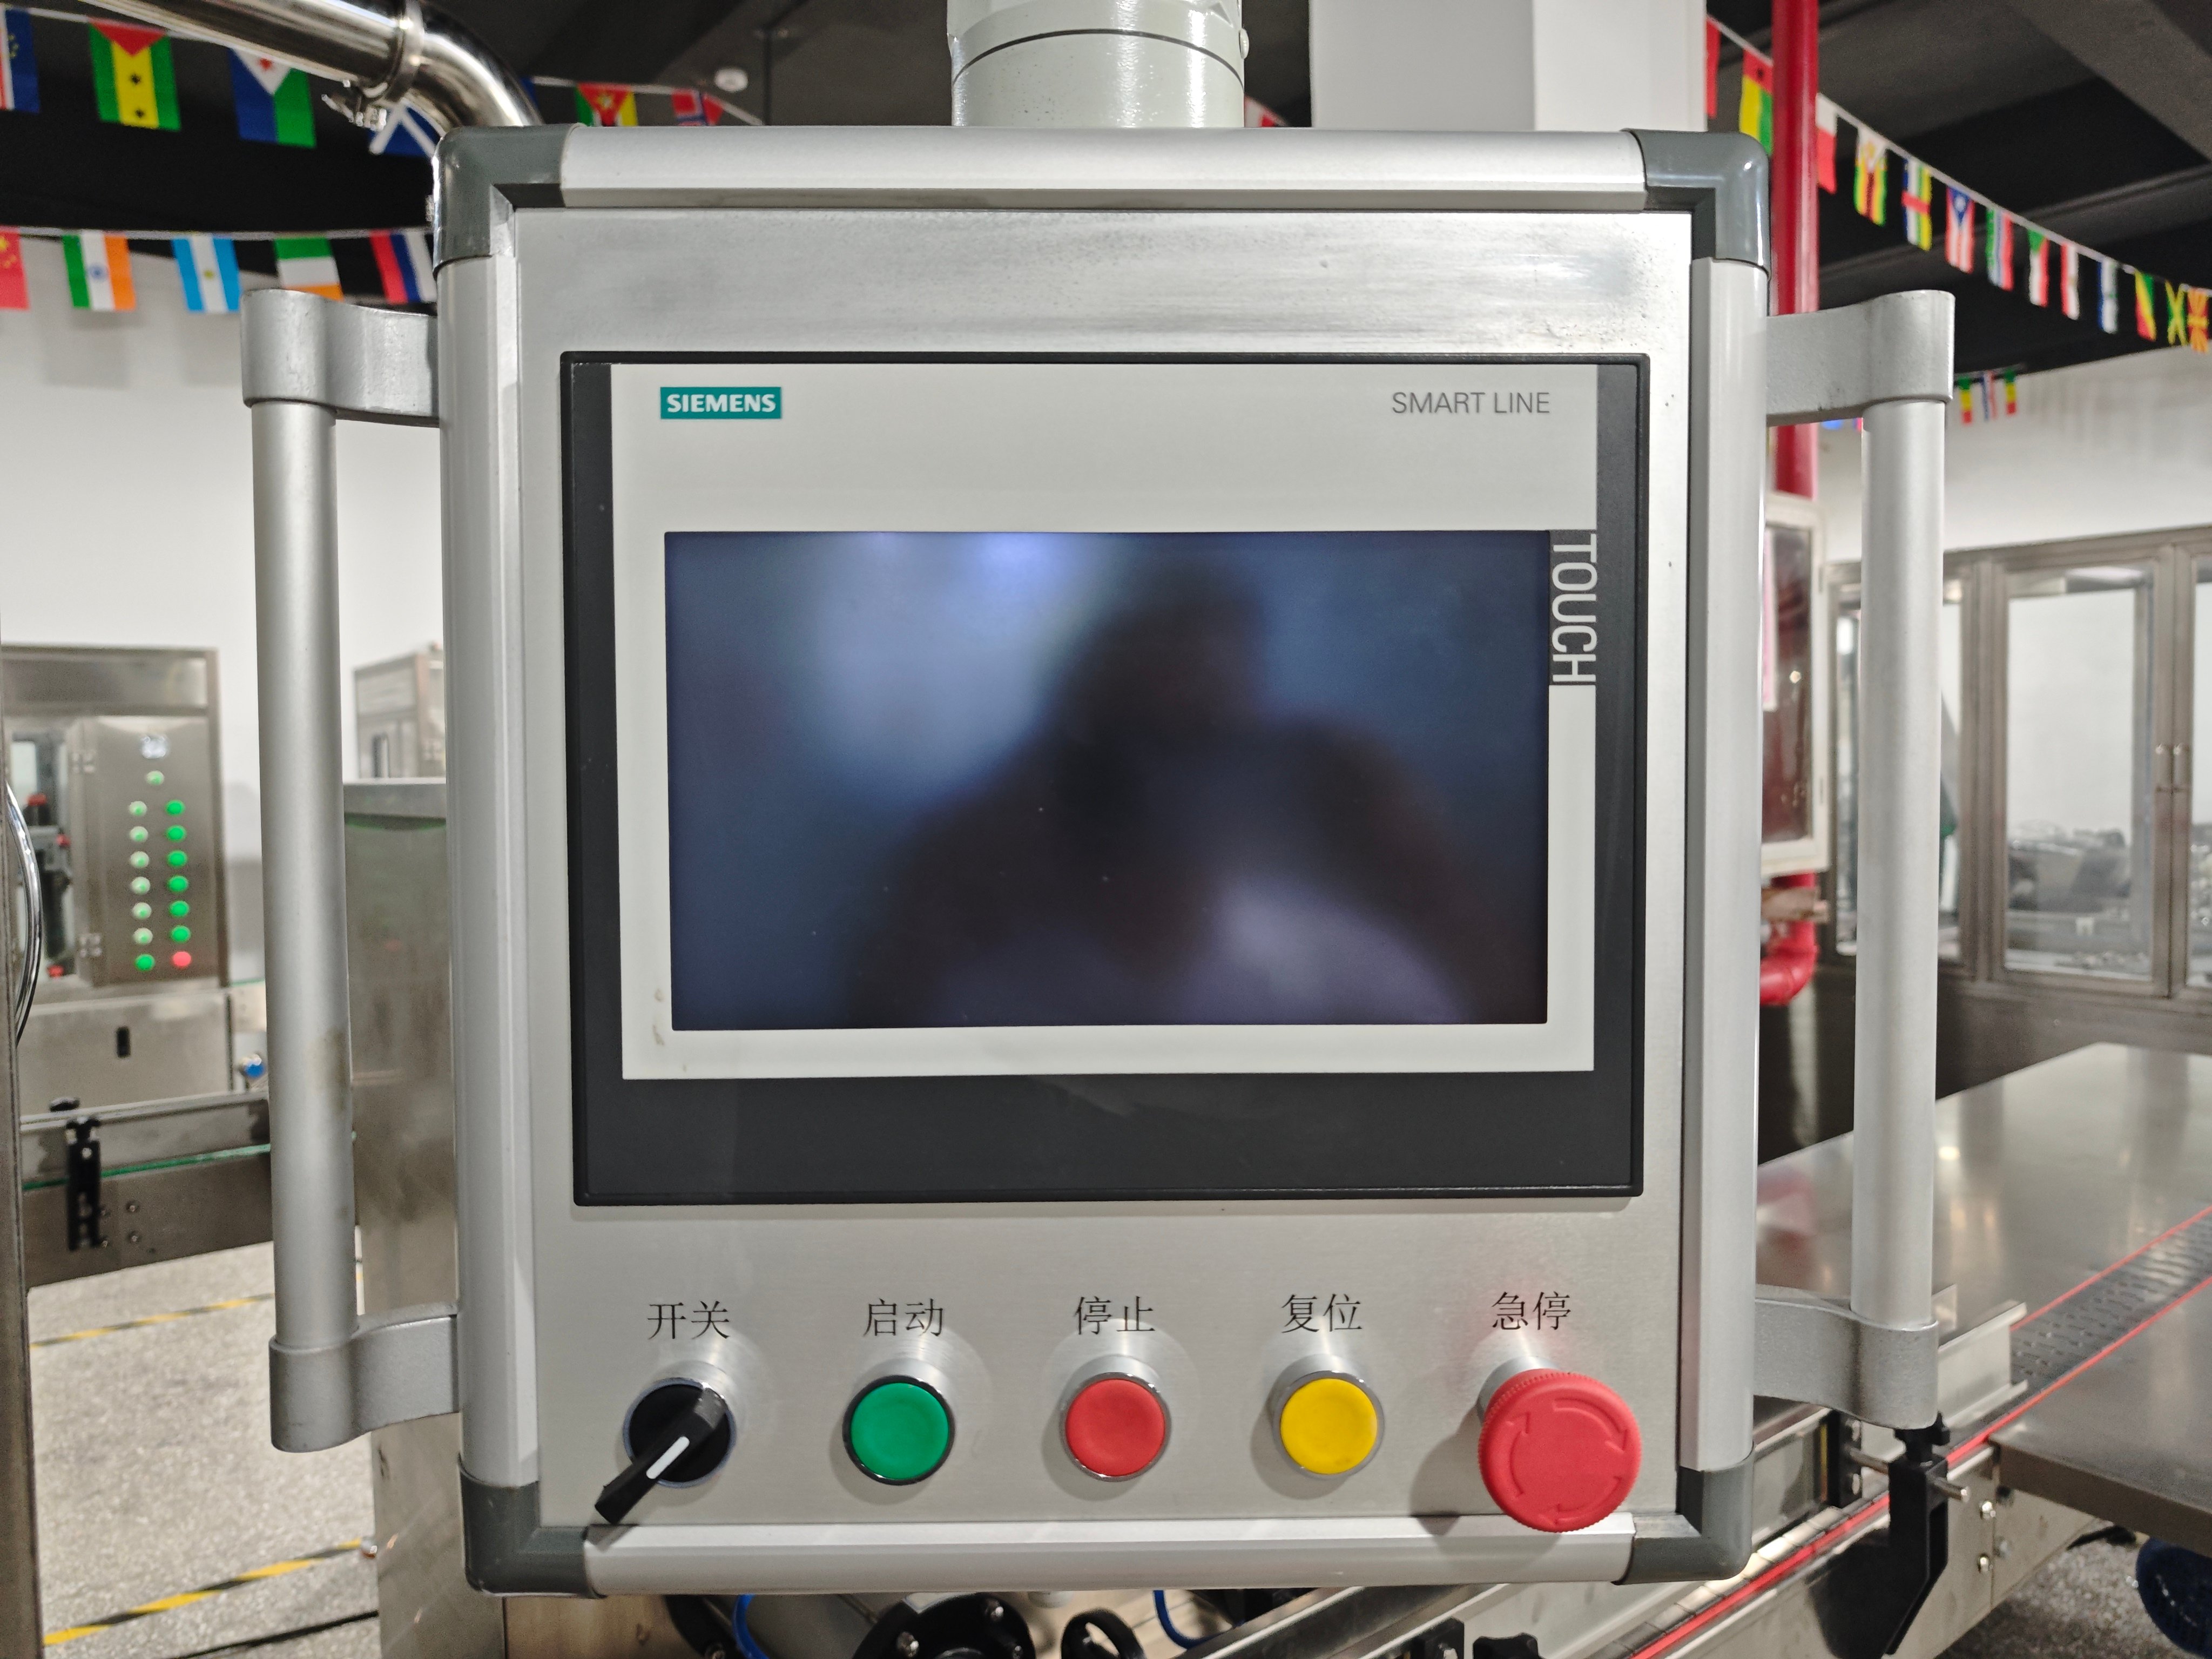
6. Sécurité industrielle et architecture antidéflagrante
Comme les emballages de déodorants et de sprays corporels contiennent fréquemment des bases alcoolisées et des propulseurs inflammables (GPL/butane), AILE intègre des normes de sécurité multicouches conformes à la directive ATEX 2014/34/UE et à la norme NFPA 30B :
- Conception de zone pneumatique : Les opérations de gazéification au propulseur et de sertissage utilisent des commandes pneumatiques afin d’éliminer tout étincelage électrique dans les zones exposées aux vapeurs inflammables.
- Cabines fermées de gazéification : Les postes de chargement automatique de propulseur sont installés dans des cabines de sécurité dédiées, équipées de ventilateurs centrifuges à haut débit, non étincelants.
- Détection des gaz combustibles : Des capteurs de surveillance continue du LEL (limite inférieure d’explosivité) sont placés près du sol pour détecter toute accumulation de vapeurs et sont directement reliés à des alarmes visuelles/acoustiques ainsi qu’à l’arrêt d’urgence de la ligne.
- Compatibilité Chimique : Les surfaces en contact avec le produit sont fabriquées en acier inoxydable AISI 316L électropolii, équipées de joints en PTFE et en Viton résistants aux produits chimiques afin de supporter les solvants vecteurs et les huiles parfumées.
7. Équipement en aval pour l’assurance qualité
- Contrôle-peseur automatisé en ligne : Vérifie le poids brut de chaque aérosol fini et rejette automatiquement les récipients contenant une concentration insuffisante ou une quantité insuffisante de gaz propulseur.
- Détecteur de fuites par bain d’eau pour aérosols : Plonge les aérosols sous pression dans de l’eau à température contrôlée (jusqu’à 50 °C / 122 °F) afin d’identifier visuellement et de façon fiable les micro-fuites au niveau des soudures, des rebords ou des valves, conformément aux exigences de transport DOT-2P / UN.
- Poseur automatique d’actionneurs : Une alimentation vibratoire par bol oriente les têtes de pulvérisation, vérifie leur positionnement et les fixe solidement sur les tiges des valves sans projection accidentelle.
- Machine de pose de bouchons : Alimente et positionne précisément les bouchons protecteurs en plastique ou les bouchons à visser sur les rebords des aérosols, à grande vitesse.
8. Spécifications techniques (plan de référence)
| Paramètre | Spécification standard de la machine |
|---|---|
| Plage de remplissage liquide | 10 – 250 ml / 50 – 500 ml (personnalisable) |
| Plage de dosage du propulseur | 10 – 250 ml (état liquéfié) |
| Tolérance de remplissage | Liquide : ≤ ±0,5 % ; Propulseur : ≤ ±1,0 % |
| Dimensions de sertissage | Diamètre : 26,85 ± 0,15 mm ; Profondeur : 5,05 ± 0,15 mm (réglable) |
| Alimentation en air de fonctionnement | 0,6 – 0,8 MPa (85 – 115 psi) ; air propre, séché et filtré |
| Pression du gaz liquide | alimentation constante de 0,4 – 0,7 MPa |
| Types de conteneurs | Boîtes en aluminium monobloc ou en tôle blanche à trois pièces avec col étranglé |
| Norme de valve | cuvette de valve aérosol standard de 1 pouce (25,4 mm) |
| Structure du matériau | Châssis : SUS304 ; contact avec le produit : SUS316L ; convoyeur : POM antistatique |
9. Questions fréquemment posées (FAQ)
Quel équipement est requis pour produire des déodorants aérosols ?
Une installation de production standard comprend un récipient de mélange cosmétique, une machine de remplissage de concentré liquide, une station d’insertion de valves, une machine de sertissage de valves de 1 pouce, une machine de gazéification haute pression au propulseur (GPL / isobutane / DME), une balance automatique de contrôle, un détecteur d’étanchéité par bain d’eau et des presseurs d’actionneurs / de capuchons.
Un même remplisseur aérosol peut-il traiter à la fois des déodorants et des sprays corporels ?
Oui, à condition que les configurations de la buse et du joint étanche correspondent à vos formulations. Bien qu’un spray parfumé transparent s’écoule librement à travers des pistons standards, une formulation antitranspirante contenant de l’hydroxychlorure d’aluminium nécessite une boucle de recyclage active dans le trémie afin d’éviter la sédimentation, ainsi que des joints en PTFE/Viton compatibles avec les huiles siliconées vectrices.
Comment évitez-vous la contamination croisée des parfums lors du changement de produit ?
Les machines AILE utilisent des raccords sanitaires à déconnexion rapide (Tri-Clamp). Les opérateurs peuvent rincer rapidement les tuyaux, les pompes et les buses avec un solvant chaud ou de l’eau, puis effectuer un soufflage à l’air comprimé ou à l’azote sec afin d’éliminer les huiles parfumées volatiles avant de commencer le prochain article.
Quelles sont les principales causes de fuite de propulseur après le sertissage, et comment y remédier ?
Une fuite autour du godet de fixation indique généralement des dimensions de sertissage incorrectes ou des dommages au siège de la valve :
- Vérifiez les dimensions de sertissage : Contrôlez la profondeur et le diamètre du sertissage à l’aide de pieds à coulisse spécifiques pour aérosols, en les comparant aux spécifications fournies par le fabricant de la valve.
- Inspecter la douille de sertissage : Vérifier que les doigts internes de la douille ne sont pas endommagés et qu’ils sont exempts d’arêtes vives métalliques.
- Examiner l’ouverture de la boîte : Vérifier que les rebords de la boîte sont uniformes, sans bosses, rayures ni dépôt de placage irrégulier.
Découvrir les solutions d’ingénierie AILE pour les aérosols
- Machines semi-automatiques de remplissage d'aérosols
- Lignes de remplissage d'aérosols automatiques
- Réservoirs sanitaires de mélange cosmétique et cuves à cisaillement
- Équipement d’essai d’étanchéité par bain d’eau pour aérosols




