
Краткое описание: Линии упаковки аэрозольных дезодорантов и спреев для тела выполняют дозирование жидкости, точную опрессовку клапанов и зарядку под высоким давлением пропеллентами (СУГ, бутан, изобутан, ДМЭ) в алюминиевые или оцинкованные стальные банки. В зависимости от того, представляет ли ваша формула прозрачный раствор спирта с ароматическими компонентами или суспензию антиперспиранта с активными порошками (например, хлоргидрат алюминия), конфигурации машин варьируются от универсальных полуавтоматических трёхвходовых установок (12–20 циклов в минуту) для пробных партий до высокоскоростных автоматических производственных линий, соответствующих требованиям ATEX по взрывозащите (30–120+ циклов в минуту).
1. Обзор производства аэрозольных дезодорантов и спреев для тела
Типичная промышленная упаковочная установка для дезодорантов и спреев для тела работает по согласованной последовательности, обеспечивающей стабильные допуски при наполнении, герметичную опрессовку клапанов и безопасность на предприятии:
- Подготовка и смешивание продукта: Смешивание этанола, ароматических масел или активных дезодорирующих солей в санитарных сосудах из нержавеющей стали.
- Подача и очистка контейнеров: Автоматическая расфасовка и удаление пыли с моноблочных алюминиевых или оцинкованных жестяных банок.
- Объёмная заливка жидкости: Дозирование жидкого концентрата с высокой точностью.
- Сортировка и установка клапанов: Ручная установка или автоматическая механическая сортировка и подача стандартных аэрозольных клапанов диаметром 1 дюйм.
- Обжим клапанов: Механическое расширение кольцевого зажима для фиксации чашки клапана на горловине банки с образованием постоянного уплотнения.
- Наполнение пропеллентом: Дозированная подача сжиженных газообразных пропеллентов (СУГ, бутан, ДМЭ) через клапан под давлением.
- Контроль качества: Автоматическая контрольная взвешка на линии и обнаружение утечек в водяной бане при высокой температуре.
- Сборка исполнительного механизма и защитного колпачка: Точная механическая ориентация и установка распылительных исполнительных механизмов и защитных пылезащитных колпачков.
- Слежаемость и упаковка: Нанесение партийного кода лазером/струйным принтером, автоматическая укладка в картонные коробки и термоусадочная упаковка.

2. Техническое сравнение: парфюмированный спрей для тела и антиперспирантная суспензия
Физико-химические свойства продукта определяют точную конфигурацию оборудования, необходимую на участке фасовки:
| Параметр применения | Стандартный парфюмированный спрей для тела | Антиперспирант-дезодорант (суспензионного типа) |
|---|---|---|
| Типичные ингредиенты | Этанол, деионизированная вода, ароматические масла, солюбилизаторы | Циклопентасилоксан, хлоргидрат алюминия (ACH), ароматизатор, крахмал |
| Вязкость и реология течения | Низкая вязкость (< 10 сП), свободно текущая | 50–500 сП, неньютоновская, склонна к оседанию порошка |
| Смешивание и перемешивание | Стандартный низкоскоростной лопастной смеситель | Смешивание с высоким сдвигом с непрерывной рециркуляцией во время розлива |
| Конструкция насадки для наполнения | Стандартная жидкостная насадка с положительным запиранием | Противокапельный роторный поршень с закаленными седлами клапанов и противозасоряющимися отверстиями |
| Уплотнители и прокладки | Витон / НБР | ПТФЭ / ФФКМ (специально разработано для кремнийорганических носителей и абразивных порошков) |
| Переключение и очистка | Стандартный цикл промывки растворителем | Конструкция CIP с быстрой разборкой для предотвращения слеживания порошка в коллекторах |
3. Инженерия основного наполнения и сборки
Точное жидкостное наполнение
- Механизм дозирования: Пневматические или сервоприводные поршневые дозирующие цилиндры, изготовленные из санитарной нержавеющей стали.
- Точность: Объёмное дозирование поддерживается в пределах ±0,5–1,0 %.
- Управление суспензией: Для порошков противопотливых средств бункеры-накопители оснащены активным механическим перемешиванием и замкнутыми контурами рециркуляции, чтобы поддерживать равномерное распределение активных твёрдых частиц на протяжении всего цикла работы.
Обжим клапанов и герметичность
- Стандартная совместимость: монтажные стаканы диаметром 1 дюйм (25,4 мм) для алюминиевых или оцинкованных жестяных банок.
- Стабильность процесса: Заклёпочные патроны из закалённой стали обеспечивают равномерное расширение, сохраняя постоянный диаметр и глубину обжима для устранения микротечей пропеллента при транспортировке и хранении.
Заправка пропеллентом (газирование)
- Поддерживаемые пропелленты: Сжиженный нефтяной газ (LPG), коммерческий бутан, изобутан и диметиловый эфир (DME).
- Доставка: Воздушные усилительные газовые насосы перекачивают пропеллент через стержень клапана (TTV) с точностью объёмной дозировки в пределах ±1%.

4. Конфигурации оборудования: полуавтоматические и полностью автоматические
Полуавтоматические интегрированные установки (3-в-1 / 4-в-1)
Идеально подходят для контрактных наполнителей (CMO/CDMO), пробных запусков, небольших и средних партий, а также предприятий, часто меняющих ароматы.
- Настройка: Компактная одностоловая конфигурация, объединяющая 1 жидкостный дозатор, 1 устройство для обжима клапанов и 1 головку подачи пропеллентного газа.
- Операция: Оператор вручную устанавливает ёмкость и нажимает пневматическую ножную педаль для выполнения каждого цикла.
- Выход: 12–20 банок в минуту (700–1200 банок/час).
- Привод: управление полностью пневматическое, что минимизирует источники электрического зажигания в зоне наполнения.
Полностью автоматизированные производственные линии
Спроектировано для непрерывной коммерческой упаковки, где главными приоритетами являются сокращение трудозатрат и высокая общая эффективность оборудования (OEE).
- Настройка: Линейные конвейерные или роторные индексирующие звёздчатые колёса с интегрированными автоматическими разгрузчиками банок, многоствольными жидкостными дозаторами, автоматическими устройствами для установки клапанов, многоствольными закаточными машинами, станциями инжекции газа, контрольными весами и водяными ваннами.
-
Выход:
- Автоматические линейные системы: 30–60 банок в минуту.
- Многоствольные / роторные системы: 60–120+ банок в минуту.
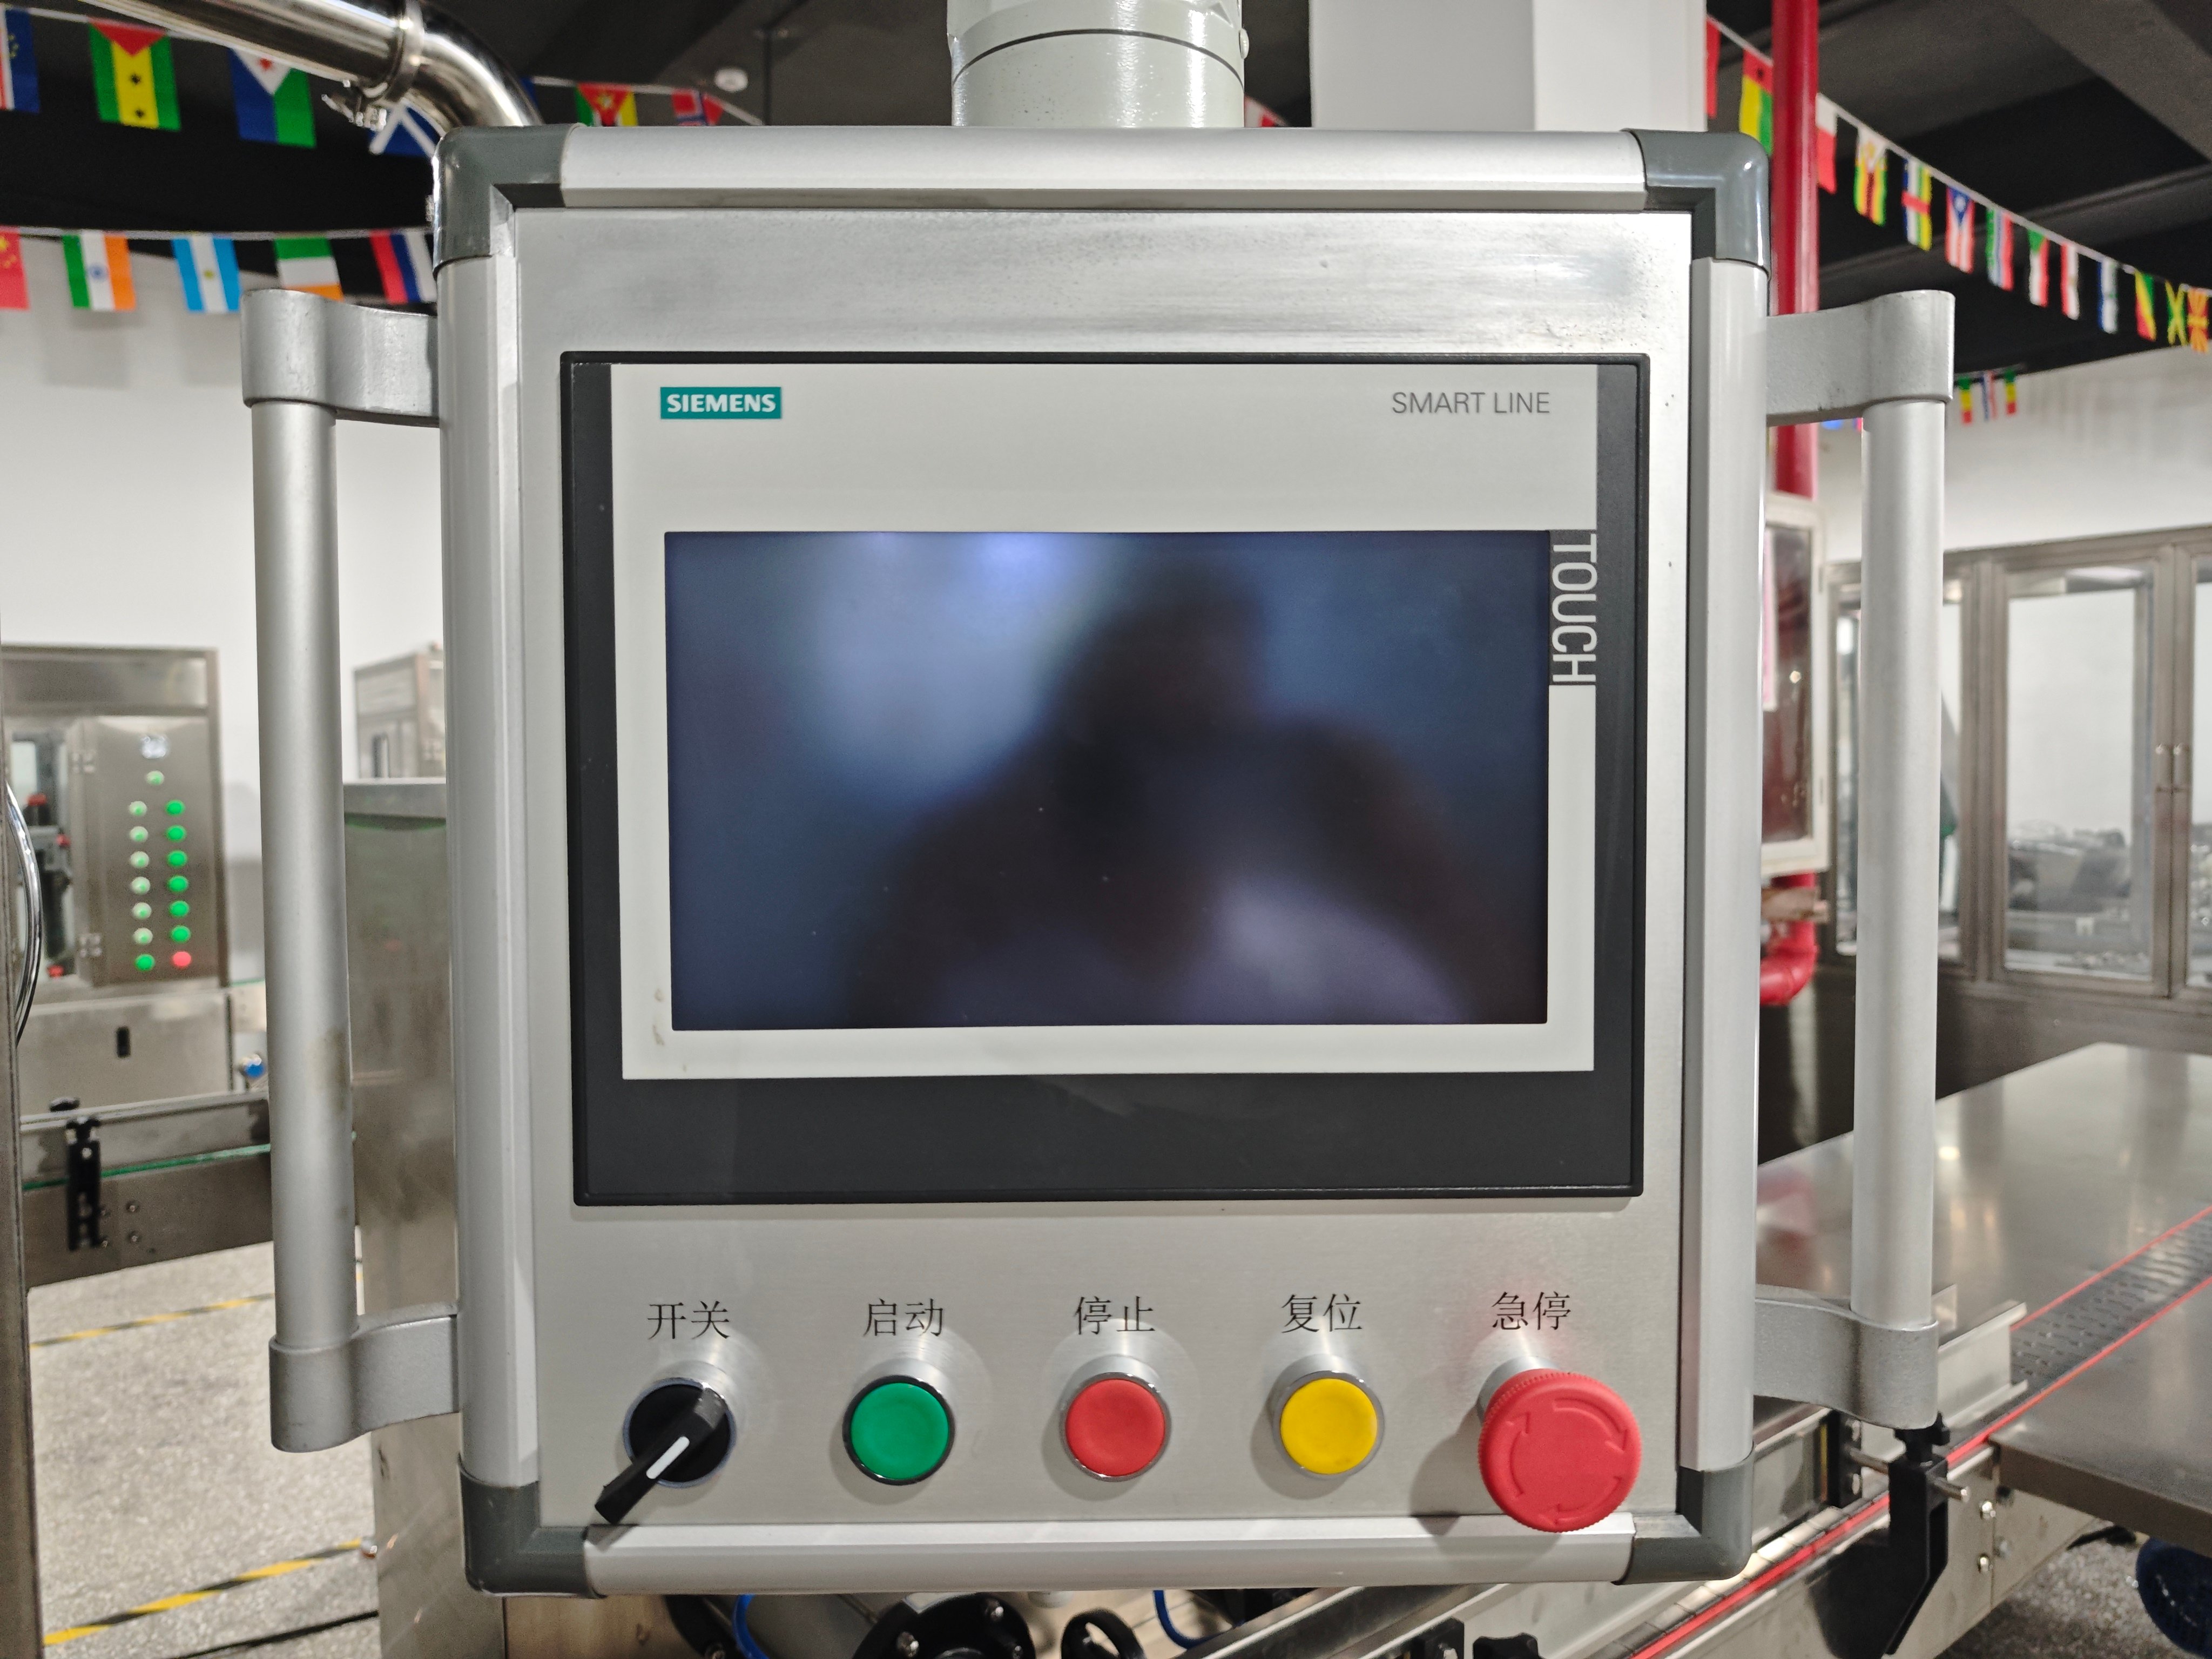
- Система управления: Центральный интерфейс на базе ПЛК с сенсорным HMI и взрывозащищёнными пультами оператора.
5. Сравнительная инженерная таблица
| Фактор | Полуавтоматическая система | Полностью автоматизированная производственная линия |
|---|---|---|
| Производственная скорость | 800 – 1 200 банок/час | 2 400 – 7 200+ банок/час |
| Требования к операторам | 1–2 оператора вручную | 1 руководитель линии + упаковщики на последующих участках |
| Диапазон диаметра банки | ø 35 – 65 мм (регулировка без инструментов) | ø 35 – 76 мм (быстросъёмные звёздчатые колеса) |
| Диапазон высоты банки | 70 – 330 мм | 70 – 330 мм |
| Объёмная точность | До ±1,0 % | До ±0,5 % |
| Требуемая площадь пола | Компактный (≈ 2 – 4 м²) | Линейная площадь размещения (≈ 25 – 60 м²) |
| Интеграция безопасности | Взрывозащищённые пневматические компоненты | Изолированная газовая камера, встроенная система вытяжки, соответствие стандарту ATEX зона 1/2 |
| Лучшая область применения | Элитные парфюмерные изделия, небольшие партии, опытные лаборатории | Массовое непрерывное производство единой модели товара в больших объёмах |
6. Промышленная безопасность и взрывозащищённая архитектура
Поскольку упаковка дезодорантов и спреев для тела часто содержит спиртовые основы и воспламеняющиеся пропелленты (СУГ/бутан), AILE применяет многоуровневые стандарты безопасности, соответствующие Директиве АТЕХ 2014/34/EU и стандарту NFPA 30B:
- Конструкция пневматической зоны: Операции подачи пропеллента и герметизации используют пневматическое управление для полного исключения электрических искр в зонах, где присутствуют воспламеняющиеся пары.
- Закрытые кабины для подачи пропеллента: Автоматические станции заправки пропеллентом размещены в специально выделенных безопасных кабинах, оснащённых мощными центробежными вентиляторами с защитой от искрообразования.
- Обнаружение горючих газов: Датчики непрерывного контроля НКПР (нижнего концентрационного предела воспламенения) установлены вблизи уровня пола для выявления скопления паров и напрямую связаны с визуальными/звуковыми сигнализаторами и системами аварийного отключения линии.
- Химическая совместимость: Поверхности контакта с продуктом изготовлены из электрошлифованной нержавеющей стали марки AISI 316L, оснащены химически стойкими уплотнениями из ПТФЭ и витона для устойчивости к растворителям-носителям и эфирным маслам.
7. Оборудование для обеспечения качества на выходе
- Автоматический линейный контрольный весоизмеритель: Проверяет общий вес каждого готового баллона и автоматически отбраковывает ёмкости с недостаточным количеством концентрата или пропеллента.
- Детектор утечек аэрозолей методом водяной ванны: Погружает нагнетённые баллоны в термостатированную воду (до 50 °C / 122 °F) для визуального и надёжного выявления микротечей в швах, обжимах или клапанах в соответствии с требованиями DOT-2P / ООН к транспортировке.
- Автоматический установщик распылителей: Вибрационный бункерный питатель ориентирует распылительные головки, проверяет их положение и аккуратно устанавливает их на клапанные штоки без случайного распыления.
- Машина для установки колпачков: Подаёт и точно устанавливает защитные пластиковые колпачки или поворотные запирающие колпачки на ободы баллонов с высокой скоростью.
8. Технические характеристики (справочный чертёж)
| Параметр | Стандартная спецификация оборудования |
|---|---|
| Диапазон розлива жидкости | 10–250 мл / 50–500 мл (по индивидуальному заказу) |
| Диапазон дозирования пропеллента | 10–250 мл (в сжиженном состоянии) |
| Точность розлива | Жидкость: ≤ ±0,5 %; пропеллент: ≤ ±1,0 % |
| Размеры обжима | Диаметр: 26,85 ± 0,15 мм; глубина: 5,05 ± 0,15 мм (регулируемо) |
| Рабочее воздушное питание | 0,6–0,8 МПа (85–115 psi); чистый, осушенный, очищенный воздух |
| Давление сжиженного газа | постоянная подача 0,4–0,7 МПа |
| Типы контейнеров | Моноблочные алюминиевые банки и жестяные трёхсоставные банки с узким горлышком |
| Стандартный клапан | стандартная аэрозольная клапанная чашка диаметром 1 дюйм (25,4 мм) |
| Материал конструкции | Рама: SUS304; контактные с продуктом детали: SUS316L; конвейер: антистатический ПОМ |
9. Часто задаваемые вопросы (FAQ)
Какое оборудование необходимо для производства аэрозольных дезодорантов?
Стандартная производственная линия включает ёмкость для смешивания косметических компонентов, дозатор жидкой концентратной фазы, станцию установки клапанов, машину для обжима клапанов диаметром 1 дюйм, высоконапорный газонаполнитель для пропеллентов (СУГ/изобутан/ДМЭ), автоматический контрольный весоизмеритель, детектор утечек с водяной баней и устройства для установки распылителей/колпачков.
Можно ли использовать одну и ту же аэрозольную наполняющую машину для дезодорантов и спреев для тела?
Да, при условии совместимости конфигураций насадки и уплотнений с вашими составами. Прозрачный парфюмированный спрей свободно проходит через стандартные поршни, однако антиперспирантный состав на основе хлоргидрата алюминия требует активного рециркуляционного контура в бункере для предотвращения оседания компонентов, а также уплотнений из ПТФЭ/витона, стойких к силиконовым маслам-носителям.
Как вы предотвращаете перекрёстное загрязнение ароматов при смене продукции?
Оборудование AILE использует санитарные быстросъёмные соединения (Tri-Clamp). Операторы могут быстро промыть трубы, насосы и насадки тёплым растворителем или водой, а затем продуть их сжатым воздухом или сухим азотом для удаления летучих парфюмерных масел перед началом заполнения следующего артикула.
Каковы основные причины утечки пропеллента после опрессовки и как их устраняют?
Утечка вокруг монтажной чашки обычно указывает на несоответствие размеров опрессовки или повреждение посадочного места клапана:
- Проверьте размеры опрессовки: Измерьте глубину и диаметр опрессовки специальными калибрами для аэрозольных изделий в соответствии с техническими требованиями поставщика клапанов.
- Проверьте обжимной патрон: Убедитесь, что внутренние пальцы патрона не повреждены и на них отсутствуют заусенцы.
- Проверьте отверстие банки: Убедитесь, что закаточные кромки равномерны, без вмятин, царапин или неравномерного покрытия.
Изучите инженерные решения AILE для аэрозольной продукции
- Полуавтоматические машины для заполнения аэрозольных баллончиков
- Автоматические линии розлива аэрозолей
- Санитарные смесительные резервуары и устройства для гомогенизации косметических средств
- Оборудование для испытания аэрозольных изделий на герметичность в водяной бане




