
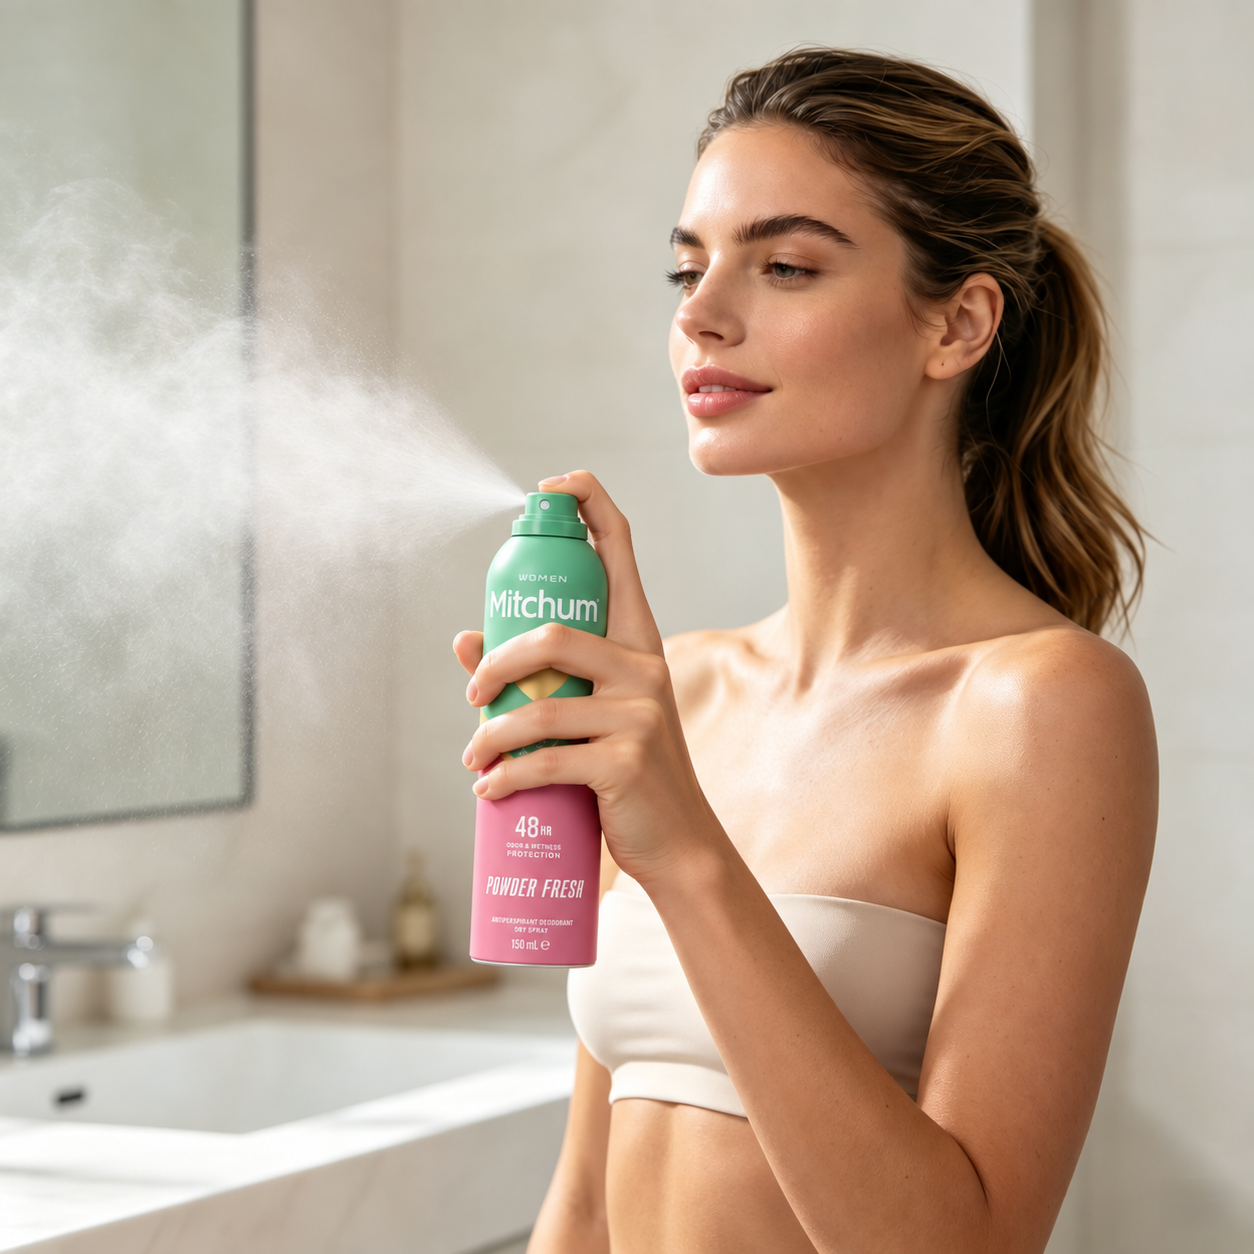
Stručné shrnutí: Linky pro balení aerosolových deodorantů a tělových sprejů zpracovávají dávkování kapalin, přesné stlačování ventilů a nabití vysokotlakým pohonným plynem (LPG, butan, izobutan, DME) do hliníkových nebo ocelových plechovek. V závislosti na tom, zda je vaše formulace průhledný roztok alkoholu a vonné látky nebo suspenze proti pocení obsahující aktivní prášky (např. chlorhydrát hliníku), se konfigurace strojů liší – od univerzálních poloautomatických 3-v-1 jednotek (12–20 CPM) pro zkušební šarže až po vysokorychlostní automatické výrobní linky navržené podle požadavků ATEX na výbušnost (30–120+ CPM).
1. Přehled výroby aerosolových deodorantů a tělových sprejů
Typické průmyslové balicí zařízení pro deodoranty a tělové spreje funguje prostřednictvím koordinované posloupnosti, jejímž cílem je udržet stabilní toleranci plnění, zajistit hermetické stlačení a chránit bezpečnost provozu:
- Příprava a míchání produktu: Míchání ethanolu, vonných olejů nebo aktivních deodorantních solí v hygienických nerezových nádobách.
- Přívod a čištění kontejnerů: Automatické roztřídění a odprašení monoblokových hliníkových nebo ocelových plechovek.
- Objemové plnění kapalin: Vysoce přesné dávkování kapalného koncentrátu.
- Třídění a vkládání ventilů: Ruční umístění nebo automatické mechanické třídění a přívod standardních aerosolových ventilů o průměru 1 palec.
- Stlačování ventilů: Mechanický rozšiřovací klešťový upínač upevňuje krytku ventilu proti hrdlu plechovky, čímž vznikne trvalé těsnění.
- Napouštění pohonnou plynnou směsí: Dávkování zkapalněných plynných pohonných hmot (LPG, butan, DME) přes ventil pod tlakem.
- Kontrola kvality: Automatické kontrolování hmotnosti na výrobní lince a detekce úniků v lázni horké vody.
- Sestavení akčního členu a ochranného víčka: Přesné mechanické orientování a přitlačování stříkacích akčních členů a ochranných prachových víček.
- Sledovatelnost a balení: Laserové nebo inkjetové označování šarží, automatické balení do krabic a smršťovací obalování.

2. Technické srovnání: voněný sprej na tělo vs. antiperspirantní suspenze
Fyzikálně-chemické vlastnosti výrobku určují přesné nastavení stroje požadované na balicí lince:
| Parametr aplikace | Standardní voněný sprej na tělo | Antiperspirantní deodorant (suspenzní typ) |
|---|---|---|
| Typické složky | Ethanol, deionizovaná voda, vonné oleje, emulgátory | Cyclopentasiloxan, chlorohydrát hliníku (ACH), vonná látka, škrob |
| Viskozita a tokové chování | Nízká viskozita (< 10 cP), volně tekoucí | 50–500 cP, nenewtonovské, náchylné k usazování prášku |
| Míchání a míchací režim | Standardní míchačka s nízkou rychlostí otáčení a lopatkovým míchadlem | Míchání za vysokého smykového napětí s nepřetržitou recirkulací během plnění |
| Návrh výplňové trysky | Standardní kapalinová tryska s kladným uzavřením | Protikapací rotační píst s kalenými sedly ventilu a otvory odolnými proti ucpaní |
| Uzavírky & gumy | Viton / NBR | PTFE / FFKM (navrženo pro nosné křemíkové látky a drsné prášky) |
| Přepínání a čištění | Standardní cyklus oplachování rozpouštědlem | Konstrukce CIP s rychlou demontáží za účelem zabránění zatvrdnutí prášku v rozvodech |
3. Inženýrské řešení pro výplňování a montáž
Přesné výplňování kapalin
- Dávkovací mechanismus: Pneumatické nebo servopoháněné pístové dávkovací válce vyrobené z hygienické nerezové oceli.
- Přesnost: Objemové dávkování udržované v rozmezí ±0,5 % až 1,0 %.
- Správa suspenze: U práškových antiperspirantů mají zásobníky aktivní mechanické míchání a uzavřené oběhové smyčky, aby byly účinné látky po celou dobu provozu rovnoměrně rozptýleny.
Stlačování ventilů a hermetická těsnost
- Standardní kompatibilita: montážní poháry o průměru 1 palec (25,4 mm) na hliníkových nebo ocinkovaných plechových nádobách.
- Stabilita procesu: Kalibrované ocelové stlačovací kleště zajišťují rovnoměrné roztažení a udržují konzistentní průměr i hloubku stlačení, čímž se eliminují mikroúniky pohonných plynů během přepravy a skladování.
Naplnění pohonným plynem (gazování)
- Podporované pohonné látky: Zkapalněný ropný plyn (LPG), komerční butan, izobutan a dimethylether (DME).
- Doručení: Vzduchem poháněné zvyšovací plynové čerpadla přečerpávají pohonnou látku přes ventilový dřík (TTV) s objemovou konzistencí náplně udržovanou v rozmezí ±1 %.

4. Konfigurace zařízení: poloautomatické vs. plně automatické
Poloautomatické integrované jednotky (3-v-1 / 4-v-1)
Ideální pro zakázkové naplňování (CMO/CDMO), zkušební výrobu, malé a střední šarže a provozy s častou výměnou vůní.
- Nastavení: Kompaktní jednostolní konfigurace kombinující 1 kapalinový dávkovač, 1 zašroubovací zařízení pro ventily a 1 hlavu pro pohonný plyn.
- Operace: Obsluha ručně umístí nádobu a stiskne pneumatickou nožní pedál pro spuštění každého cyklu.
- Výstup: 12–20 plechovek za minutu (700–1 200 plechovek za hodinu).
- Pohon: 100% pneumatické logické řízení za účelem minimalizace elektrických zdrojů zapálení v naplňovací zóně.
Plně automatické výrobní linky
Navrženo pro nepřetržité komerční balení, kde je klíčové snížení pracovní síly a vysoká celková účinnost vybavení (OEE).
- Nastavení: Lineární dopravník nebo rotační indexovací hvězdové kolo s integrovanými automatickými rozptylovači plechovek, vícehlavovými kapalinovými plniči, automatickými umisťovači ventilů, vícehlavovými závěrníky, stanicemi pro injekci plynu, kontrolními váhami a vodními lázněmi.
-
Výstup:
- Lineární automatické linky: 30–60 plechovek za minutu.
- Vícehlavové / rotační systémy: 60–120+ plechovek za minutu.
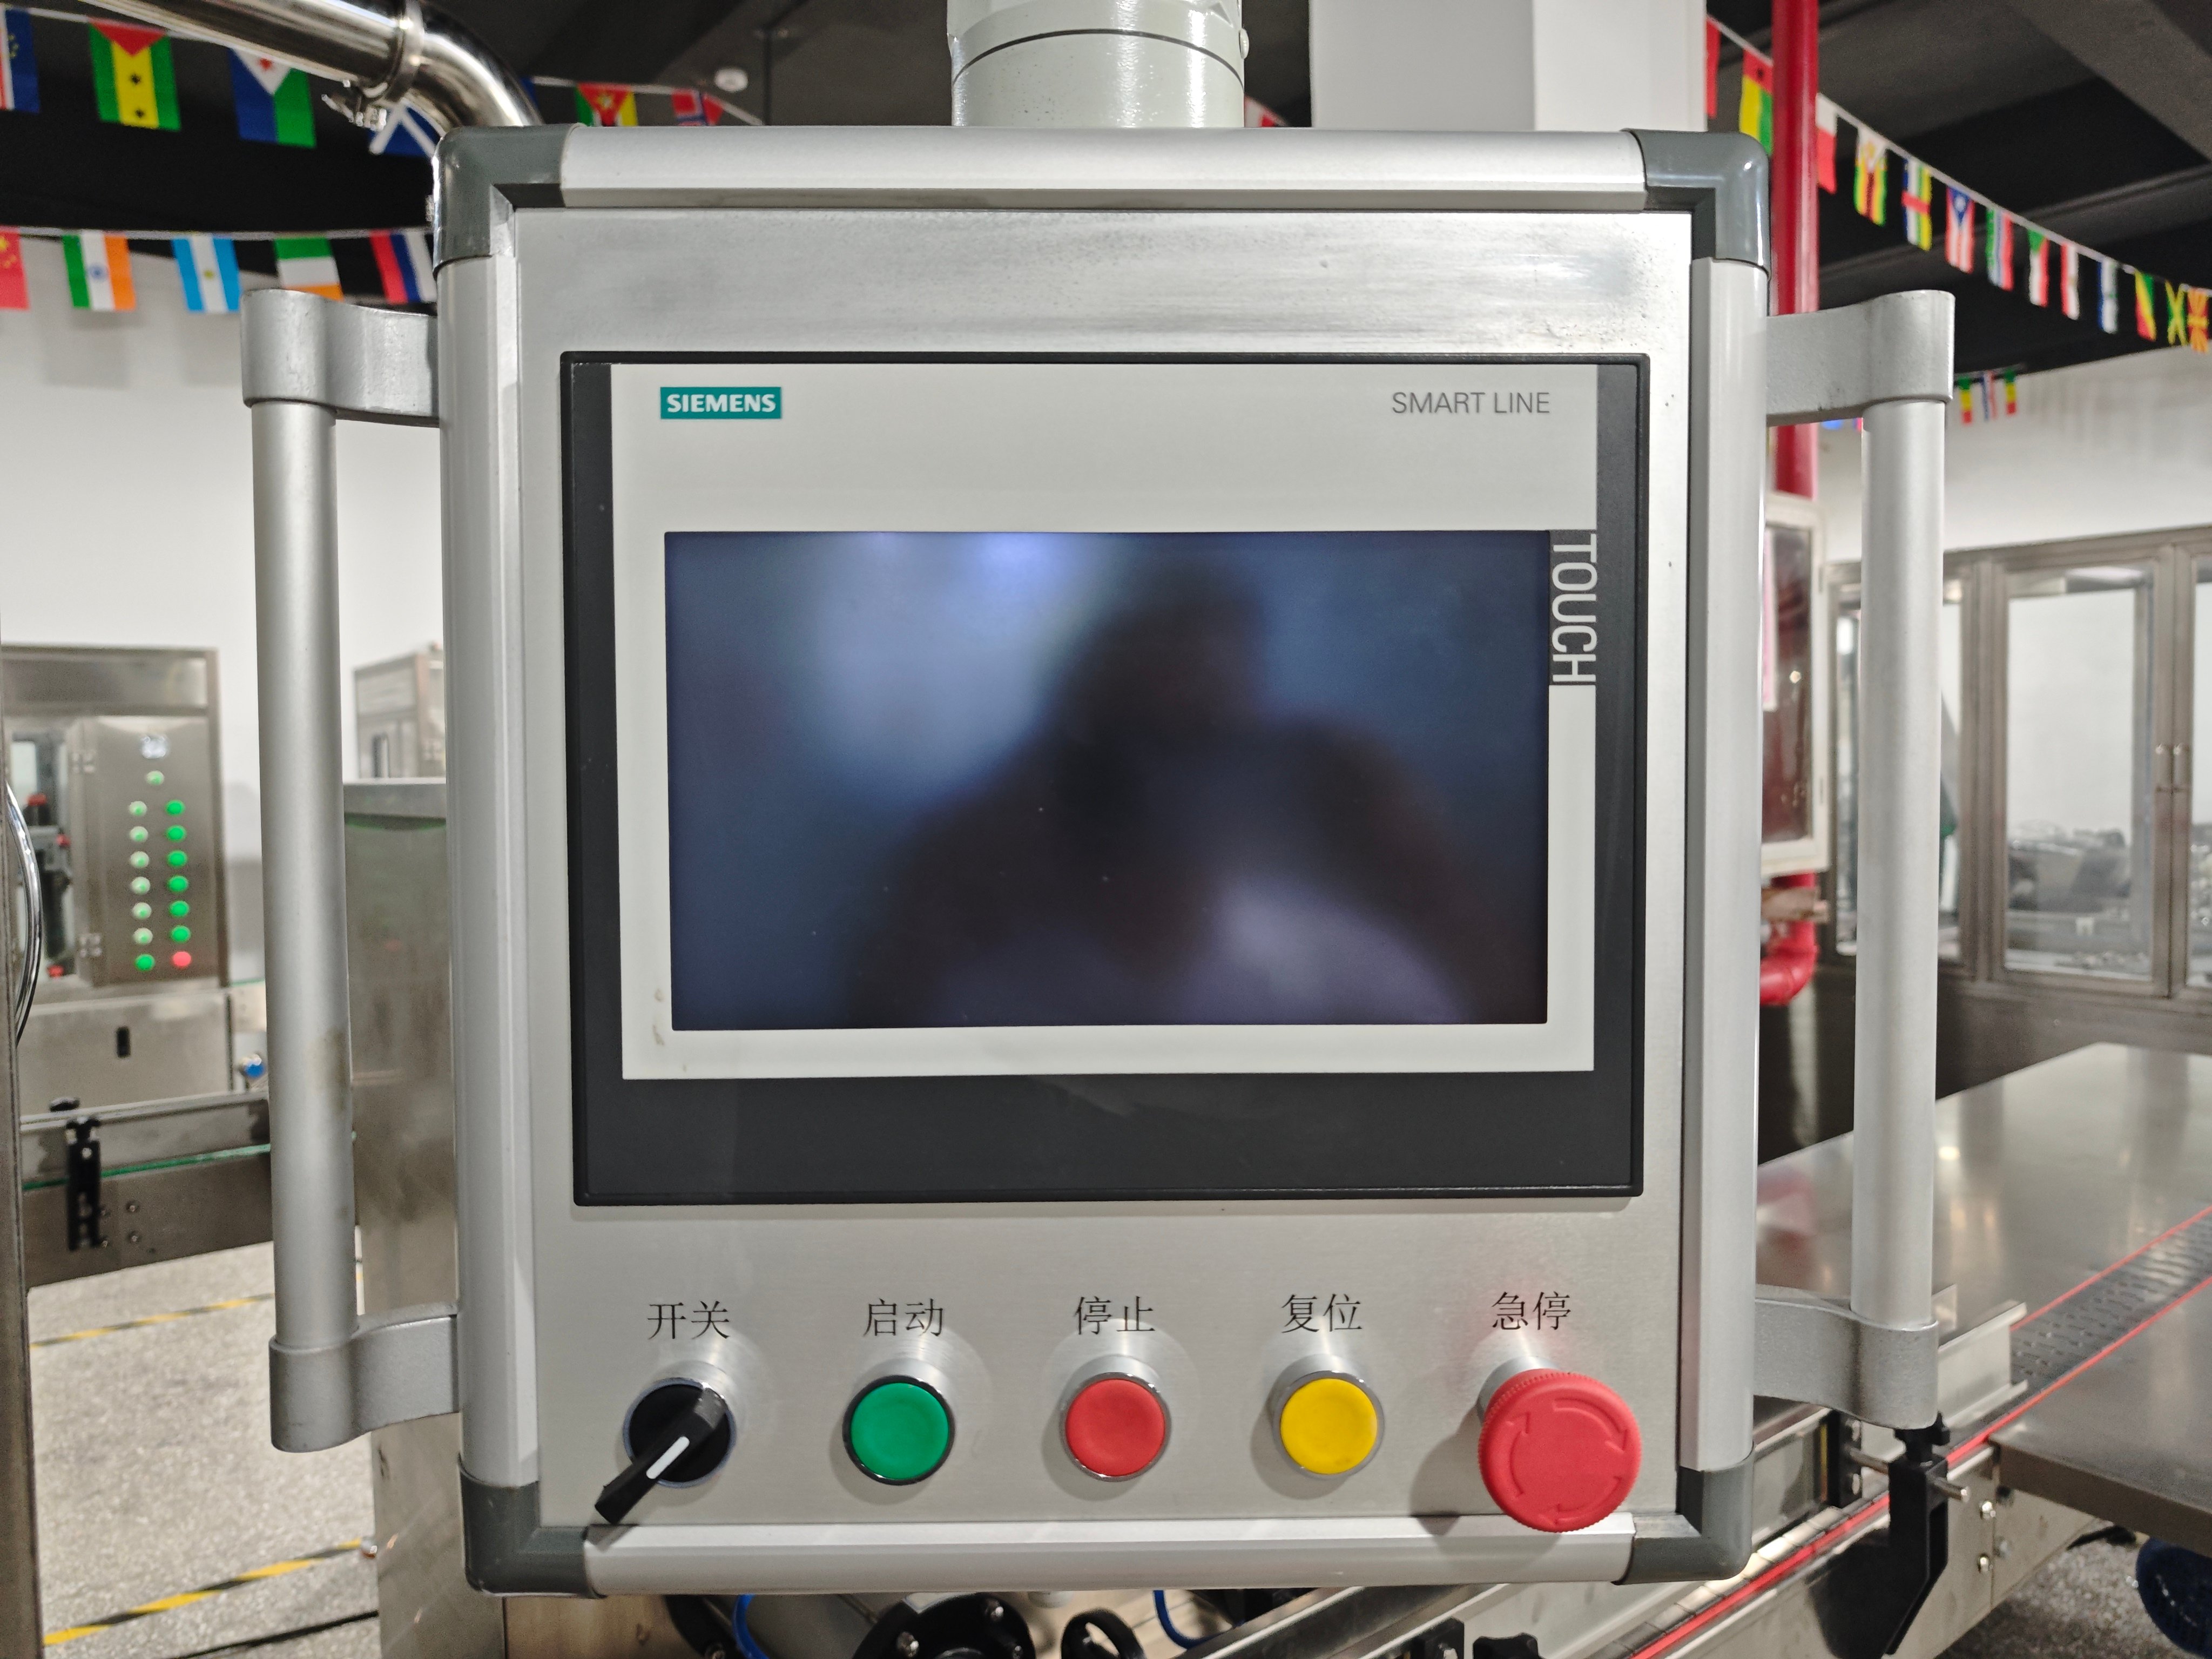
- Řídicí systém: Centrální rozhraní PLC s dotykovým HMI a výbušně chráněnými ovládacími panely pro obsluhu.
5. Inženýrská srovnávací matice
| Faktor | Poloautomatický systém | Plně automatická produkční linka |
|---|---|---|
| Rychlost výroby | 800 – 1 200 plechovek/hodinu | 2 400 – 7 200+ plechovek/hodinu |
| Požadavky na operátora | 1–2 ruční obsluhoví pracovníci | 1 vedoucí linky + obsluha balicích zařízení v dolní části linky |
| Rozsah průměru plechovek | ø 35 – 65 mm (nastavení bez nástroje) | ø 35 – 76 mm (rychlé výměnné hvězdové kola) |
| Rozsah výšky nádoby | 70 – 330 mm | 70 – 330 mm |
| Objemová přesnost | Až ±1,0 % | Až ±0,5 % |
| Požadovaná plocha podlahy | Kompaktní (přibližně 2 – 4 m²) | Lineární plocha (přibližně 25 – 60 m²) |
| Integrování bezpečnosti | Výbušně bezpečné pneumatické komponenty | Izolovaná plynová kabina, integrovaný výfuk, soulad s ATEX zónou 1/2 |
| Nejlepší použití | Luxusní parfémy, malé šarže, pilotní laboratoře | Vysoký objem jednoho SKU, nepřetržitá sériová výroba |
6. Průmyslová bezpečnost a výbušně nebezpečná architektura
Protože obaly pro dezodoranty a tělové spreje často obsahují alkoholové báze a hořlavé pohonné plyny (LPG/butan), systém AILE uplatňuje víceúrovňové bezpečnostní standardy v souladu se směrnicí ATEX 2014/34/EU a normou NFPA 30B:
- Návrh pneumatické zóny: Operace plnění pohonným plynem a zatlačování uzávěrů využívají pneumatické řízení, aby se eliminovaly elektrické jiskry v blízkosti hořlavých par.
- Uzavřené kabiny pro plnění plynem: Automatické stanice pro plnění pohonným plynem jsou umístěny v samostatných bezpečnostních kabinách vybavených vysokovýkonnými odstředivými ventilátory s nejiskřivým provedením.
- Detekce hořlavých plynů: Senzory pro nepřetržité sledování LEL (dolní mez výbušnosti) jsou umístěny v blízkosti podlahy, aby zjistily hromadění par a přímo spouštěly vizuální/akustické poplachy a nouzové uzavření potrubí.
- Chemická kompatibilita: Povrchy, které přicházejí do kontaktu s výrobkem, jsou vyrobeny z elektropolované nerezové oceli AISI 316L a vybaveny chemicky odolnými těsněními z PTFE a Vitonu, aby odolaly rozpouštědlům nosného prostředí i vonným olejům.
7. Zařízení pro zajištění kvality v následném procesním kroku
- Automatický kontrolní váhový systém přímo v linkovém provozu: Ověřuje celkovou hmotnost každé dokončené plechovky a automaticky odmítá obaly s nedostatečným množstvím koncentrátu nebo nedostatečným množstvím poháněcího plynu.
- Detektor úniku aerosolů ve vodní lázni: Zatlačuje tlakové plechovky do teplotně regulované vody (až 50 °C / 122 °F), čímž vizuálně a spolehlivě identifikuje mikroúniky v švech, závitu nebo ventilu v souladu s požadavky DOT-2P / UN pro přepravu.
- Automatický umisťovač triggery: Vibrační miska zarovnává stříkací hlavy, ověřuje jejich orientaci a pevně je nasazuje na ventily bez nechtěného stříkání.
- Stroj na nasazování víček: Nasazuje a centruje ochranná plastová víčka nebo víčka se závitem na okraje plechovek vysokou rychlostí.
8. Technické specifikace (referenční výkres)
| Parametr | Standardní specifikace stroje |
|---|---|
| Rozsah plnění kapalin | 10 – 250 ml / 50 – 500 ml (přizpůsobitelné) |
| Rozsah dávkování pohonných látek | 10 – 250 ml (kapalný stav) |
| Tolerance plnění | Kapalina: ≤ ±0,5 %; Pohonná látka: ≤ ±1,0 % |
| Rozměry zalisování | Průměr: 26,85 ± 0,15 mm; hloubka: 5,05 ± 0,15 mm (nastavitelná) |
| Pracovní přívod stlačeného vzduchu | 0,6 – 0,8 MPa (85 – 115 psi); čistý, suchý, filtrovaný vzduch |
| Tlak kapalného plynu | konstantní přívod 0,4 – 0,7 MPa |
| Typy obalů | Jednodílné hliníkové plechovky nebo třídílné plechovky z blyštivé oceli s úzkým hrdlem |
| Standard ventilu | standardní aerosolový ventil s nádobkou o průměru 1 palec (25,4 mm) |
| Materiálové uspořádání | Rám: SUS304; části v kontaktu s výrobkem: SUS316L; dopravník: antistatický POM |
9. Často kladené otázky (FAQ)
Jaké zařízení je potřebné k výrobě aerosolového dezodorantu?
Standardní výrobní uspořádání zahrnuje nádobu pro míchání kosmetických přípravků, dávkovač kapalného koncentrátu, stanici pro vkládání ventilů, zařízení na stlačování 1-palcových ventilů, vysokotlaký plnící stroj pro pohonnou látku (LPG/izobutan/DME), automatický kontrolní vážící přístroj, detektor úniku v lázní s vodou a zařízení na nasazování aktivačních tlačítek/krytek.
Lze spreje proti potu a tělové spreje naplnit na stejném aerosolovém plnícím stroji?
Ano, za předpokladu, že konfigurace trysky a těsnění odpovídají vašim recepturám. Zatímco čistý vonný sprej volně proteče standardními písty, formulace antiperspirantu obsahující chlorhydrát hliníku vyžaduje aktivní oběhovou smyčku v zásobníku, aby nedošlo k usazování, a dále těsnění z PTFE/vitonu, která jsou kompatibilní s nosnými silikonovými oleji.
Jak zabráníte křížové kontaminaci vonných látek během výměny výrobků?
Strojní zařízení AILE využívá hygienické rychlospojky (Tri-Clamp). Obsluha může rychle propláchnout potrubí, čerpadla a trysky teplým rozpouštědlem/vodou a následně odvzdušnit stlačeným vzduchem nebo suchým dusíkem, aby odstranila těkavé vonné oleje před zahájením výroby dalšího SKU.
Jaké jsou hlavní příčiny úniku pohonných látek po crimpování a jak se tyto problémy odstraňují?
Únik kolem montážního kelímku obvykle signalizuje nesprávné rozměry crimpování nebo poškození sedla ventilu:
- Ověřte rozměry crimpování: Zkontrolujte hloubku a průměr crimpování pomocí specializovaných aerosolových posuvných měřidel podle specifikací dodavatele ventilů.
- Prozkoumejte crimpovací kleště: Ujistěte se, že vnitřní prsty kleští nejsou poškozeny a neobsahují kovové oštěpiny.
- Prozkoumejte otvor plechovky: Ověřte, že záhyby plechovky jsou rovnoměrné, bez vrypů, škrábanců nebo nerovnoměrného povlaku.
Prozkoumejte řešení pro aerosolové inženýrství AILE
- Poloautomatické linky na plnění aerosolů
- Automatické linky na plnění sprejů
- Sanitární nádoby pro míchání kosmetiky a směšovací nádoby s nůžovým účinkem
- Zařízení pro testování těsnosti aerosolových nádob pomocí vodní lázně




