
Tóm tắt nhanh: Các dây chuyền đóng gói chất khử mùi dạng xịt và xịt toàn thân xử lý việc định lượng dung dịch lỏng, ép chặt van chính xác và nạp chất đẩy áp suất cao (LPG, Butane, Isobutane, DME) vào các lon nhôm hoặc lon thép tráng thiếc. Tùy thuộc vào việc công thức của bạn là dung dịch trong suốt gồm cồn và tinh dầu hương liệu hay là hỗn dịch chống mồ hôi chứa bột hoạt tính (ví dụ: Nhôm clorohydrat), cấu hình máy sẽ khác nhau — từ các thiết bị bán tự động đa chức năng loại 3-trong-1 (12–20 CPM) dành cho lô thử nghiệm đến các dây chuyền sản xuất tự động tốc độ cao được thiết kế đáp ứng yêu cầu chống nổ ATEX (30–120+ CPM).
1. Tổng quan về sản xuất chất khử mùi dạng xịt và xịt toàn thân
Một hệ thống đóng gói công nghiệp tiêu biểu cho chất khử mùi và xịt toàn thân vận hành theo một chuỗi phối hợp nhằm duy trì độ chính xác ổn định khi chiết rót, đảm bảo ép kín hoàn toàn và bảo vệ an toàn cho nhà máy:
- Chuẩn bị & pha trộn sản phẩm: Trộn ethanol, tinh dầu hương liệu hoặc muối khử mùi hoạt tính bên trong các thùng chứa bằng thép không gỉ vệ sinh.
- Đưa và làm sạch bao bì: Sắp xếp tự động và loại bỏ bụi cho lon nhôm hoặc lon thép tráng thiếc dạng monobloc.
- Chiết rót chất lỏng theo thể tích: Đong chính xác dung dịch đậm đặc dạng lỏng.
- Phân loại và lắp van: Đặt van xịt dạng tiêu chuẩn đường kính 1 inch bằng tay hoặc phân loại và cấp liệu tự động bằng cơ khí.
- Ép chặt van: Kẹp mở rộng cơ khí cố định phần chén van vào cổ lon nhằm tạo thành mối nối kín vĩnh viễn.
- Nạp khí đẩy: Phun định lượng khí hóa lỏng (LPG, butan, DME) qua van dưới áp lực.
- Kiểm tra Chất lượng: Cân kiểm tra tự động trên dây chuyền và phát hiện rò rỉ bằng bồn nước nóng.
- Lắp ráp bộ điều khiển & nắp bảo vệ: Định vị cơ học chính xác và ép lắp bộ điều khiển phun cùng nắp bảo vệ chống bụi.
- Truy xuất nguồn gốc & đóng gói: Ghi mã lô bằng laser/máy in phun, đóng thùng tự động và co màng co.

2. So sánh kỹ thuật: Xịt thơm toàn thân so với chất khử mùi dạng huyền phù.
Hóa lý của sản phẩm quy định chính xác cấu hình máy cần thiết trên dây chuyền đóng gói:
| Thông số ứng dụng | Xịt thơm toàn thân tiêu chuẩn | Chất khử mùi chống tiết mồ hôi (loại dạng huyền phù) |
|---|---|---|
| Các thành phần điển hình | Ethanol, nước khử ion, tinh dầu hương liệu, chất làm tan | Cyclopentasiloxane, nhôm clorohydrat (ACH), hương liệu, tinh bột |
| Độ nhớt và đặc tính chảy | Độ nhớt thấp (< 10 cP), dễ chảy | 50–500 cP, phi Newton, dễ bị lắng đọng bột |
| Trộn và khuấy | Máy trộn cánh khuấy tốc độ thấp tiêu chuẩn | Trộn cắt cao với tuần hoàn liên tục trong quá trình chiết rót |
| Thiết kế vòi đổ đầy | Vòi chất lỏng ngắt dương tiêu chuẩn | Bơm pít-tông quay chống nhỏ giọt với ghế van tôi cứng và các lỗ chống tắc nghẽn |
| Gioăng & Chốt kín | Viton / NBR | PTFE / FFKM (được thiết kế đặc biệt cho silicone mang và bột mài mòn) |
| Chuyển đổi & Làm sạch | Chu trình xả dung môi tiêu chuẩn | Thiết kế CIP tháo lắp nhanh để ngăn bột đóng bánh trong các ống dẫn phân nhánh |
3. Kỹ thuật đổ đầy & lắp ráp lõi
Đổ đầy chất lỏng chính xác
- Cơ chế định lượng: Xi lanh định lượng piston điều khiển bằng khí nén hoặc động cơ servo, được chế tạo từ thép không gỉ đạt tiêu chuẩn vệ sinh.
- Độ chính xác: Định lượng theo thể tích được duy trì trong phạm vi ±0,5%–1,0%.
- Quản lý dạng huyền phù: Đối với bột chống mồ hôi, phễu chứa được trang bị hệ thống khuấy cơ học chủ động và vòng tuần hoàn kín nhằm giữ cho các chất rắn hoạt tính phân tán đều trong suốt quá trình vận hành.
Ép chặt van và độ kín tuyệt đối
- Tương thích tiêu chuẩn: các đế lắp đặt đường kính 1 inch (25,4 mm) trên các lon nhôm hoặc lon thép tráng thiếc.
- Ổn định quy trình: Các chấu kẹp ép bằng thép tôi cứng đảm bảo độ giãn nở đồng đều, duy trì đường kính và độ sâu ép chặt nhất quán để loại bỏ rò rỉ vi mô của chất đẩy trong quá trình vận chuyển và lưu trữ.
Nạp chất đẩy (bơm gas)
- Các chất đẩy được hỗ trợ: Khí dầu mỏ hóa lỏng (LPG), butan thương mại, isobutan và ete đimetyl (DME).
- Giao hàng: Các máy bơm khí tăng áp vận hành bằng khí nén truyền chất đẩy qua thân van (TTV) với độ nhất quán về thể tích nạp giữ trong phạm vi ±1%.

4. Cấu hình thiết bị: Bán tự động so với toàn tự động
Các đơn vị tích hợp bán tự động (3-trong-1 / 4-trong-1)
Phù hợp lý tưởng cho các nhà đóng chai theo hợp đồng (CMO/CDMO), chạy thử nghiệm, lô nhỏ đến trung bình và các cơ sở thường xuyên thay đổi hương liệu.
- Cài Đặt: Cấu hình gọn nhẹ trên một bàn, kết hợp 1 máy chiết chất lỏng, 1 máy ép kín van và 1 đầu nạp khí đẩy.
- Hoạt động: Một nhân viên vận hành thủ công đặt vị trí bình chứa và nhấn bàn đạp khí nén bằng chân để thực hiện từng chu kỳ.
- Đầu ra: 12–20 lon mỗi phút (700–1.200 lon/giờ).
- Hệ Thống Truyền Động: toàn bộ điều khiển logic bằng khí nén nhằm giảm thiểu các nguồn đánh lửa điện trong khu vực chiết rót.
Dây chuyền sản xuất hoàn toàn tự động
Được thiết kế dành riêng cho đóng gói thương mại liên tục, trong đó việc giảm thiểu lao động và đạt hiệu suất thiết bị tổng thể (OEE) cao là yếu tố hàng đầu.
- Cài Đặt: Các hệ thống băng tải tuyến tính hoặc bánh xe sao quay tròn tích hợp máy sắp xếp lon tự động, máy chiết chất lỏng nhiều đầu, máy đặt van tự động, máy ép mép nhiều đầu, trạm tiêm khí, máy kiểm tra trọng lượng và bể nước.
-
Đầu ra:
- Dây chuyền tự động tuyến tính: 30–60 lon mỗi phút.
- Hệ thống nhiều đầu / quay tròn: 60–120+ lon mỗi phút.
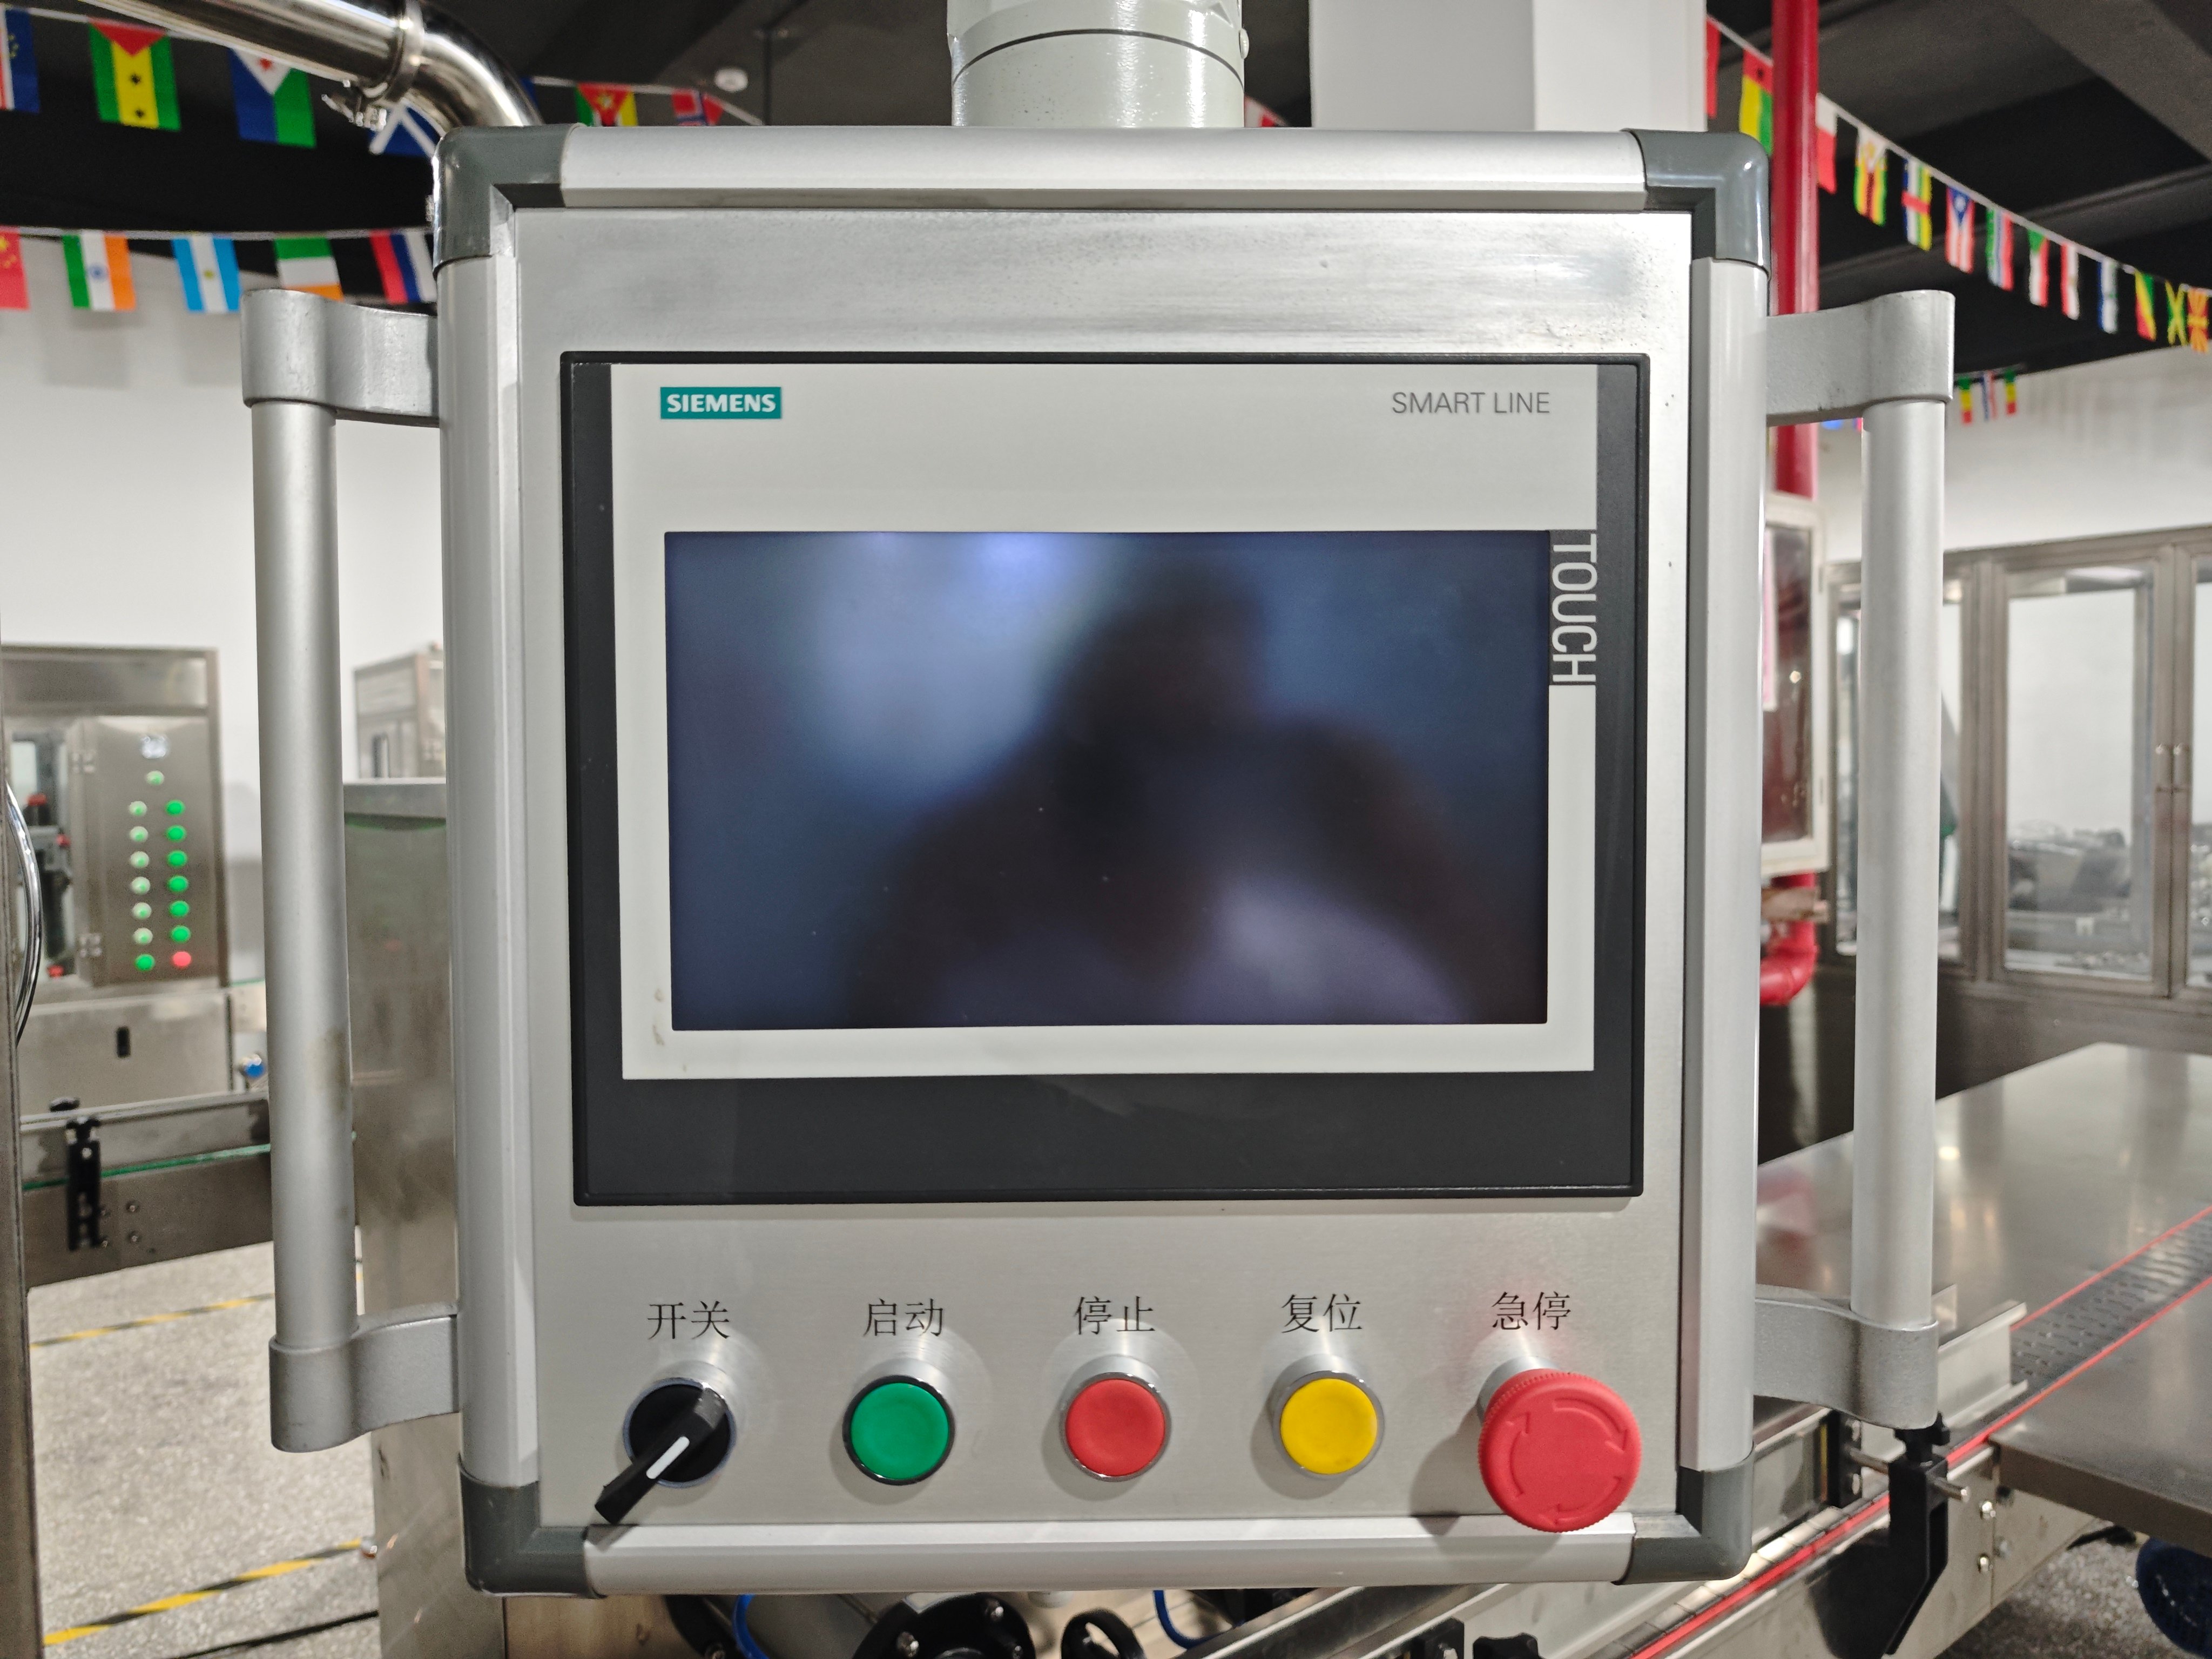
- Hệ thống điều khiển: Giao diện PLC tập trung với màn hình cảm ứng HMI và bảng điều khiển vận hành chống nổ.
5. Ma trận so sánh kỹ thuật
| Yếu tố | Hệ thống bán tự động | Dây chuyền sản xuất tự động hoàn toàn |
|---|---|---|
| Tốc độ sản xuất | 800 – 1.200 lon/giờ | 2.400 – 7.200+ lon/giờ |
| Yêu cầu đối với người vận hành | 1–2 công nhân vận hành thủ công | 1 giám sát viên dây chuyền + công nhân đóng gói phía hạ lưu |
| Phạm vi đường kính lon | ø 35 – 65 mm (Điều chỉnh không cần dụng cụ) | ø 35 – 76 mm (Bánh xe sao thay nhanh) |
| Phạm vi chiều cao lon | 70 – 330 mm | 70 – 330 mm |
| Độ chính xác thể tích | Tối đa ±1,0% | Tối đa ±0,5% |
| Diện tích sàn yêu cầu | Gọn nhẹ (≈ 2 – 4 m²) | Chiếm diện tích theo chiều dài (≈ 25 – 60 m²) |
| Sự tích hợp an toàn | Các bộ phận khí nén an toàn bản chất | Buồng khí cách ly, hệ thống xả tích hợp, đáp ứng tiêu chuẩn ATEX Vùng 1/2 |
| Ứng dụng tốt nhất | Nước hoa cao cấp, sản xuất số lượng nhỏ, phòng thí nghiệm thử nghiệm | Sản xuất hàng loạt với khối lượng cao cho một mã sản phẩm duy nhất |
6. Kiến trúc an toàn công nghiệp và chống nổ
Vì bao bì sản phẩm khử mùi và xịt toàn thân thường chứa dung môi cồn và chất đẩy dễ cháy (LPG/butan), AILE áp dụng các tiêu chuẩn an toàn nhiều cấp độ phù hợp với Chỉ thị ATEX 2014/34/EU và NFPA 30B:
- Thiết kế vùng điều khiển bằng khí nén: Các thao tác bơm chất đẩy và đóng nắp sử dụng điều khiển bằng khí nén nhằm loại bỏ tia lửa điện trong khu vực có hơi dễ cháy.
- Buồng bơm chất đẩy kín: Các trạm sạc tự động chất đẩy được đặt trong buồng an toàn chuyên dụng, trang bị quạt thông gió ly tâm công suất cao không phát tia lửa.
- Phát hiện khí cháy được: Các cảm biến giám sát liên tục giới hạn nổ dưới (LEL) được lắp đặt gần mặt sàn để phát hiện sự tích tụ hơi và kết nối trực tiếp với đèn cảnh báo/còi báo động cũng như hệ thống ngắt khẩn cấp dây chuyền.
- Tương Thích Hóa Học: Các bề mặt tiếp xúc với sản phẩm được chế tạo từ thép không gỉ AISI 316L đã qua xử lý điện phân, được trang bị gioăng PTFE và Viton chống hóa chất để chịu được dung môi mang và tinh dầu hương liệu.
7. Thiết bị đảm bảo chất lượng ở công đoạn cuối
- Máy kiểm tra trọng lượng tự động trên dây chuyền: Xác minh trọng lượng tổng của từng bình thành phẩm, đồng thời loại bỏ tự động các bình chứa có lượng tinh chất pha loãng thiếu hoặc lượng khí đẩy không đủ.
- Máy dò rò rỉ bằng bể nước cho sản phẩm dạng xịt: Ngâm các bình đã nén áp suất trong nước được điều khiển nhiệt độ (lên đến 50°C / 122°F) nhằm phát hiện trực quan và đáng tin cậy các vết rò rỉ vi mô tại mối hàn, mép gấp hoặc van theo đúng yêu cầu vận chuyển của DOT-2P / UN.
- Máy lắp đầu xịt tự động: Bộ cấp liệu dạng máng rung định hướng các đầu phun, xác nhận vị trí lắp đặt và ép chúng chắc chắn lên trục van mà không gây phun nhầm.
- Máy ép nắp: Cấp liệu và lắp chặt nắp nhựa bảo vệ hoặc nắp xoay khóa vuông vức lên vành bình với tốc độ cao.
8. Thông số kỹ thuật (Bản vẽ tham khảo)
| Tham số | Thông số máy tiêu chuẩn |
|---|---|
| Phạm vi chiết chất lỏng | 10 – 250 ml / 50 – 500 ml (có thể tùy chỉnh) |
| Phạm vi đo chất đẩy | 10 – 250 ml (ở trạng thái lỏng) |
| Độ sai lệch khi chiết | Chất lỏng: ≤ ±0,5%; Chất đẩy: ≤ ±1,0% |
| Kích Thước Ép Van | Đường kính: 26,85 ± 0,15 mm; Độ sâu: 5,05 ± 0,15 mm (có thể điều chỉnh) |
| Nguồn cung cấp khí nén làm việc | 0,6 – 0,8 MPa (85 – 115 psi); không khí sạch, khô và đã được lọc |
| Áp suất khí lỏng | nguồn cung cấp ổn định ở mức 0,4 – 0,7 MPa |
| Các loại container | Lon nhôm nguyên khối, lon thiếc ba mảnh có cổ thắt |
| Tiêu chuẩn van | cốc van xịt tiêu chuẩn 1 inch (25,4 mm) |
| Chất liệu cấu tạo | Khung: SUS304; Tiếp xúc với sản phẩm: SUS316L; Băng tải: POM chống tĩnh điện |
9. Những câu hỏi thường gặp (FAQ)
Cần những thiết bị nào để sản xuất chất khử mùi dạng xịt?
Một dây chuyền sản xuất tiêu chuẩn bao gồm bình trộn mỹ phẩm, máy chiết dung dịch đậm đặc, trạm lắp van, máy ép kín van 1 inch, máy nạp chất đẩy áp suất cao (LPG/isobutan/DME), máy kiểm tra trọng lượng tự động, thiết bị phát hiện rò rỉ bằng bể nước và máy ép bộ kích hoạt/nắp đậy.
Có thể sử dụng cùng một máy chiết dạng xịt cho cả chất khử mùi và xịt toàn thân không?
Có, miễn là cấu hình vòi phun và gioăng làm kín phù hợp với công thức của quý khách. Trong khi dạng xịt nước hoa trong suốt chảy tự do qua piston tiêu chuẩn, thì công thức chống mồ hôi chứa Aluminum Chlorohydrate đòi hỏi vòng tuần hoàn chủ động trong phễu để ngăn lắng đọng, đồng thời cần gioăng PTFE/Viton tương thích với dầu silicone làm dung môi.
Quý khách ngăn ngừa nhiễm chéo hương liệu trong quá trình chuyển đổi sản phẩm như thế nào?
Máy móc AILE sử dụng khớp nối vệ sinh loại tháo lắp nhanh (Tri-Clamp). Nhân viên vận hành có thể nhanh chóng xả sạch đường ống, bơm và vòi phun bằng dung môi/nước ấm, sau đó dùng khí nén hoặc nitơ khô để thổi bay các tinh dầu hương liệu dễ bay hơi trước khi bắt đầu mã sản phẩm tiếp theo.
Nguyên nhân chính gây rò rỉ chất đẩy sau khi ép mép là gì, và cách khắc phục ra sao?
Rò rỉ quanh phần cốc gắn kết thường cho thấy kích thước ép mép không đúng hoặc phần ghế van bị hư hại:
- Xác minh kích thước ép mép: Kiểm tra độ sâu và đường kính ép mép bằng thước cặp chuyên dụng cho bình xịt, so sánh với thông số kỹ thuật do nhà cung cấp van quy định.
- Kiểm tra đầu kẹp ép nối: Đảm bảo các ngón kẹp bên trong không bị hư hại và không có ba-vơ kim loại.
- Kiểm tra miệng lon: Xác nhận các mép cuộn của lon đồng đều, không bị móp, trầy xước hoặc mạ không đều.




