
Короткий огляд: Лінії упакування аерозольних дезодорантів і спреїв для тіла виконують дозування рідини, точне закріплення клапанів та заряджання під високим тиском пропелентів (LPG, бутан, ізобутан, ДМЕ) у алюмінієві або оцинковані жерстяні банки. Залежно від того, чи є ваша формула прозорим розчином спирту з ароматизатором чи суспензією антиперспіранта, що містить активні порошки (наприклад, хлоргідрат алюмінію), конфігурації машин варіюються: від універсальних напівавтоматичних 3-в-1 одиниць (12–20 циклів на хвилину) для пробних партій до високошвидкісних автоматичних виробничих ліній, сконфігурованих з урахуванням вимог ATEX щодо вибухозахисту (30–120+ циклів на хвилину).
1. Огляд виробництва аерозольних дезодорантів і спреїв для тіла
Типова промислова упакувальна установка для дезодорантів і спреїв для тіла працює за координованою послідовністю, розробленою для забезпечення стабільних допусків наповнення, герметичного закріплення клапанів та безпеки на підприємстві:
- Підготовка та змішування продукту: Змішування етанолу, ароматичних олій або активних дезодоруючих солей у санітарних ємностях із нержавіючої сталі.
- Подача та очищення ємностей: Автоматичне розсортовування та видалення пилу з моноблок-банок із алюмінію або оцинкованої сталі.
- Об’ємне рідинне наповнення: Високоточне дозування рідкого концентрату.
- Сортування та встановлення клапанів: Ручне розміщення або автоматичне механічне сортування й подача стандартних аерозольних клапанів діаметром 1 дюйм.
- Обжим клапанів: Механічна розширювальна патронна головка, що фіксує чашку клапана до горловини банки для створення постійного ущільнення.
- Наповнення пропелентом: Дозована ін'єкція рідких газоподібних пропелентів (LPG, бутан, DME) через клапан під тиском.
- Контроль якості: Автоматизована вбудована контрольна зважувальна система та виявлення витоків у водяній бані при високій температурі.
- Збирання приводу та захисної кришки: Точне механічне орієнтування та прилягання спрей-приводів і захисних пилозахисних кришок.
- Слідкуваність та упаковка: Нанесення партійного коду лазером або струминним принтером, автоматичне укладання в коробки та термоусаджування.

2. Технічне порівняння: парфумований спрей для тіла порівняно з антиперспірантом у суспензії
Фізико-хімічні властивості продукту визначають точну конфігурацію машини, необхідну на упакувальному виробництві:
| Параметр застосування | Стандартний парфумований спрей для тіла | Дезодорант-антиперспірант (суспензійний тип) |
|---|---|---|
| Типові інгредієнти | Етанол, деіонізована вода, ароматичні олії, розчинники | Циклопентасилоксан, алюміній хлорогідрат (ACH), аромат, крохмаль |
| В’язкість та реологічна поведінка | Низька в’язкість (< 10 сП), вільно текучий | 50–500 сП, неньютонівська, схильна до осідання порошку |
| Змішування та перемішування | Стандартний падловий мішалка з низькою швидкістю | Високозсилове змішування з безперервною рециркуляцією під час наповнення |
| Конструкція насадки для наповнення | Стандартна рідинна насадка з позитивним перекриттям | Протикрапельний роторний поршень із загартованими сідлами клапанів та отворами, стійкими до забивання |
| Герметики & Прокладки | Вітон / НБР | ПТФЕ / ФФКМ (розроблено для силіконових носіїв та абразивних порошків) |
| Перемикання та очищення | Стандартний цикл промивання розчинником | Конструкція CIP з швидкою розбіркою для запобігання утворенню корок із порошку в колекторах |
3. Інженерія основного наповнення та збирання
Точне рідинне наповнення
- Механізм дозування: Пневматичні або сервокеровані поршневі дозувальні циліндри, виготовлені з санітарної нержавіючої сталі.
- Точність: Об’ємне дозування підтримується в межах ±0,5–1,0 %.
- Керування суспензією: Для порошків антисептичних засобів бункери-накопичувачі оснащені активним механічним перемішуванням та замкненими контурами рециркуляції, щоб забезпечити рівномірне розподілення активних твердих частинок протягом усього циклу роботи.
Накатка клапанів та герметичність
- Стандартна сумісність: монтажні чаші діаметром 1 дюйм (25,4 мм) для алюмінієвих або оцинкованих жерстяних банок.
- Стабільність процесу: Затискні патрони з загартованої сталі забезпечують рівномірне розширення, підтримуючи постійний діаметр і глибину накатки, щоб уникнути мікропротікання пропеленту під час транспортування та зберігання.
Наповнення пропелентом (газування)
- Підтримувані пропеленти: Рідкий нафтовий газ (LPG), комерційний бутан, ізобутан та диметиловий етер (DME).
- Доставка: Повітрям приводяться підвищувальні газові насоси перекачують пропелент через стовбур клапана (TTV) з постійним об’ємним дозуванням у межах ±1%.

4. Конфігурації обладнання: напівавтоматичне проти повністю автоматичного
Напівавтоматичні інтегровані блоки (3-в-1 / 4-в-1)
Ідеальні для контрактних наповнювачів (CMO/CDMO), пробних запусків, невеликих і середніх партій та виробництв із частими замінами ароматів.
- Налаштування: Компактна конфігурація на одному робочому столі, що об’єднує 1 рідинний наповнювач, 1 кримпер клапанів та 1 головку для пропелентного газу.
- Операція: Оператор вручну розміщує ємність та натискає пневматичну ніжну педаль для виконання кожного циклу.
- Вивід: 12–20 банок на хвилину (700–1200 банок/годину).
- Приводна система: 100% пневматичне логічне керування для мінімізації електричних джерел запалювання в зоні наповнення.
Повністю автоматизовані виробничі лінії
Розроблено для безперервного комерційного упаковування, де пріоритетом є зменшення трудових витрат та досягнення високого загального коефіцієнта ефективності обладнання (OEE).
- Налаштування: Лінійні конвеєрні або роторні індексні зіркоподібні системи з інтегрованими автоматичними розсортовувачами банок, багатоголовковими рідинними дозаторами, автоматичними установниками клапанів, багатоголовковими закочувачами, станціями ін’єкції газу, контрольними вагами та водяними ваннами.
-
Вивід:
- Автоматизовані лінійні системи: 30–60 банок на хвилину.
- Багатоголовкові / роторні системи: 60–120+ банок на хвилину.
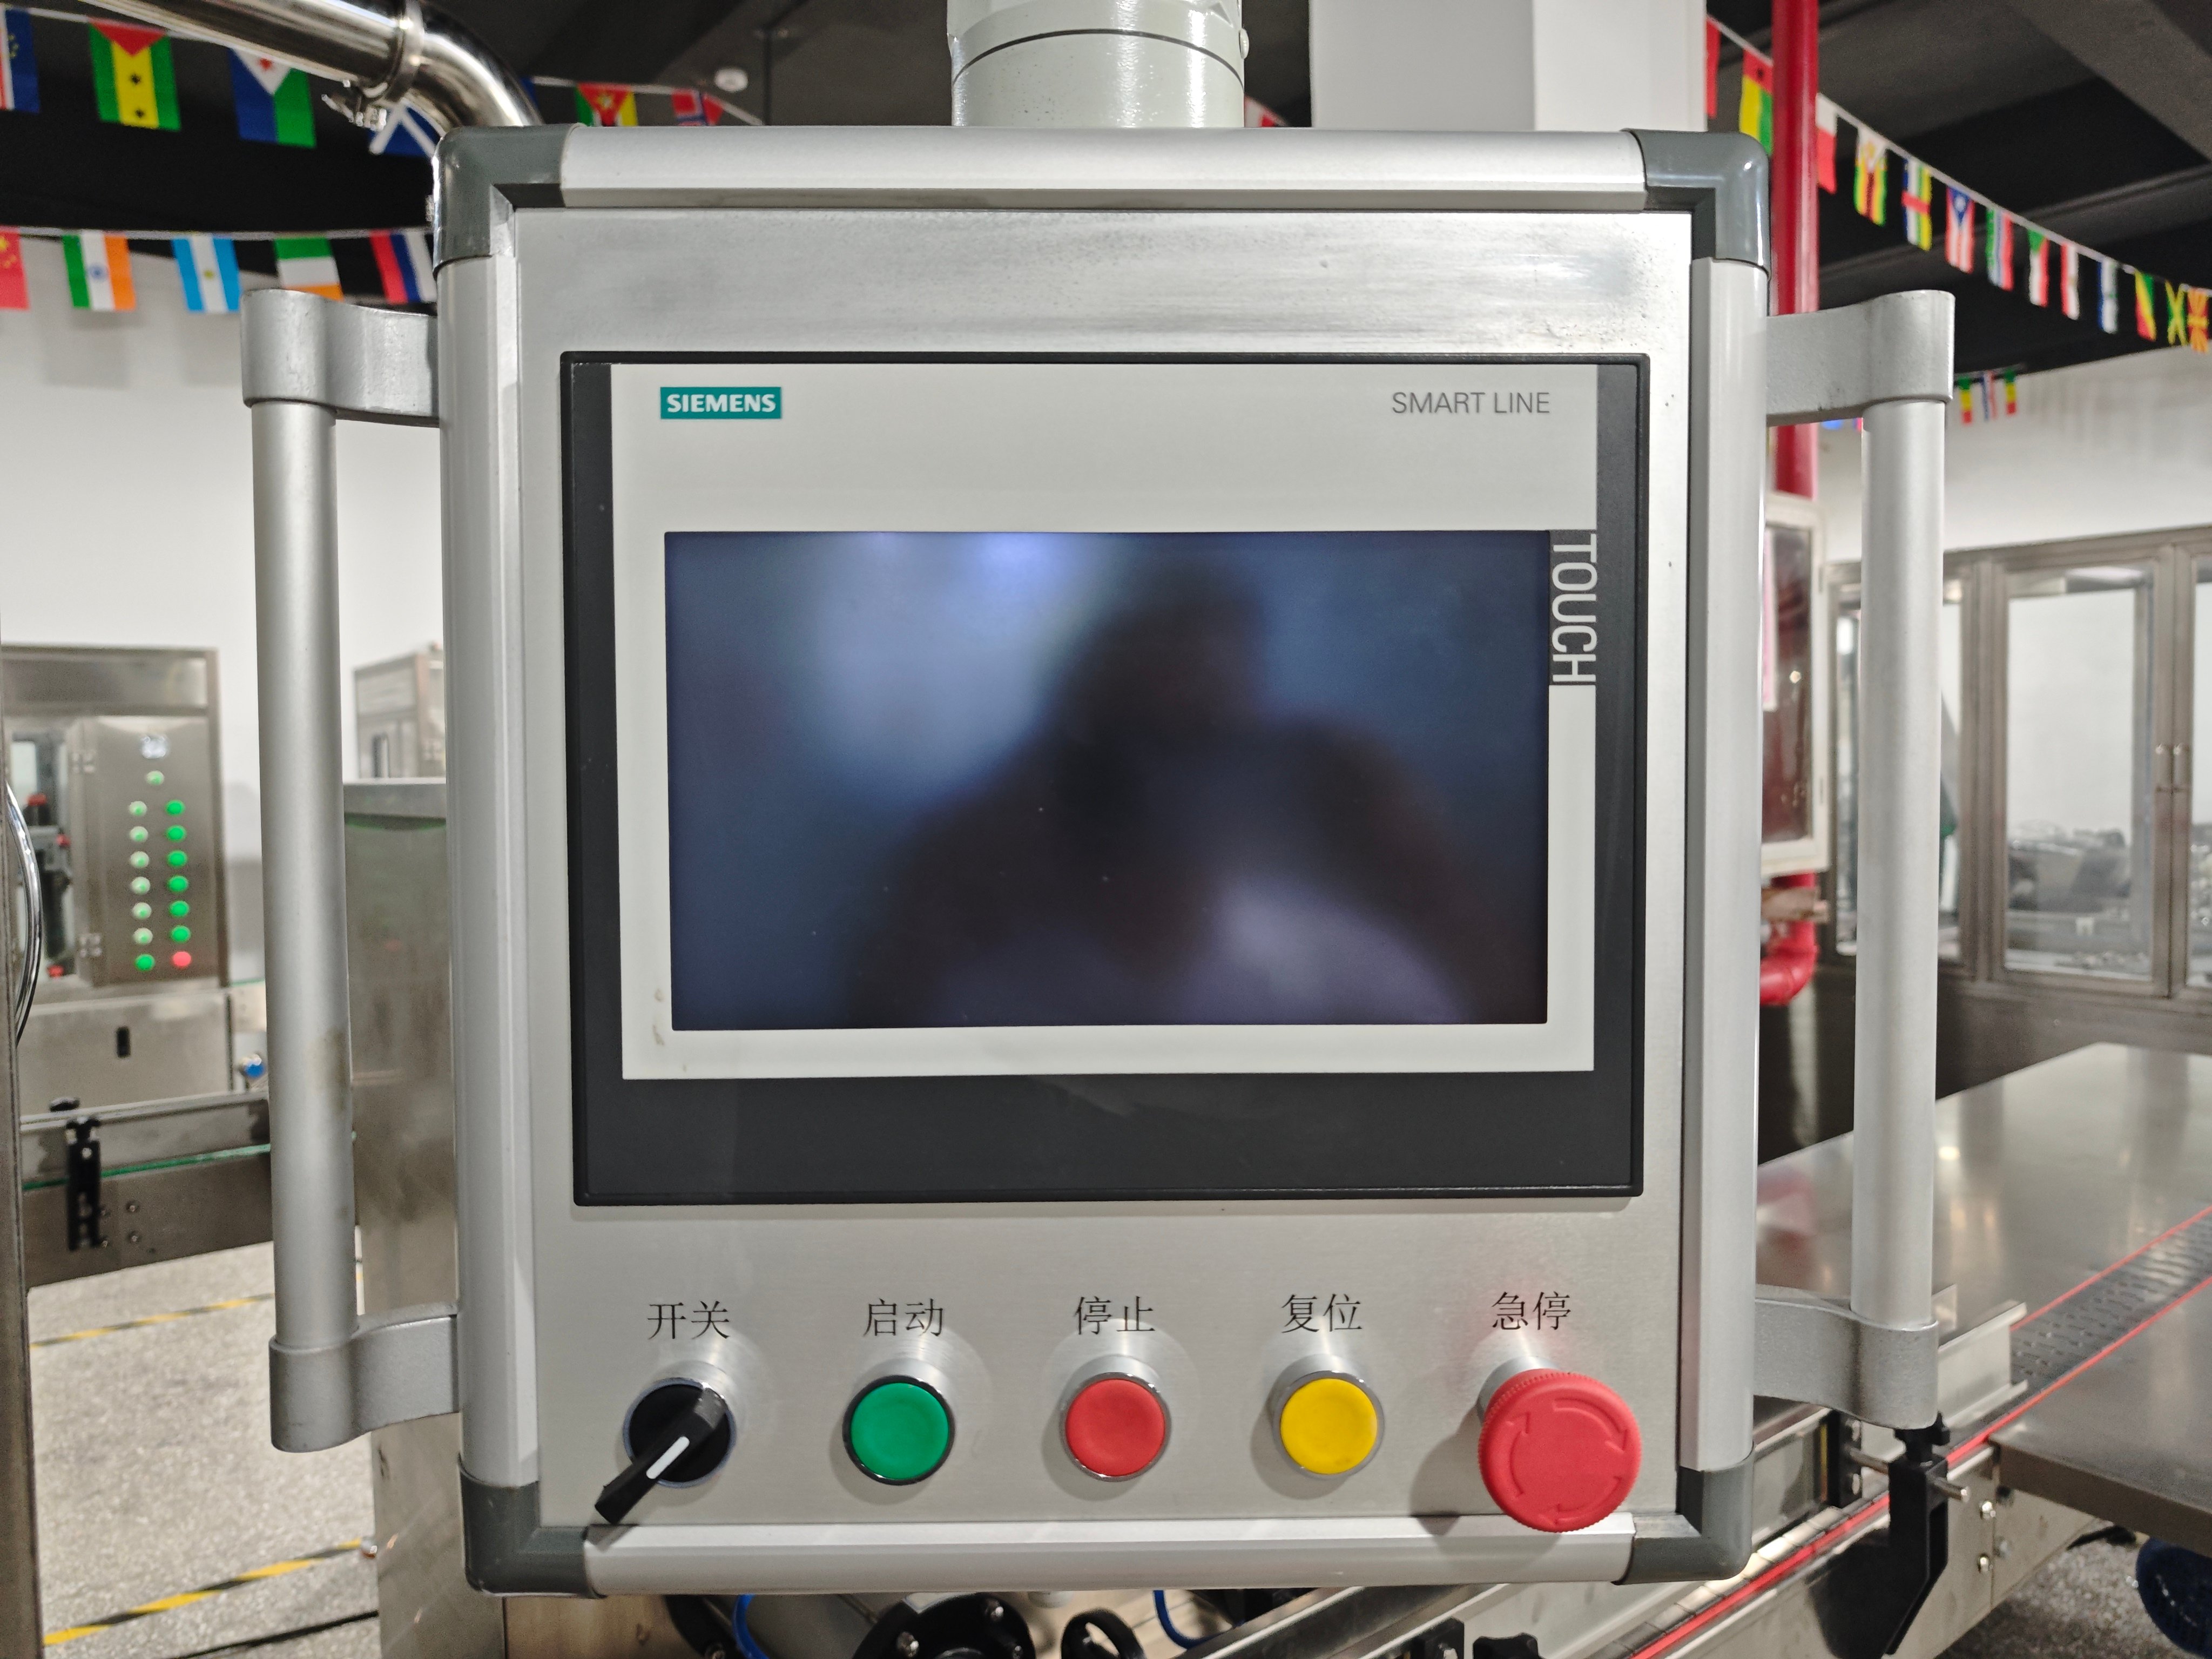
- Система управління: Централізований інтерфейс ПЛК із сенсорним HMI та вибухозахищеними панелями оператора.
5. Інженерна порівняльна матриця
| Фактор | Напівавтоматична система | Повноцінна автоматизована виробнича лінія |
|---|---|---|
| Швидкість виробництва | 800 – 1 200 банок/годину | 2 400 – 7 200+ банок/годину |
| Вимоги до операторів | 1–2 ручних оператори | керівник лінії 1-го рівня + оператори упаковки на наступних етапах |
| Діапазон діаметра банки | ø 35 – 65 мм (регулювання без інструментів) | ø 35 – 76 мм (швидкозмінні зірчасті колеса) |
| Діапазон висоти банки | 70 – 330 мм | 70 – 330 мм |
| Об'ємна точність | До ±1,0 % | До ±0,5 % |
| Потреба у підлоговій площі | Компактна (≈ 2 – 4 м²) | Лінійна площа (≈ 25 – 60 м²) |
| Інтеграція безпеки | Взагалі безпечні пневматичні компоненти | Ізольована газова кабіна, інтегрована витяжка, відповідність зоні ATEX 1/2 |
| Найкраще застосування | Бутикові парфуми, малий обсяг партій, пілотні лабораторії | Великі обсяги виробництва одного артикула, безперервне масове виробництво |
6. Промислова безпека та вибухозахищена архітектура
Оскільки упаковка дезодорантів та спреїв для тіла часто містить спиртові основи й вогненебезпечні пропеленти (LPG/бутан), AILE застосовує багаторівневі стандарти безпеки, що відповідають Директиві ATEX 2014/34/EU та стандарту NFPA 30B:
- Конструкція пневматичної зони: Операції наповнення пропелентом та закатування виконуються за допомогою пневматичного керування, щоб уникнути електричних іскор у зоні вогненебезпечних пар.
- Закриті кабіни наповнення: Автоматичні станції наповнення пропелентом розміщені в спеціалізованих безпечних кабінах, оснащених потужними вентиляторами центробіжного типу без іскроутворення.
- Виявлення горючих газів: Датчики безперервного моніторингу нижнього межового рівня вибухонебезпечності (LEL) розміщені поблизу рівня підлоги для виявлення накопичення пари й безпосередньо зв’язані з візуальними/звуковими сигналами тривоги та аварійними системами вимкнення лінії.
- Хімічна сумісність: Поверхні, що контактує з продуктом, виготовлені з електрополірованої нержавіючої сталі AISI 316L і оснащені хімічно стійкими ущільненнями з ПТФЕ та вітону для стійкості до розчинників-носіїв і ароматичних олій.
7. Обладнання для забезпечення якості на виході з лінії
- Автоматичний контрольний ваговий пристрій у потоці: Перевіряє загальну масу кожного готового балончика й автоматично відбраковує контейнери з недостатньою кількістю концентрату або недостатньою кількістю пропелента.
- Водяний детектор герметичності для аерозольних балончиків: Занурює під тиском балончики у воду з регульованою температурою (до 50 °C / 122 °F) для візуального й надійного виявлення мікротріщин у шві, обтиску або клапані згідно з вимогами DOT-2P / UN щодо перевезень.
- Автоматичний установник спринклерів: Вібраційна чаша подає головки розпилювачів, перевіряє їхню орієнтацію й надійно фіксує їх на клапанних стовбурах без випадкового розпилення.
- Машина для натискання кришок: Подавання та встановлення захисних пластикових кришок або кришок із гвинтовим замком точно на обідки банок з високою швидкістю.
8. Технічні характеристики (довідковий креслярський креслення)
| Параметр | Стандартна специфікація машини |
|---|---|
| Діапазон рідинного наповнення | 10–250 мл / 50–500 мл (може бути адаптовано під потреби замовника) |
| Діапазон дозування пропеленту | 10–250 мл (у рідкому стані) |
| Точність наповнення | Рідина: ≤ ±0,5 %; пропелент: ≤ ±1,0 % |
| Розміри обтиснення | Діаметр: 26,85 ± 0,15 мм; глибина: 5,05 ± 0,15 мм (регулювальна) |
| Робоче підведення повітря | 0,6–0,8 МПа (85–115 psi); чисте, сухе, фільтроване повітря |
| Тиск рідкого газу | постійне підведення тиску 0,4–0,7 МПа |
| Типи контейнерів | Моноблочні алюмінієві банки та жерстяні тришарові банки зі звуженою горловиною |
| Стандартний клапан | стандартна аерозольна клапанна чашка діаметром 1 дюйм (25,4 мм) |
| Матеріальна конструкція | Каркас: SUS304; контакт із продуктом: SUS316L; конвеєр: антистатичний POM |
9. Поширені запитання (FAQ)
Яке обладнання потрібно для виробництва аерозольного дезодоранту?
Стандартна виробнича лінія включає ємність для косметичного змішування, дозатор рідкого концентрату, станцію встановлення клапанів, машину для обтиснення клапанів діаметром 1 дюйм, високотисковий газовий агрегат для наповнення пропелентом (LPG/ізобутан/DME), автоматичний контрольно-зважувальний пристрій, детектор витоків у водяній ванні та преси для установки розпилювачів/кришок.
Чи можна використовувати одну й ту саму аерозольну фасувальну машину для дезодорантів і спреїв для тіла?
Так, за умови, що конфігурації насадок і ущільнень відповідають вашим складам. Хоча прозорий парфумований спрей вільно проходить через стандартні поршні, формула антipersпіранта з хлоргідратом алюмінію вимагає активного рециркуляційного контуру в бункері, щоб запобігти осіданню, а також ущільнень із ПТФЕ/вітону, сумісних з силіконовими оливами-носіями.
Як запобігти перехресному забрудненню парфумів під час зміни продукту?
Машини AILE використовують санітарні швидкоз’єднувальні фітінги (Tri-Clamp). Оператори можуть швидко промивати труби, насоси та форсунки теплою розчинниковою рідиною або водою, а потім продувати стисненим повітрям або сухим азотом для видалення летких парфумних олій перед початком роботи з наступним артикулом.
Які основні причини витоку пропеленту після обжимання й як їх усунути?
Витік навколо монтажної чашки зазвичай свідчить про неправильні розміри обжиму або пошкодження сідла клапана:
- Перевірте розміри обжиму: Перевірте глибину й діаметр обжиму спеціальними калібрами для аерозолів згідно з технічними специфікаціями постачальника клапанів.
- Огляньте обжимний патрон: Переконайтеся, що внутрішні пальці патрона не пошкоджені й не мають металевих заусенців.
- Огляньте отвір балончика: Переконайтеся, що загини балончика рівномірні, без вм’ятин, подряпин або нерівномірного покриття.
Дізнайтеся більше про інженерні рішення AILE для аерозолів
- Напівавтоматичні машини для заповнення аерозолів
- Автоматичні лінії фасування аерозолів
- Санітарні косметичні змішувальні резервуари та апарати зі зсувним зусиллям
- Обладнання для виявлення витоків аерозолів у водяній бані




