
Nopea yhteenveto: Aerosolihajusteiden ja kehokorvahajusteiden pakkauslinjat käsittelevät nestemäisen tuotteen annostelua, tarkkaa venttiilin puristusta ja korkeapaineista propellanttia (LPG, butaani, isobutaani, DME) sisältävän kaasun täyttöä alumiini- tai teräsvalssattuihin purkkiin. Riippuen siitä, onko tuote selkeä alkoholi–tuoksuesiintä liuos vai antiperspiranttipakaste, joka sisältää aktiivisia jauheita (esim. alumiiniklorihydraattia), koneiden konfiguraatiot vaihtelevat monikäyttöisistä puoliautomaattisista 3-in-1-yksiköistä (12–20 kpl/min) pienille kokeiluerille täysautomaattisiin tuotantolinjoihin, jotka on suunniteltu ATEX-rajatun räjähdysvaaran mukaisesti (30–120+ kpl/min).
1. Aerosolihajusteiden ja kehokorvahajusteiden tuotannon yleiskatsaus
Tyypillinen teollinen pakkausjärjestelmä hajusteille ja kehokorvahajusteille toimii koordinoituna sarjana, joka on suunniteltu säilyttämään vakaa täyttötoleranssi, varmistamaan tiukka venttiilin puristus ja suojaamaan tehtaan turvallisuutta:
- Tuotteen valmistus ja sekoitus: Etanolin, hajusteöljyjen tai aktiivisten hajunpoistosuolojen sekoittaminen teräksisiin, ruostumattomiin säiliöihin.
- Säiliöiden syöttö ja puhdistus: Automaattinen monoblokki-alumiini- tai tinasäiliöpurkkien järjestely ja pölynpoisto.
- Tilavuuspohjainen nestemäisen täyteaineen täyttö: Korkeatarkkuinen nestemäisen konsentraatin annostelu.
- Suuntauksen valinta ja asennus: Yleisesti käytettyjen 1 tuuman aerosolisuuntauksen manuaalinen sijoitus tai automaattinen mekaaninen lajittelu ja syöttö.
- Suuntauksen puristus: Mekaaninen laajentumakolkki, joka kiinnittää suuntauksen kuppia purkin kaulukseen muodostaen pysyvän tiivisteen.
- Propellanttikaasun täyttö: Mittattu nestemäisen kaasupolttoaineen (LPG, butaani, DME) ruiskutus venttiilin kautta paineen alaisena.
- Laaduntarkastus: Automaattinen rivi-indeksipainon tarkistus ja korkean lämpötilan vesikylvyn avulla tehtävä tiukkuustesti.
- Toimilaitteen ja yläkannen kokoonpano: Tarkka mekaaninen suuntaaminen ja spray-toimilaitteiden sekä suojakorkkien painaminen paikoilleen.
- Jäljitettävyys ja pakkaus: Laser- tai inkjet-erätunnisteet, automatisoitu laatikkojen pakkaus ja kutistepakkaukset.

2. Tekninen vertailu: hajusteellinen kehokäsittelyspray vs. antiperspirantti-suspensio
Tuotteen fysikaalinen kemia määrittää tarkasti, millainen konfiguraatio pakkauslinjalla vaaditaan:
| Käyttöparametri | Standardi hajusteellinen kehokäsittelyspray | Antiperspirantti-deodorantti (suspensoitutyyppi) |
|---|---|---|
| Tyypilliset ainekset | Etanoli, deionisoitu vesi, tuoksuöljyt, liuottajat | Syklopentasiloksaani, alumiiniklorihydraatti (ACH), tuoksu, tärkkelys |
| Viskositeetti ja virtauskäyttäytyminen | Alhainen viskositeetti (< 10 cP), vapaasti virtaava | 50–500 cP, ei-newtonilainen, altis jauheen sedimentoitumiselle |
| Sekoittaminen ja sekoitus | Tavallinen alanopeudella toimiva lapasekoitin | Korkean leikkausvoiman sekoitus jatkuvalla uudelleenkierrolla täytön aikana |
| Täyttösuuttimen suunnittelu | Standardi nestesuutin, jossa on positiivinen sulku | Tippumisen estävä pyörivä pistoni kovennetuilla venttiilipinnoilla ja tukkeutumisen estävillä rei'illä |
| Suljet ja pakkausjännitteet | Viton / NBR | PTFE / FFKM (suunniteltu käytettäväksi kantajasilikonien ja kuluttavien jauheiden kanssa) |
| Vaihto ja puhdistus | Standardi liuotinpeseyskierros | Nopeasti purkautuva CIP-suunnittelu jauheiden kovettumisen estämiseksi jakajissa |
3. Nestetäytön ja kokoonpanon tekniikka
Tarkka nestetäyttö
- Annostelumechanismi: Pneumaattiset tai servomoottorilla varustetut pistonsylinterit, jotka on valmistettu hygienisestä ruostumattomasta teräksestä.
- Tarkkuus: Tilavuusperusteinen annostelu pysyy ±0,5–1,0 %:n tarkkuudella.
- Suspensiohallinta: Antiperspiranttien jauheille säilytysastiat varustetaan aktiivisella mekaanisella sekoittimella ja suljetuilla kierrätyspiireillä, jotta vaikuttavat kiinteät aineet pysyvät tasaisesti hajautettuina koko tuotantokerran ajan.
Venttiilin puristus ja tiukkuus
- Standardiyhteensopivuus: 1 tuuman (25,4 mm) asennusmaljat alumiini- tai tinasäiliöihin.
- Prosessin stabiilius: Kovettunut teräs puristuskiinnikkeet varmistavat yhtenäisen laajenemisen ja pitävät puristushalkaisijan ja -syvyyden vakiona, mikä estää propellanttien mikrovuodot kuljetuksen ja varastoinnin aikana.
Propellanttien täyttö (kaasutus)
- Tuettuja propellantteja: Nesteytetty maakaasu (LPG), kaupallinen butaani, isobutaani ja dimetyylieetteri (DME).
- Toimitus: Ilmalla käytettävät lisäpumput siirtävät propellanttia venttiilin varren (TTV) kautta, jolloin tilavuusmäärän tarkkuus pysyy ±1 %:n sisällä.

4. Laitteiden konfiguraatiot: puoliautomaattinen vs. täysautomaattinen
Puoliautomaattiset integroidut yksiköt (3-in-1 / 4-in-1)
Sopii erinomaisesti sopimusvalmistajille (CMO/CDMO), kokeilu- ja pieniin–keskisuuriin eriin sekä tiloihin, joissa tuoksuja vaihdetaan usein.
- Asetukset: Yhden pöydän kompakti konfiguraatio, joka yhdistää 1 nestemäisen täyttölaitteen, 1 venttiilin puristimen ja 1 propellanttikaasupään.
- Toiminta: Operaattori asettaa säiliön manuaalisesti paikalleen ja painaa pneumatisella jalapäätelaitteella jokaista sykliä varten.
- Output: 12–20 purkkia minuutissa (700–1 200 purkkia tunnissa).
- Animaatijärjestelmä: 100 % pneumatiset logiikkasäätimet vähentääkseen sähköisiä sytytyslähteitä täyttöalueella.
Täysin automatisoidut tuotantolinjat
Suunniteltu jatkuvaa kaupallista pakkauksetta varten, jossa työvoiman vähentäminen ja korkea kokonaistehokkuus (OEE) ovat ratkaisevan tärkeitä.
- Asetukset: Lineaarinen kuljetin- tai pyörivä indeksointitähtihammasrattaasysteemi, johon on integroitu automaattiset purkunjärjestelylaitteet, monipääsisältötäytöt, automaattiset venttiiliasennuslaitteet, monipääskuristimet, kaasutusasemat, tarkistuspunnitukset ja vesikylpyt.
-
Output:
- Lineaariset automatisoidut linjat: 30–60 purkkia minuutissa.
- Monipää- / pyörivät järjestelmät: 60–120+ purkkia minuutissa.
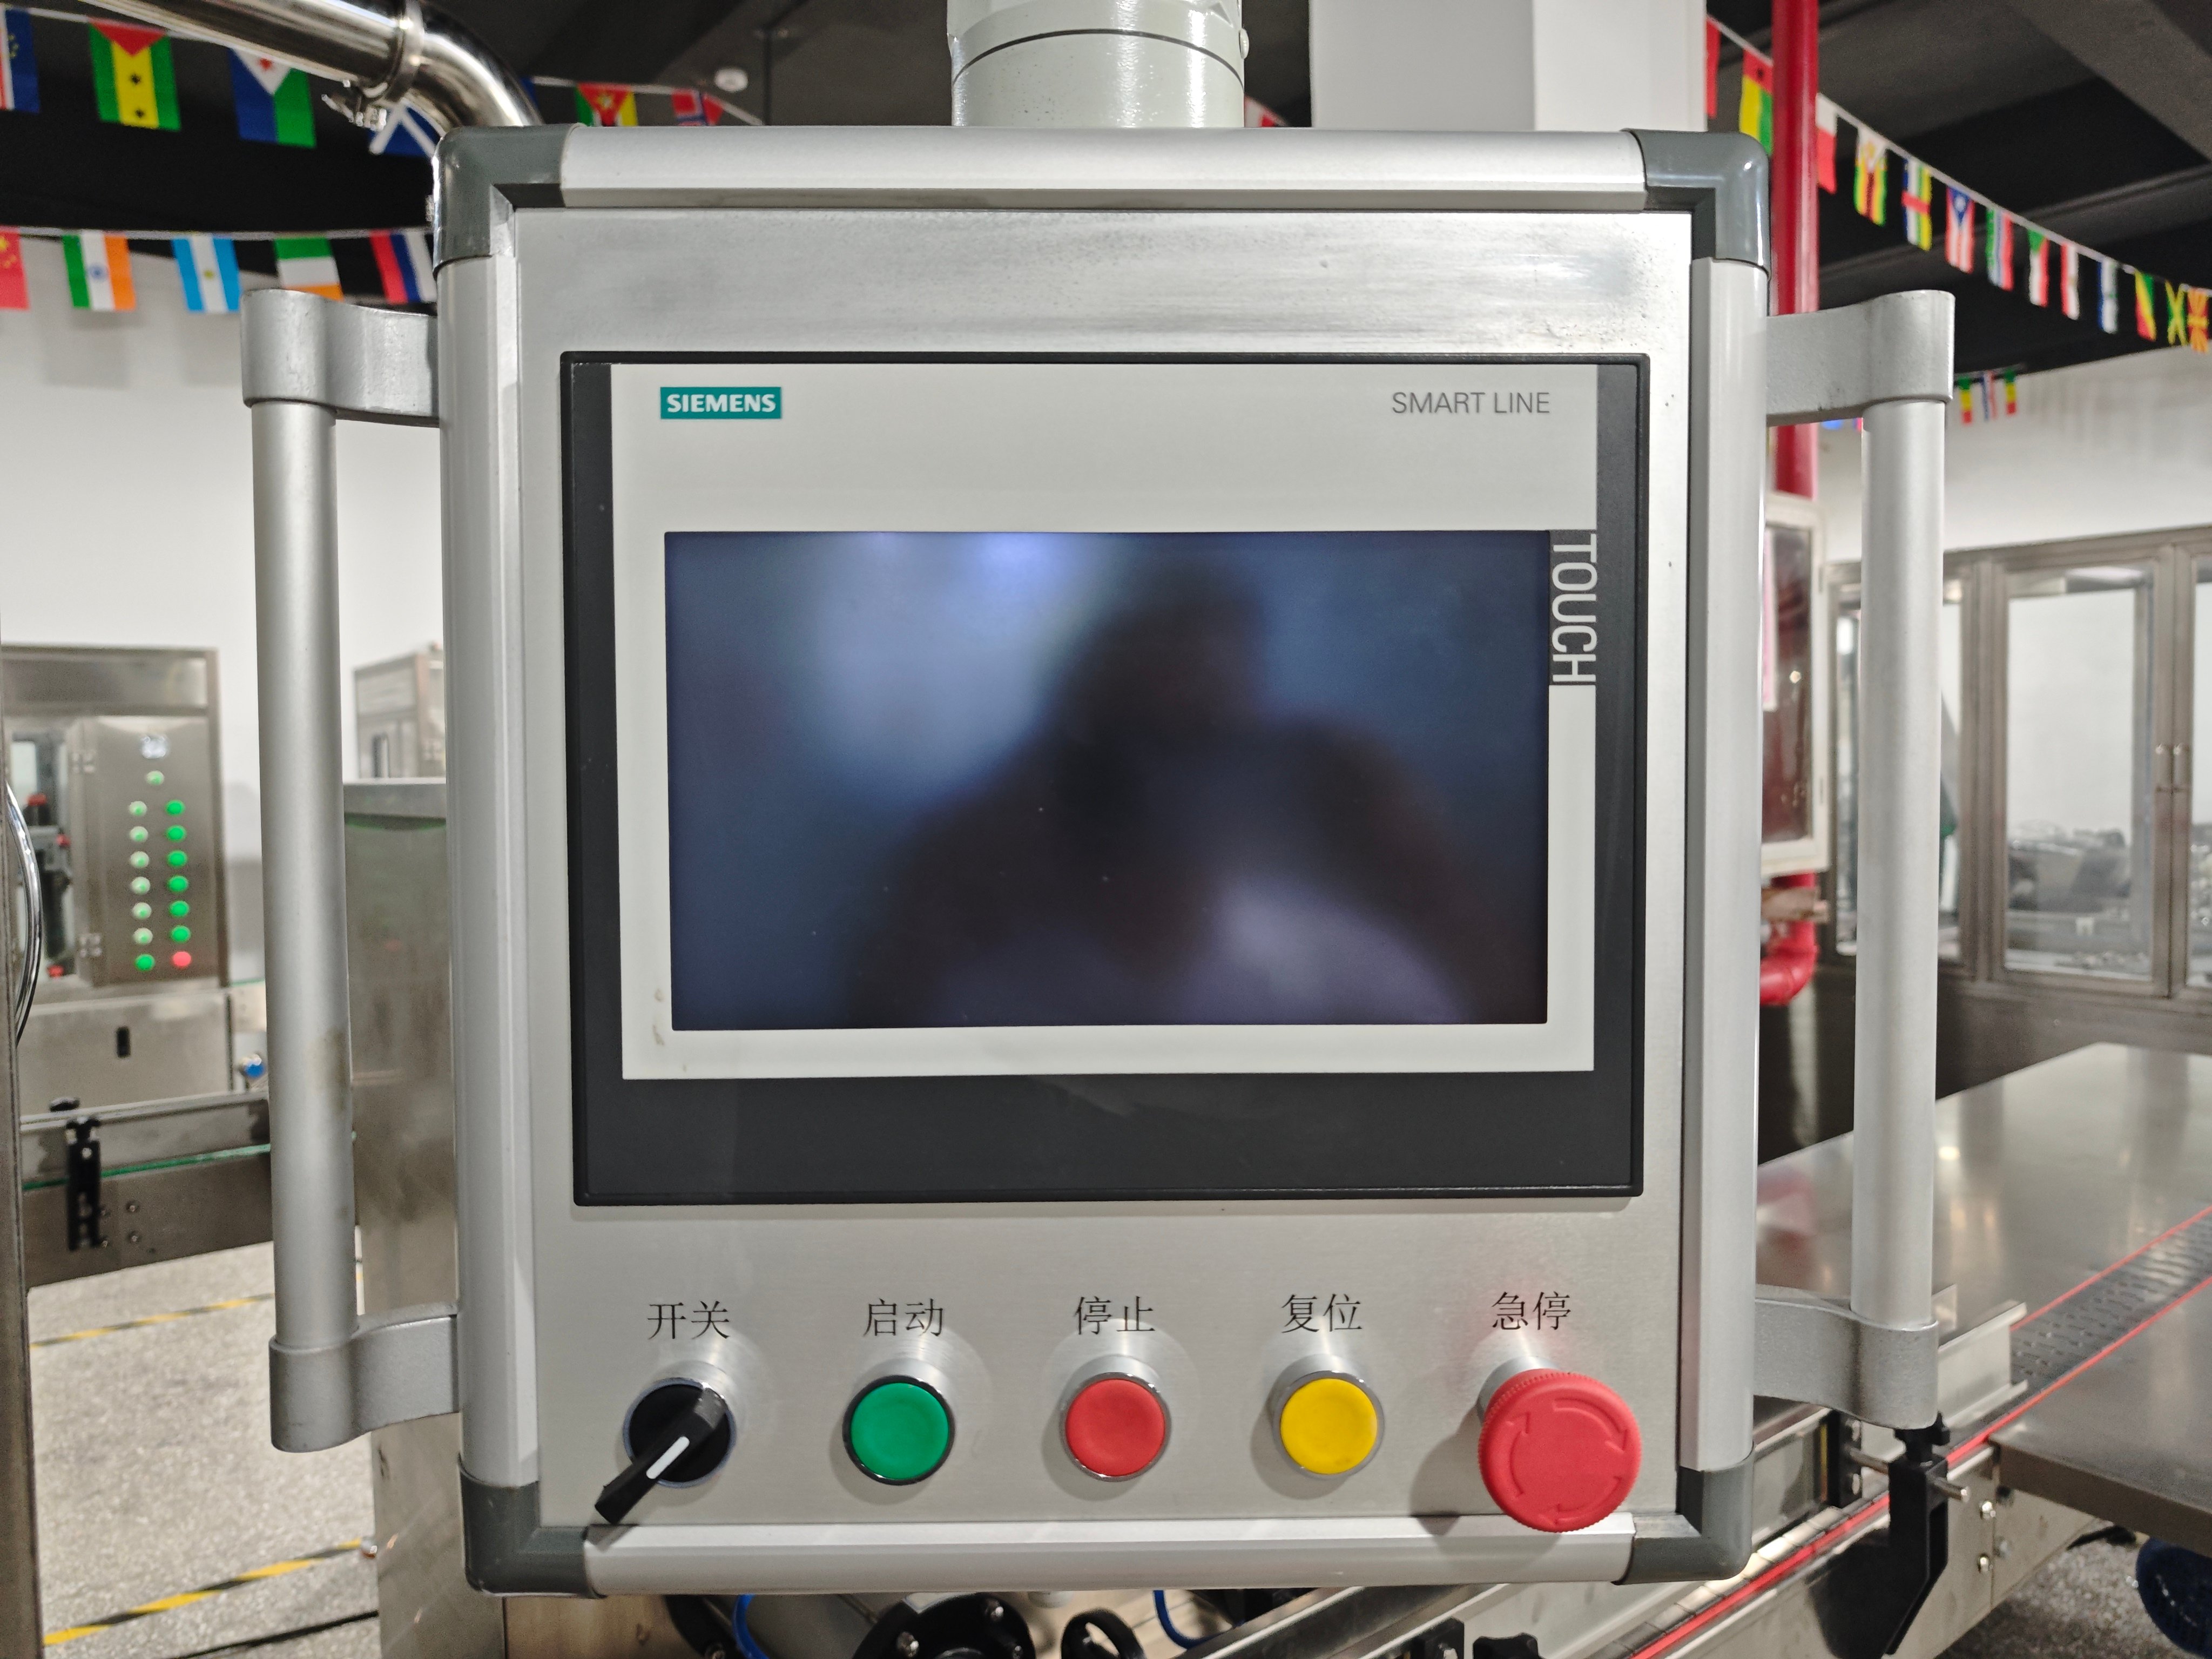
- Ohjausjärjestelmä: Keskitetty PLC-käyttöliittymä kosketusnäytöllisellä HMI:llä ja räjähdysvaarallisille alueille tarkoitetuilla käyttäjäpaneelilla.
5. Tekninen vertailumatriisi
| Tekijä | Puoliautomaattinen järjestelmä | Täysin automatisoitu tuotantolinja |
|---|---|---|
| Tuotantonopeus | 800 – 1 200 purkkia/tunti | 2 400 – 7 200+ purkkia/tunti |
| Käyttäjän vaatimukset | 1–2 manuaalista käyttäjää | 1 linjan valvoja + alapuoliset pakkaajat |
| Purkin halkaisijan alue | ø 35–65 mm (työkaluton säätö) | ø 35–76 mm (nopean vaihdon tähtipyörät) |
| Kanisterin korkeusalue | 70–330 mm | 70–330 mm |
| Tilavuudellinen tarkkuus | Enintään ±1,0 % | Enintään ±0,5 % |
| Vaadittava lattiatila | Tiukka (noin 2–4 m²) | Lineaarinen alue (noin 25–60 m²) |
| Turvallisuusintegrointi | Sisäisesti turvalliset pneumatiikkakomponentit | Eristetty kaasukabina, integroitu poistojärjestelmä, ATEX-alue 1/2 -vaatimustenmukaisuus |
| Paras käyttösovellus | Boutique-hajuvesit, pienet tuotantoerät, pilottilaboratoriot | Suuritehoinen yksittäinen tuotemalli, jatkuva massatuotanto |
6. Teollinen turvallisuus ja räjähdysvaaraton arkkitehtuuri
Koska hajusteiden ja kehon spray-pakkaukset sisältävät usein alkoholipohjaisia aineita ja syttyviä paineaineita (LPG/butaani), AILE:n turvallisuusvaatimukset perustuvat monitasoiseen turvallisuusstandardiin, joka on yhdenmukainen ATEX-direktiivin 2014/34/EU ja NFPA 30B:n kanssa:
- Pneumaattinen alueen suunnittelu: Paineaineen täyttö ja tukkimisoperaatiot käyttävät pneumaattisia ohjauksia sähkökiskojen eliminoimiseksi syttyvien höyryjen läheisyydessä.
- Suljetut täyttökabinat: Automaattiset paineaineen täyttöasemat sijaitsevat erityisissä turvakabinoissa, joissa on suuritehoinen, ei-sytyttävä keskipakoinen ilmanvaihtopuhallin.
- Syttymiskykyisen kaasun tunnistus: Jatkuvat LEL- (alempi räjähtämisraja) -seurantasensorit sijoitetaan lattiatasolle höyrykertymän tunnistamiseksi ja ne kytketään suoraan näkyviin ja kuultaviin hälytyksiin sekä hätäpoistojärjestelmiin.
- Kemiallinen yhteensopivuus: Tuotteeseen koskettavat pinnat on valmistettu elektropoloidusta AISI 316L-ruostumattomasta teräksestä ja niissä on kemikaaleille kestävät PTFE- ja Viton-tiivisteet, jotka kestävät kantoliuoksia ja tuoksuöljyjä.
7. Alapuolinen laadunvarmistuslaitteisto
- Automaattinen linjalla toimiva punnituslaite: Tarkistaa jokaisen valmiin purkkipurkkaan bruttopainon ja hylkää automaattisesti säiliöt, joihin on täytetty liian vähän konsentraattia tai liian vähän paineistetta.
- Aerosolivesikkojen vuototarkistuslaite: Paineistettuja purkkeja upotetaan lämpötilan säädetyyn veteen (enintään 50 °C / 122 °F), jolloin saadaan havaittuja ja luotettavia tietoja saumojen, puristusten tai venttiilien mikrovuodoista DOT-2P- ja YK:n kuljetusvaatimusten mukaisesti.
- Automaattinen suihkupäätteen asennuslaite: Värähtelykulma-ruokkija suuntaa suihkupäätteet, varmistaa niiden orientaation ja painaa ne turvallisesti venttiilin varsiin ilman tahattomia suihkutuksia.
- Kannen puristuskone: Syöttää ja asettaa suojakalvoja, kuten muovisia yläkappeja tai kiertokiristyskappeja, tarkasti purkkien reunoille korkealla nopeudella.
8. Tekniset tiedot (viittauspiirustus)
| Parametri | Standardikoneen tekniset tiedot |
|---|---|
| Nestemäisen tuotteen täyttöalue | 10–250 ml / 50–500 ml (mukautettavissa) |
| Paineaineen mittaustarkkuusalue | 10–250 ml (nestemäisessä tilassa) |
| Täyttötarkkuus | Neste: ≤ ±0,5 %; Paineaine: ≤ ±1,0 % |
| Puristusmitat | Halkaisija: 26,85 ± 0,15 mm; syvyys: 5,05 ± 0,15 mm (säädettävä) |
| Toimintailman syöttö | 0,6–0,8 MPa (85–115 psi); puhtaata, kuivattua ja suodatettua ilmaa |
| Nestekaasun paine | 0,4–0,7 MPa vakiojännite |
| Konttityypit | Yksikappaleinen alumiini-, tina- tai kolmiosainen kauluksettin purkki |
| Venttiilin standardi | 1 tuuman (25,4 mm) standardinen aerosoliventtiilin kuppi |
| Materiaalin rakenteet | Runko: SUS304; tuotteen kosketuspinnat: SUS316L; kuljetin: staattista sähköä johtamaton POM |
9. Usein kysytyt kysymykset (UKK)
Mitä laitteita tarvitaan aerosolihikoiluaineen valmistukseen?
Standarditu tuotantojärjestelmä sisältää kosmeettisen sekoitusastian, nestemäisen konsentraatin täyttölaitteen, venttiilin asennusaseman, 1 tuuman venttiilin puristuslaitteen, korkeapaineisen propaani-/isobutaani-/DME-kaasuttimen, automaattisen tarkistuspunnituskoneen, vesihaudan vuototarkistimen sekä aktuaattorin/kannen painolaitteet.
Voivatko deodorantti- ja kehossa käytettävät suihkeet käyttää samaa aerosolitäyttökonetta?
Kyllä, mikäli suihkepää ja tiivistyskonfiguraatiot vastaavat teidän formulointianne. Vaikka selkeä tuoksuainesuihke virtaa vapaasti standardipistoolien läpi, antiperspiranttiformulaatio, joka sisältää alumiiniklorihydraattia, vaatii aktiivisen kierrätyspiirin varastoon saostumisen estämiseksi sekä PTFE-/Viton-tiivistykset, jotka ovat yhteensopivia kantavana toimivien silikoniöljyjen kanssa.
Miten tuoksujen risteyskontaminaation estetään tuotteen vaihtoajassa?
AILE-mekaniikka käyttää hygienisiä nopeita irrotettavia liitoksia (Tri-Clamp). Käyttäjät voivat puhdistaa putket, pumput ja suuttimet nopeasti lämpimällä liuottimella/vedellä ja sen jälkeen tyhjentää ne pakotetulla ilmalla tai kuivalla typellä haihtuvien tuoksuöljyjen poistamiseksi ennen seuraavan tuotekoodin (SKU) käsittelyä.
Mitkä ovat tärkeimmät syyt paineistusaineen vuodolle puristuksen jälkeen, ja miten niitä korjataan?
Vuoto kiinnityskupin ympärillä viittaa yleensä virheellisiin puristusmittoihin tai venttiilin istukan vaurioitumiseen:
- Tarkista puristusmitat: Tarkista puristussyvyys ja -halkaisija erityisillä aerosolipihditteillä venttiilintarjoajan määrittämien vaatimusten mukaisesti.
- Tarkista puristuskolkki: Varmista, että kolkin sisäiset sormet eivät ole vaurioituneet ja että niissä ei ole metallisia teräviä reunoja.
- Tarkastele puristuspullossa olevaa avautumaa: Varmista, että pullossa olevat kierrokset ovat tasaisia ilman denttejä, naarmuja tai epätasaisesti pinnoitettuja alueita.
Tutustu AILE Aerosol Engineering Solutions -ratkaisuihin
- Puoliautomaattiset aerosolintäyttölaitteet
- Automaattiset aerosolitäyttölinjat
- Kosmeettisten tuotteiden sekoitustankit ja leikkausastiat
- Aerosolipullojen vuototestaus laitteistolla vesihaudassa




