
Rövid összefoglaló: Az aeroszol dezodoránsok és testvizek csomagoló soraiban folyadék adagolása, pontos szelepszorítás és nagynyomású hajtógáz töltés (LPG, bután, izobután, DME) történik alumínium- vagy cinkbevonatos acél dobozokba. A gépek konfigurációja attól függően változik, hogy a formuláció egy tiszta alkohol-illatanyag-oldat vagy egy aktív porokat (pl. alumínium-klorhidrát) tartalmazó antiperspiráns szuszpenzió. A konfigurációk tartanak a sokoldalú félig automatikus 3-in-1 egységektől (12–20 CPM), amelyek kis sorozatokhoz alkalmasak, egészen a robbanásbiztos ATEX-követelményeknek megfelelő, nagysebességű automatikus gyártósorokig (30–120+ CPM).
1. Aeroszol dezodoránsok és testvizek gyártásának áttekintése
Egy tipikus ipari csomagolóberendezés a dezodoránsok és testvizek esetében egy összehangolt folyamaton alapul, amely a töltési tűréshatárok stabilitását, a hermetikus szelepszorítást és a gyártóüzem biztonságát biztosítja:
- Termék-előkészítés és keverés: Etanol, illatosító olajok vagy aktív szagelnyelő sók keverése higiénikus rozsdamentes acél tartályokban.
- Tartályok betáplálása és tisztítása: Monoblok alumínium vagy cinkbevonatos dobozok automatikus rendezése és pormentesítése.
- Térfogati folyadék töltés: A folyadék koncentrátum nagy pontosságú adagolása.
- Szelep rendezés és behelyezés: Szabványos 1 hüvelykes aeroszol szelepek kézi elhelyezése vagy automatikus mechanikus rendezése és betáplálása.
- Szelep összenyomása: Mechanikus kibővítő fogó rögzíti a szelepkupakot a doboz nyakához, hogy állandó tömítést alakítson ki.
- Hajtógáz feltöltés: A folyékony gázhajtógázok (LPG, bután, DME) mérőadagolása a szelep alatt nyomás hatására.
- Minőségellenőrzés: Automatizált soros tömegellenőrzés és magas hőmérsékletű vízfürdős szivárgásvizsgálat.
- Működtető elem és felülzáró kupak összeszerelése: Pontos mechanikai tájékoztatás és a spray működtető elemek valamint a védő porvédő kupakok nyomása.
- Nyomon követhetőség és csomagolás: Lézeres/inkjet-es tételkódolás, automatizált kartoncsomagolás és zsugorfóliázás.

2. Műszaki összehasonlítás: illatos test-spray vs. antiperspiráns szuszpenzió
A termék fizikai-kémiai tulajdonságai határozzák meg pontosan a csomagolóüzemben szükséges gépbeállítást:
| Alkalmazási paraméter | Szokásos illatos test-spray | Antiperspiráns dezodoráns (szuszpenziós típus) |
|---|---|---|
| Tipikus összetevők | Etanol, desztillált víz, illóolajok, oldószerként használt anyagok | Ciklopentasziloxán, alumínium-klorohidrát (ACH), illatanyag, keményítő |
| Viszkozitás és áramlási viselkedés | Alacsony viszkozitás (< 10 cP), szabadon folyó | 50–500 cP, nem newtoni, hajlamos a porüledék képződésére |
| Keverés és keverés intenzitása | Szokásos alacsony sebességű lapátkeverő | Nagy nyíróerővel történő keverés folyamatos újrakeringtetéssel a töltés során |
| A töltőfúvóka tervezése | Szabványos pozitív zárású folyadékfúvóka | Cseppelésmentes forgó dugattyús rendszer keményített szelepszékekkel és eldugulás-ellenes nyílásokkal |
| Zárasztók & Körömek | Viton / NBR | PTFE / FFKM (speciálisan szilikon hordozókhoz és durva porokhoz tervezve) |
| Átváltás és tisztítás | Szabványos oldószeres öblítő ciklus | Gyors szétszerelhető CIP-konstrukció a por kifagyásának megelőzésére a kollektorokban |
3. Alapvető töltési és összeszerelési mérnöki feladatok
Pontos folyadéktöltés
- Adagolási mechanizmus: Pneumatikus vagy szervóvezérelt dugattyús adagolóhengerek, melyeket higiénikus rozsdamentes acélból készítettek.
- Pontosság: Térfogati adagolás ±0,5–1,0 % pontossággal biztosított.
- Felfüggesztés-kezelés: Antiperspiráns porok esetén a tartályok mechanikus keverőberendezéssel és zárt újrakeringtetési hurkokkal vannak felszerelve, hogy az aktív szilárd anyagok egyenletesen eloszljanak az egész folyamat során.
Szelep behajtása és hermetikus zárás
- Szabványos kompatibilitás: 1 hüvelykes (25,4 mm-es) rögzítőpoharak alumínium- vagy cinkbevonatos acélkonzervdobozokra.
- Folyamatstabilitás: Megkeményített acél behajtógyűrűk biztosítják az egyenletes kibővülést, így állandó behajtási átmérőt és mélységet érnek el, amivel kizárják a hajtógáz mikroleakage-jét szállítás és tárolás közben.
Hajtógáz töltése (gázosítás)
- Támogatott hajtóanyagok: Folyékony földgáz (LPG), kereskedelmi bután, izobután és dimetil-éter (DME).
- Szállítás: A levegővel működtetett erősítő gázpumpák a hajtóanyagot a szelepszárral (TTV) juttatják át, a térfogati töltési pontosság ±1 %-on belül marad.

4. Felszerelési konfigurációk: félig automatikus vs. teljesen automatikus
Félig automatikus integrált egységek (3-in-1 / 4-in-1)
Ideális szerződéses töltőknek (CMO/CDMO), próbaüzemeknek, kis- és közepes tételű gyártásoknak, valamint olyan létesítményeknek, ahol gyakori illatcsere történik.
- Beállítás: Egyasztalos, kompakt konfiguráció, amely egy folyadéktöltőt, egy szelepszorítót és egy hajtóanyag-gázfőt egyesít.
- Művelet: Egy munkavállaló kézzel helyezi el a tárolóedényt, majd egy nehezített lábpedál lenyomásával indítja el minden ciklust.
- Kimenet: 12–20 doboz per perc (700–1 200 doboz/óra).
- Hajtásrendszer: 100 %-os pneumatikus logikai vezérlés az elektromos gyújtóforrások minimalizálására a töltőzónában.
Teljesen automatizált gyártósorok
Folyamatos kereskedelmi csomagolásra tervezve, ahol a munkaerő-csökkentés és a magas teljes felszerelés-hatékonyság (OEE) elsődleges szempont.
- Beállítás: Lineáris szállítószalag vagy forgó indexelő csillagkerék-rendszerek, amelyekbe beépítették az automatikus dobozrendezőket, többfejes folyadék-töltőket, automatizált szelephelyezőket, többfejes záróberendezéseket, gázinjektáló állomásokat, súlyellenőrzőket és vízfürdőket.
-
Kimenet:
- Lineáris automatizált vonalak: 30–60 doboz per perc.
- Többfejes / forgó rendszerek: 60–120+ doboz per perc.
- Vezérlő rendszer: Központosított PLC-felület érintőképernyős HMI-vel és robbanásbiztos kezelőpanellel.
5. Mérnöki összehasonlító mátrix
| Tényező | Fél-automatikus rendszer | Teljesen automatikus termelési sor |
|---|---|---|
| Termelési sebesség | 800 – 1 200 doboz/óra | 2 400 – 7 200+ doboz/óra |
| Kezelői igények | 1–2 manuális kezelő | 1 vonalvezető + a folyamat utáni csomagolók |
| Doboz átmérőtartománya | ø 35 – 65 mm (szerszám nélküli beállítás) | ø 35 – 76 mm (gyorscserélhető csillagkerék) |
| Dobozmagasság-tartomány | 70 – 330 mm | 70 – 330 mm |
| Térfogatos pontosság | Legfeljebb ±1,0% | Legfeljebb ±0,5% |
| Szükséges padlóterület | Kompakt (kb. 2 – 4 m²) | Lineáris elrendezésű terület (kb. 25 – 60 m²) |
| Biztonsági integráció | Belül biztonságos neumás alkatrészek | Elkülönített gázkabin, integrált kipufogó, ATEX 1./2. zóna megfelelőség |
| Legjobb felhasználás | Kisüzemi illatok, kis tételben gyártott termékek, pilóta laborok | Nagy mennyiségű egyetlen termékváltozat, folyamatos tömeggyártás |
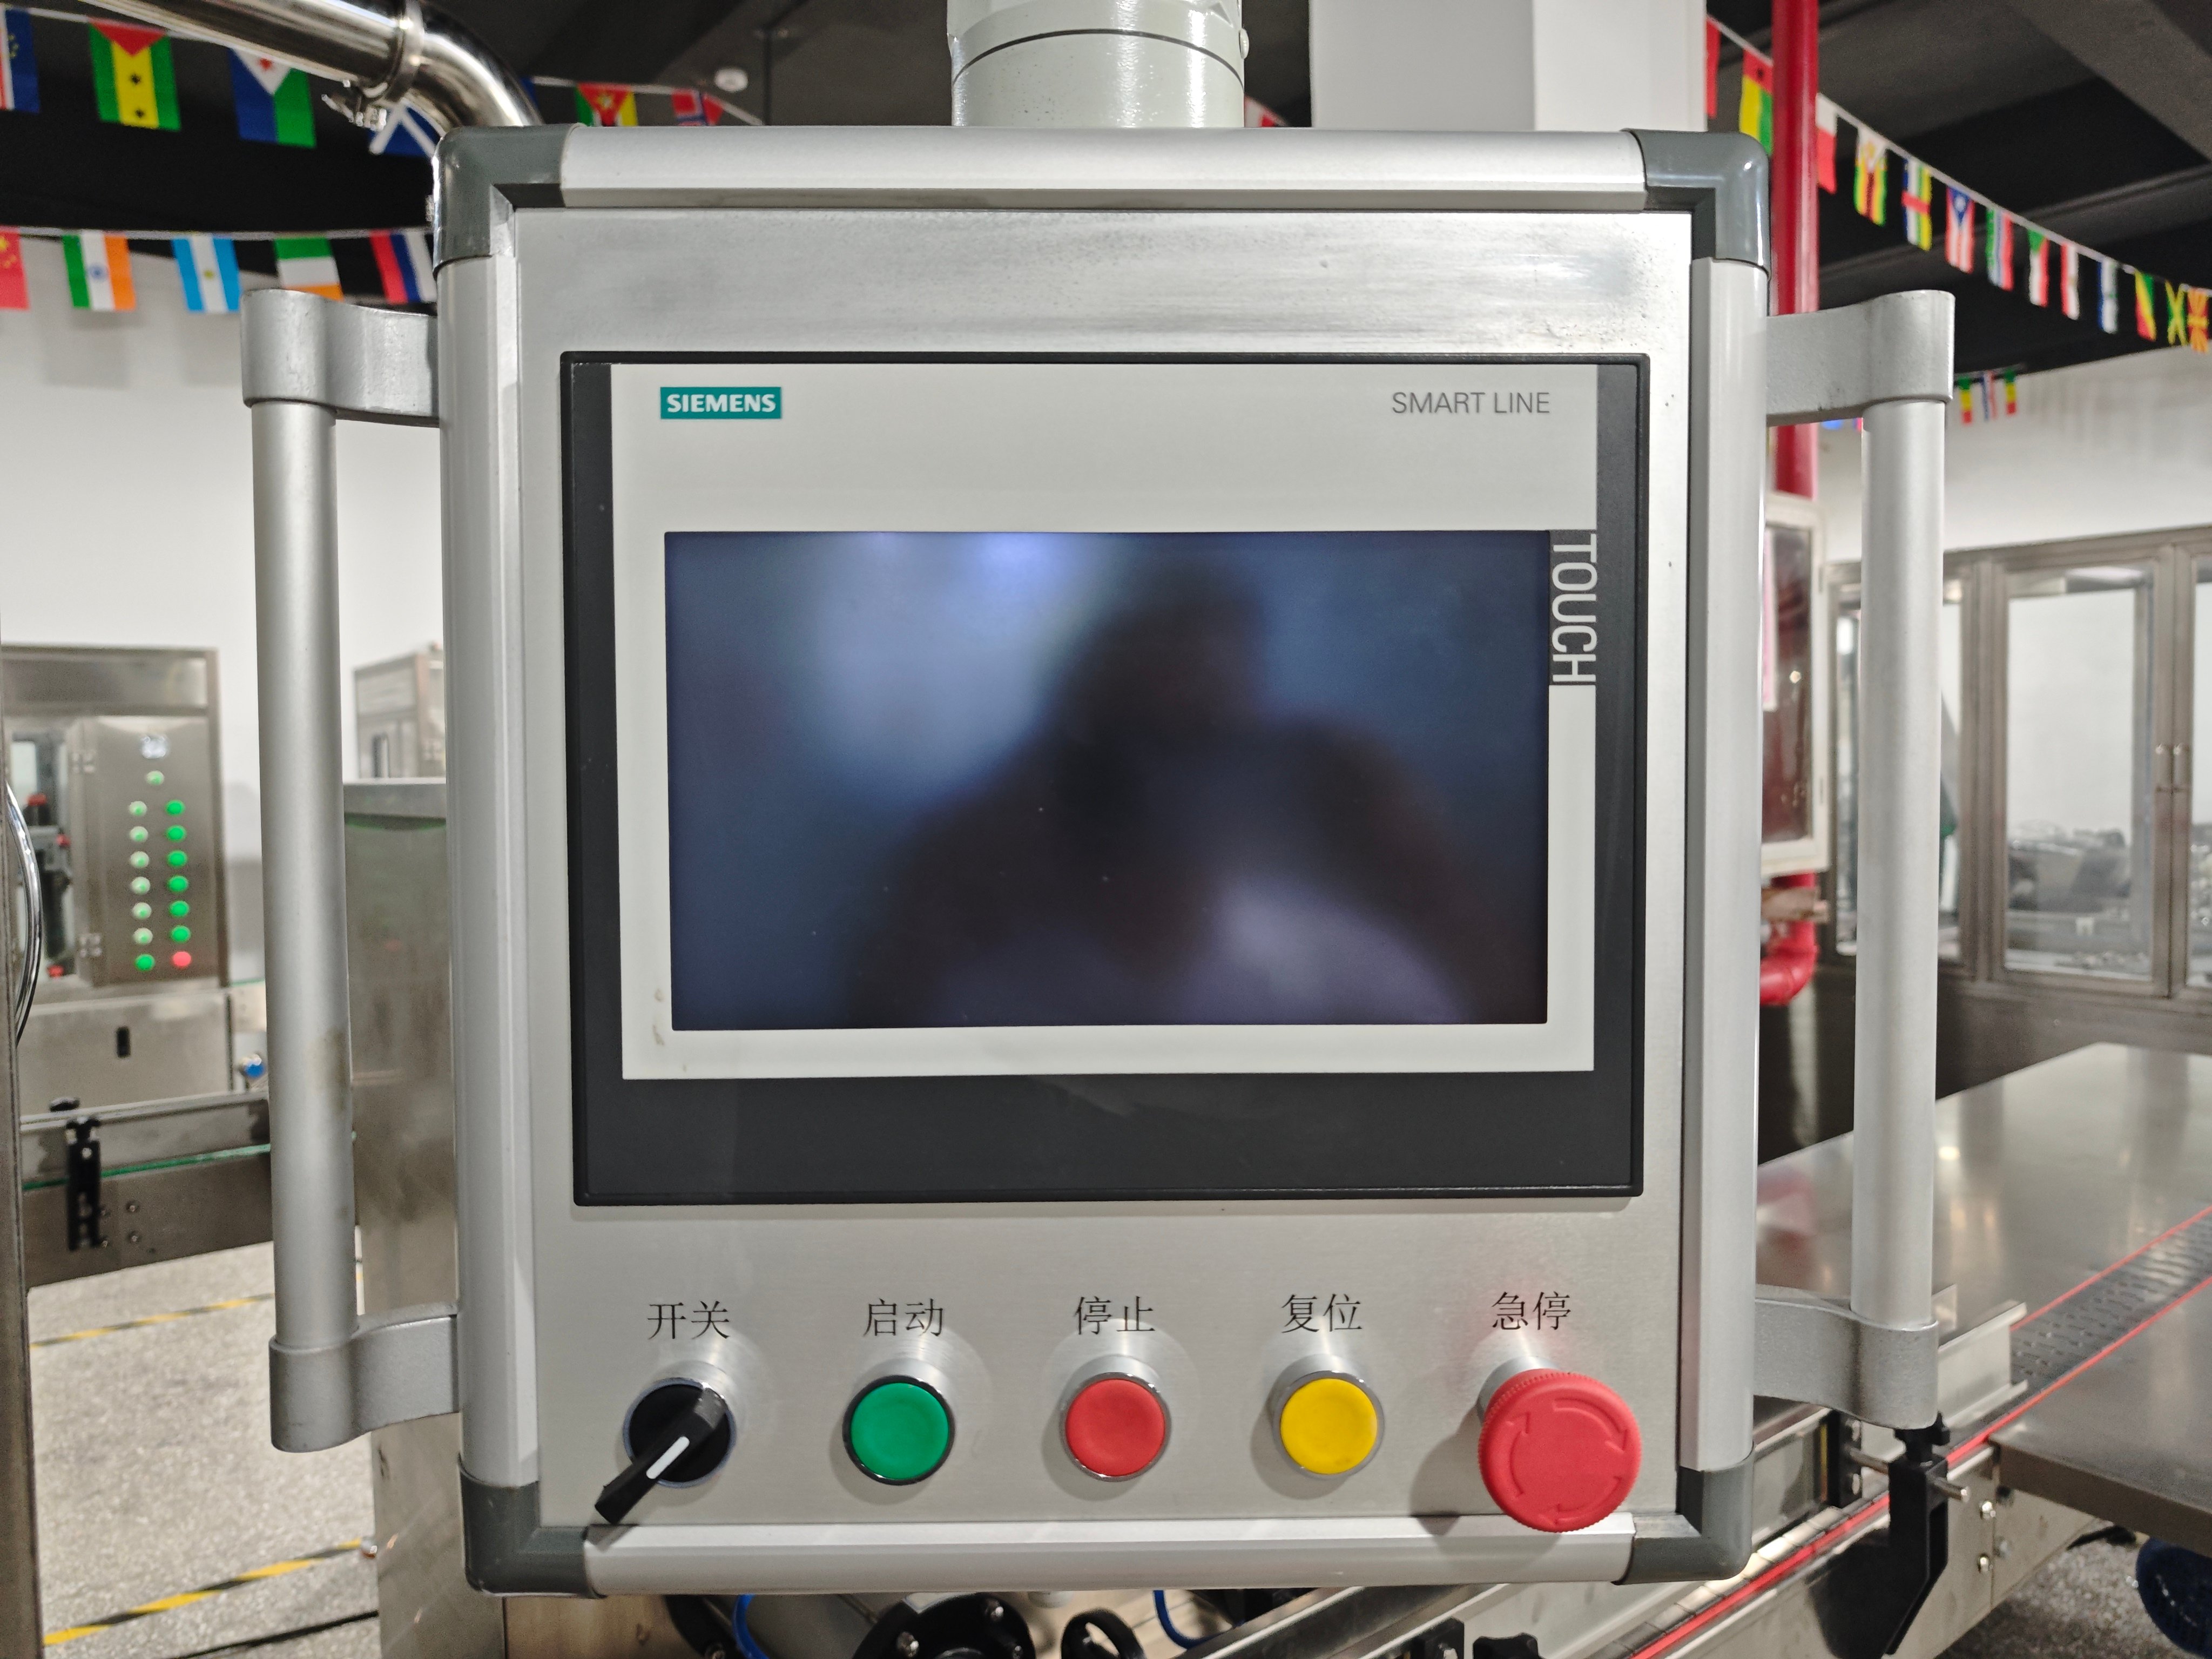
6. Ipari biztonság és robbanásvédett építészet
Mivel a dezodor- és test-spray csomagolás gyakran alkohol-alapú összetevőket és gyúlékony hajtógázokat (LPG/bután) tartalmaz, az AILE többszintű biztonsági szabványokat alkalmaz, amelyek összhangban vannak az ATEX 2014/34/EU irányelvével és az NFPA 30B szabvánnyal:
- Neumás zónatervezés: A hajtógáz feltöltése és a peremezés műveletei neumás vezérlést használnak, így kizárják az elektromos szikrák keletkezését a gyúlékony gőzök környezetében.
- Zárt gáztöltő kabinok: Az automatikus hajtógáz-töltő állomások külön biztonsági kabinokban helyezkednek el, amelyek nagy teljesítményű, szikramentes centrifugális szellőztető ventilátorokkal vannak felszerelve.
- Gyúlékony gáz érzékelése: A folyamatos LEL- (alsó robbanási határ-) figyelő érzékelők a padlószint közelében helyezkednek el, hogy felfedezzék a gőzfelhalmozódást, és közvetlenül kapcsolódnak a vizuális/hangalapú riasztókhoz és a vészhelyzeti vezeték leállításához.
- Kémiai kompatibilitás: A termékkel érintkező felületek elektropolírozott AISI 316L rozsdamentes acélból készülnek, vegyszerálló PTFE- és Viton-tömítésekkel felszerelve, hogy ellenálljanak a hordozó oldószereknek és illóolajoknak.
7. A feldolgozási folyamat utáni minőség-ellenőrző berendezések
- Automatizált soron belüli súlymérő: Minden kész doboz bruttó tömegét ellenőrzi, és automatikusan kiválasztja az aluladagolt koncentrátumot vagy elégtelen hajtógázt tartalmazó tárolóedényeket.
- Aeroszol vízfürdős szivárgásdetektor: A nyomás alatt álló dobozokat hőmérséklet-szabályozott vízbe (legfeljebb 50 °C / 122 °F) meríti, hogy vizuálisan és megbízhatóan azonosítsa a varratok, a peremezések vagy a szelepek mikroszkopikus szivárgásait a DOT-2P / UN szállítási előírásoknak megfelelően.
- Automatikus működtetőelem-elhelyező: A vibráló tál tápláló a permetezőfejeket igazítja, ellenőrzi a helyzetüket, és biztonságosan rányomja őket a szelepszárakra véletlen permetezés nélkül.
- Kupaknyomó gép: Védő műanyag kupakokat vagy csavarzárós kupakokat táplál és helyezi el pontosan a doboz peremén nagy sebességgel.
8. Műszaki adatok (hivatkozási tervrajz)
| Paraméter | Szabványos gépadatok |
|---|---|
| Folyadék töltési tartománya | 10–250 ml / 50–500 ml (testre szabható) |
| Hajtógáz adagolási tartománya | 10–250 ml (folyékony állapotban) |
| Töltési tűrés | Folyadék: ≤ ±0,5 %; Hajtóanyag: ≤ ±1,0 % |
| Csatolási méretek | Átmérő: 26,85 ± 0,15 mm; Mélység: 5,05 ± 0,15 mm (állítható) |
| Működési levegőellátás | 0,6–0,8 MPa (85–115 psi); tiszta, száraz, szűrt levegő |
| Folyadékgáz-nyomás | 0,4–0,7 MPa állandó ellátás |
| Tartálytípusok | Egyszerű alumínium vagy hármas rétegű cinkbevonatos acélból készült nyakas dobozok |
| Szelep szabvány | 1 hüvelyk (25,4 mm) szabványos aeroszol szelepcsésze |
| Anyag szerkezet | Vázszerkezet: SUS304; Termékkel érintkező részek: SUS316L; Szállítószalag: antisztatikus POM |
9. Gyakran ismételt kérdések (GYIK)
Milyen felszerelés szükséges az aeroszolos dezodorok gyártásához?
Egy szokásos gyártóberendezés-beállítás tartalmaz egy kozmetikai keverőedényt, egy folyékony koncentrátum-töltőt, egy szelepbeillesztő állomást, egy 1 hüvelykes szelepszorító gépet, egy nagynyomású hajtógázosítót (LPG/izobután/DME), egy automatikus mérlegelőt, egy vízfürdős szivárgásdetektort és egy nyomógomb-/kupaknyomó berendezést.
Lehetséges-e ugyanazon az aeroszol-töltő gépen dezodor- és test-spray-termékeket is gyártani?
Igen, feltéve, hogy a fúvóka- és tömítés-konfigurációk illeszkednek a formulációkhoz. Míg egy tiszta illatanyagot tartalmazó spray szabadon áramlik a szokásos dugattyús rendszereken keresztül, egy alumínium-klorhidrátot tartalmazó antiperspiráns formulációhoz aktív keringtető kör szükséges a tartályban a leülepedés megelőzésére, valamint PTFE/Viton tömítések, amelyek kompatibilisek a hordozó szilikonolajokkal.
Hogyan lehet elkerülni az illatanyagok közötti keresztszennyeződést a termékcsere során?
Az AILE gépek egészségügyi gyorscsatlakozókat (Tri-Clamp) használnak. A működtetők gyorsan le tudják öblíteni a csöveket, szivattyúkat és fúvókákat meleg oldószerrel/vízzel, majd sűrített levegővel vagy száraz nitrogénnel történő fúvással eltávolíthatják a illatolajokat a következő termékcsomagolás megkezdése előtt.
Mi a fő oka a hajtógáz szivárgásának a körbefogás után, és hogyan lehet azt orvosolni?
A rögzítőpohár környékén tapasztalt szivárgás általában a körbefogás méretének helytelen beállítására vagy a szelepülés sérülésére utal:
- Ellenőrizze a körbefogás méreteit: A körbefogás mélységét és átmérőjét speciális aeroszol-mérőkörzővel ellenőrizze a szelepszállító által megadott műszaki adatok alapján.
- Ellenőrizze a körbefogó colletet: Győződjön meg arról, hogy a collet belső ujjai sértetlenek, és nincsenek rajtuk fémborítások.
- Vizsgálja meg a doboz nyílását: Győződjön meg arról, hogy a doboz pereme egyenletes, nem tartalmaz bemélyedéseket, karcolásokat vagy egyenetlen felületkezelést.




