Производството на аерозолен огнетушител от спрей-тип включва много повече от просто наливане на огнетушителна течност в кутия.
Типичният производствен процес изисква съвместно събиране на формулата, аерозолната кутия, клапана, притискащата среда и активатора в запечатан, под налягане пакет, който може да се произвежда последователно.
За конвенционален аерозолен продукт за потушаване на пожари основната производствена последователност може да включва:
Подготовка на суровите материали → Пълнене с течност → Поставяне на клапан → Оформяне на клапана → Пълнене с газ или пропелент → Инспекция за течове и производствена инспекция → Поставяне на задвижващо устройство → Поставяне на капаче → Кодиране → Опаковане
Точната последователност не е универсална. Тя може да се промени в зависимост от формуляцията, клапана, пропелента или компресирания газ, метода на пълнене и дали продуктът използва конвенционално аерозолно опаковка или Система Bag-on-Valve . Следователно производителите трябва да потвърдят действителния дизайн на продукта, преди да финализират производствения процес. Това ръководство обяснява какво се случва на всеки основен етап и кои параметри на продукта трябва да се вземат под внимание.
1. Подготовка на суровината
Процесът започва още преди аерозолната кутия да достигне машината за пълнене. Формулата за потушаване на пожари трябва първо да бъде приготвена според валидираната спецификация на производителя. В зависимост от конкретния продукт, подготовката може да включва:
- измерване на суровите материали
- смесване
- разбърване
- филтър
- временно съхранение
- прехвърляне на готовата смес към системата за пълнене
Точната формулировка не трябва да се предполага само защото готовият продукт се пазарува като „аерозолен огнетушител“ или „спрей за потушаване на пожари“. Различни производители могат да използват много различни продуктови системи.
Какви параметри влияят върху този етап?
Важни фактори включват състава на формулировката, вискозитета, склонността към пенене, корозионността, поведението при утаяване или разделяне, чувствителността към замърсяване и необходимите материали за контакт с продукта. Тези свойства могат да повлияят както върху системата за подготовка, така и върху следващия етап на пълнене.
Защо това е важно?
Лошо контролираната подготовка на продукта може да създаде проблеми по-късно в производствената линия. Например промени във вискозитета, излишна пяна или непоследователно смесване могат да повлияят върху стабилността при течното пълнене. Етапът на подготовка на продукта следователно трябва да се счита част от производствения процес, а не като изолирана операция.
2. Течно пълнене
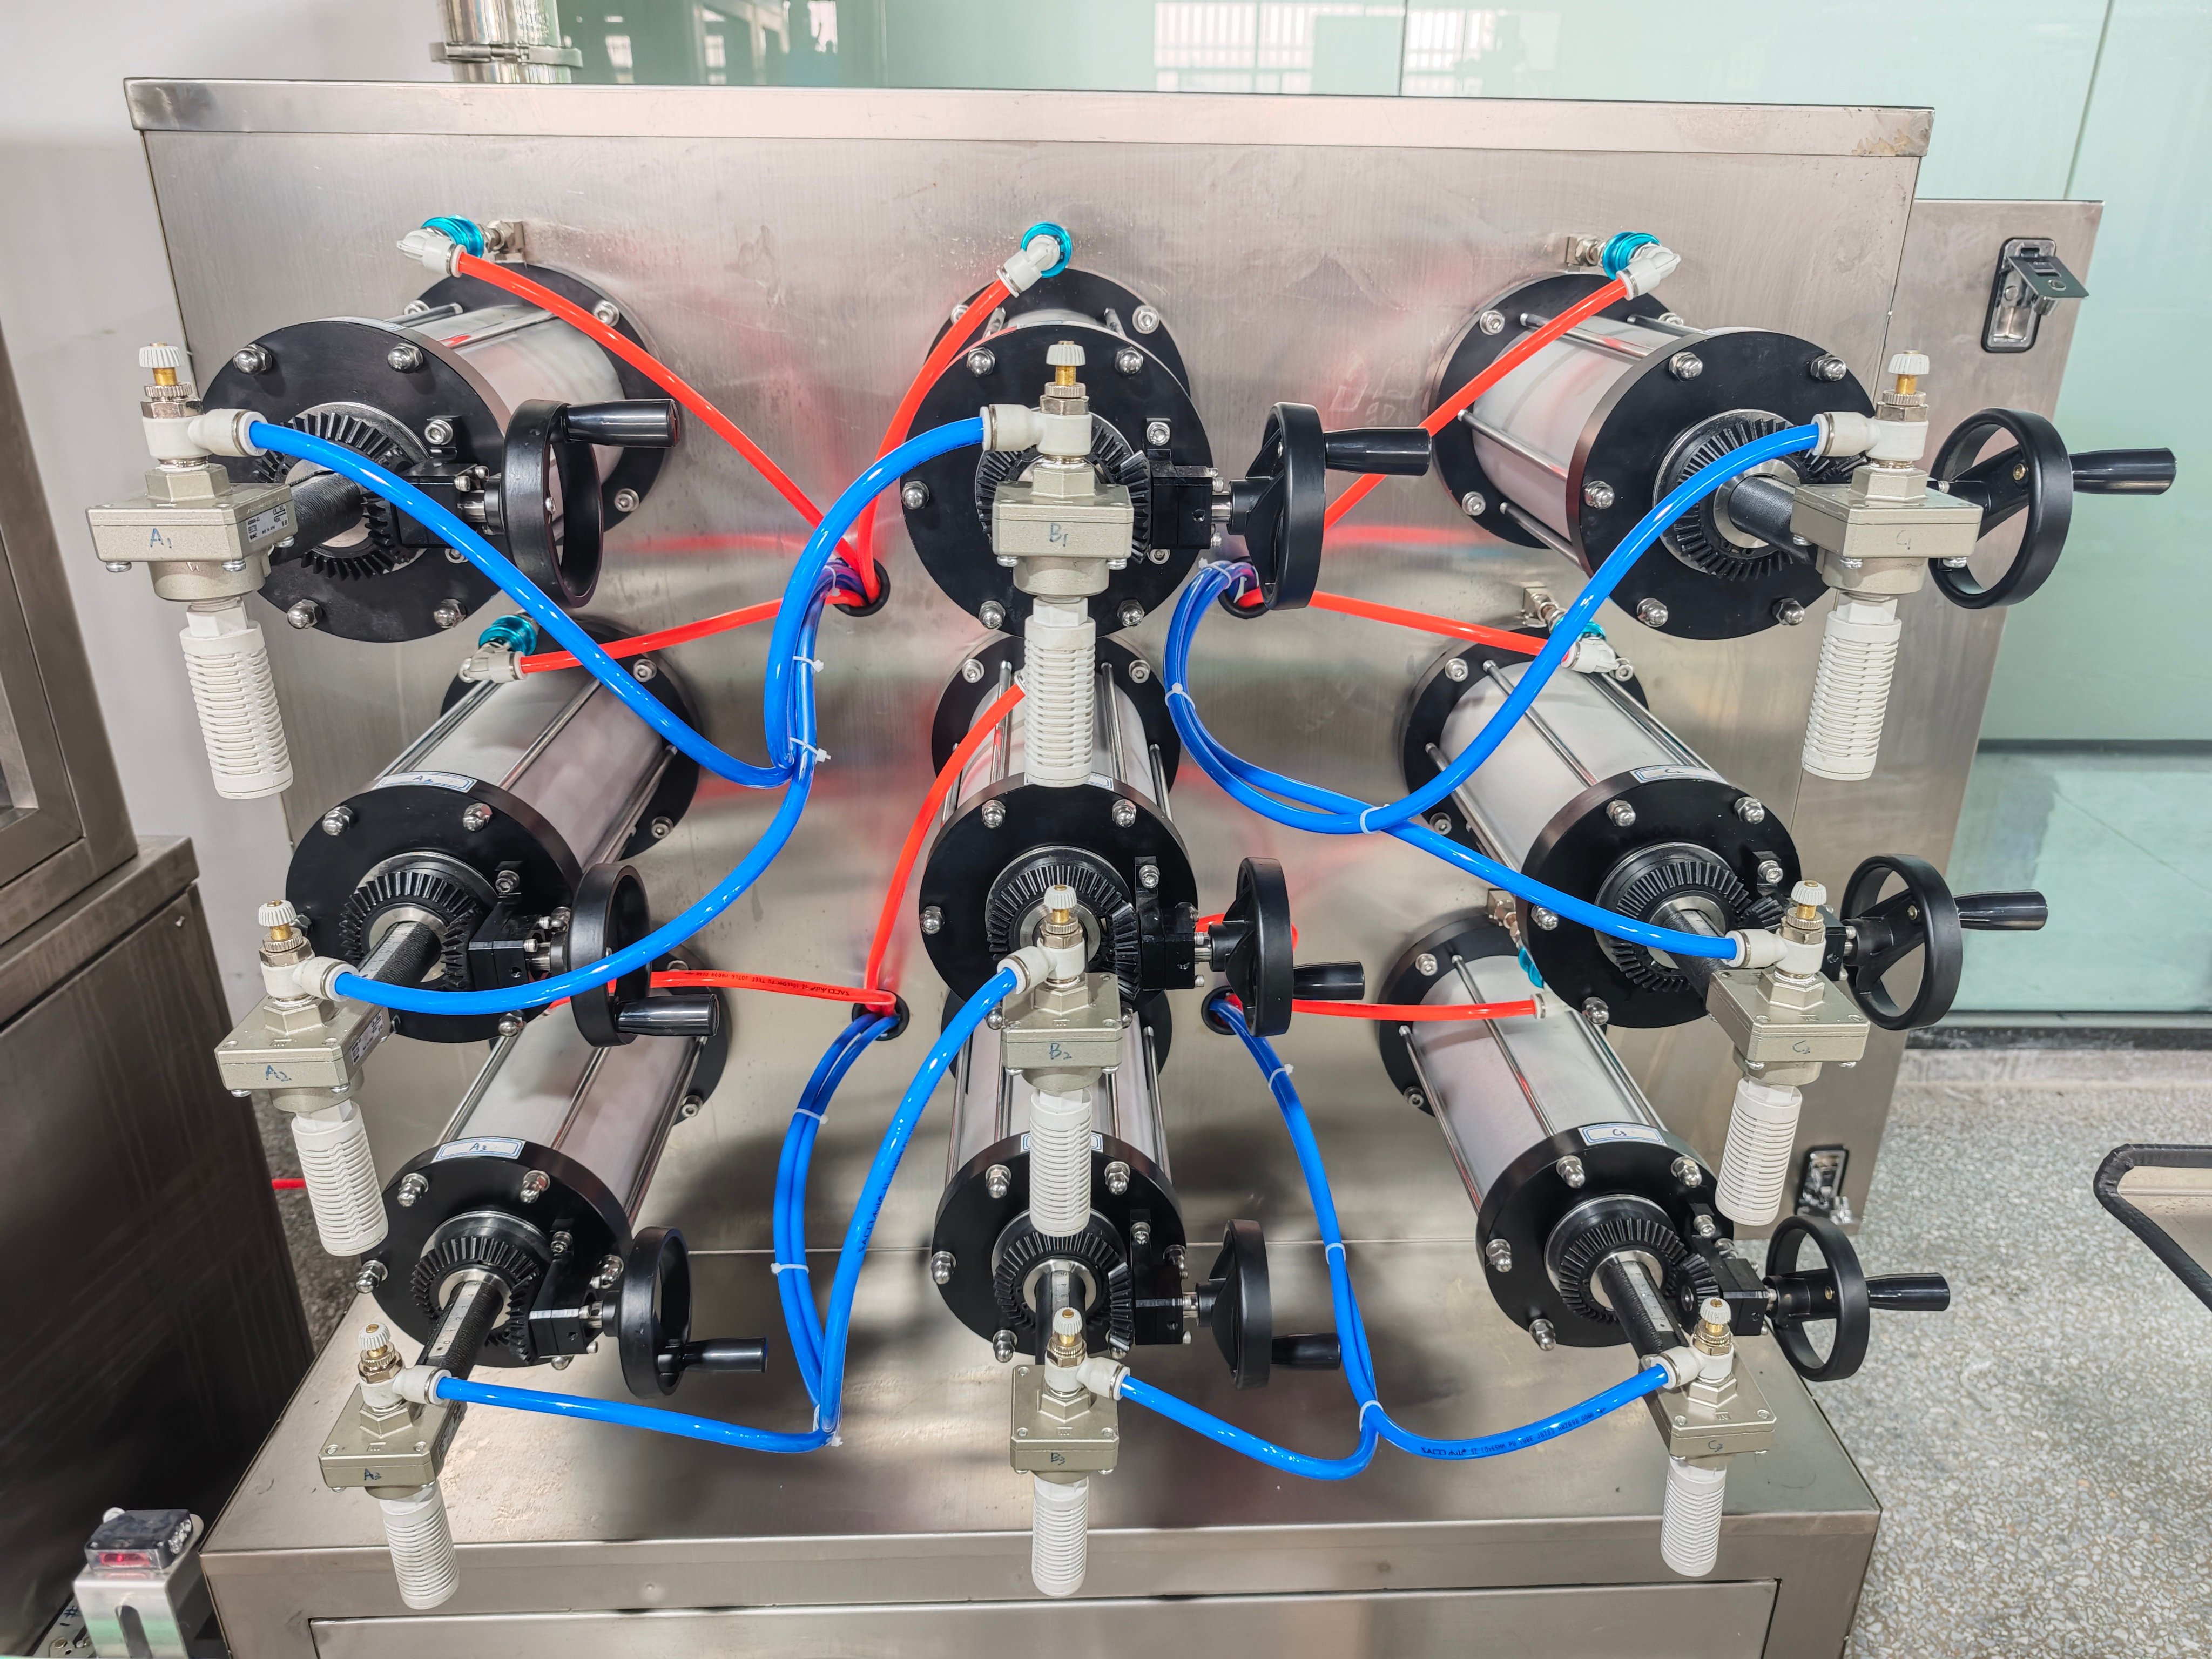
След като формулировката е готова, в аерозолната кутия се въвежда точно определено количество продукт. Това е етап на течностно пълнене при много конвенционални аерозолни продукти концентратът се пълни в празната кутия, преди клапанът да бъде постоянно притиснат. Пълнителната система трябва да доставя многократно необходимото количество, като едновременно обработва действителните физически характеристики на формулата.
Какви параметри влияят върху течностното пълнене?
Най-важната информация включва обема за пълнене, вискозитета на формулата, плътността на продукта, склонността към пенене, изискваната точност при пълнене, диаметърът на кутията, височината на кутията и изискванията към материала, който ще контактува с продукта. Тънка, свободно текуча формула може да се държи много различно от по-гъста или склонна към пенене формула. Затова параметрите за пълнене идеално трябва да се потвърдят чрез реалния продукт на производителя или репрезентативни проби.
Защо това е важно?
Неправилното пълнене на продукта може да доведе до непоследователно нето съдържание, отпадъци от продукт, излишна пяна, по-бавно производство, остатъци около отвора на кутията и затруднения при последващото поставяне на клапана или опресването му. За производители, които работят с няколко обема на пълнене, повтаряемата настройка между различните артикули (SKU) също е важна.
3. Поставяне на клапан
След като е напълнено необходимото количество продукт, аерозолният клапан се поставя върху отвора на кутията. Клапанът е един от най-важните компоненти в готовия пакет, тъй като свързва вътрешната под налягане система с активатора, използван за изхвърляне на продукта. Поставянето на клапана може да изглежда просто, но клапанът трябва да съответства на аерозолната кутия и на предвидената конструкция на продукта.
Какви параметри влияят върху поставянето на клапана?
Производителите трябва да потвърдят: спецификацията на клапана, размерите на чашката на клапана, стеблото на клапана, уплътнението, отвора на кутията, материала на кутията, съвместимостта с актуатора и необходимите характеристики на изпускане. Един и същ общ продукт може да използва различни конфигурации на клапани. Следователно изборът на оборудване трябва да се основава на действителния образец или спецификация на клапана, а не на думите „клапан за огнетушител“.
4. Опресване на клапана
След като клапанът е правилно позициониран, той се опресва механично върху аерозолната кутия. Опресването формира механичното уплътнение между чашката на клапана и кутията. Това е критичен етап, тъй като завършеният пакет трябва да поддържа налягане след пълненето с газ.
Какви параметри влияят върху опресването?
Конфигурацията на опресването зависи от фактори като спецификацията на аерозолната кутия, спецификацията на клапана, чашката на клапана, уплътнението, размерите на опресването, предвидени за опаковката, и инструментите за опресване. Изискваните размери на опресването трябва да се вземат от действителната кутия и клапанна система. Те не бива да се копират от друг продукт само защото и двата продукта използват стандартни аерозолни кутии.
5. Пълнене с газ или тласъчен агент
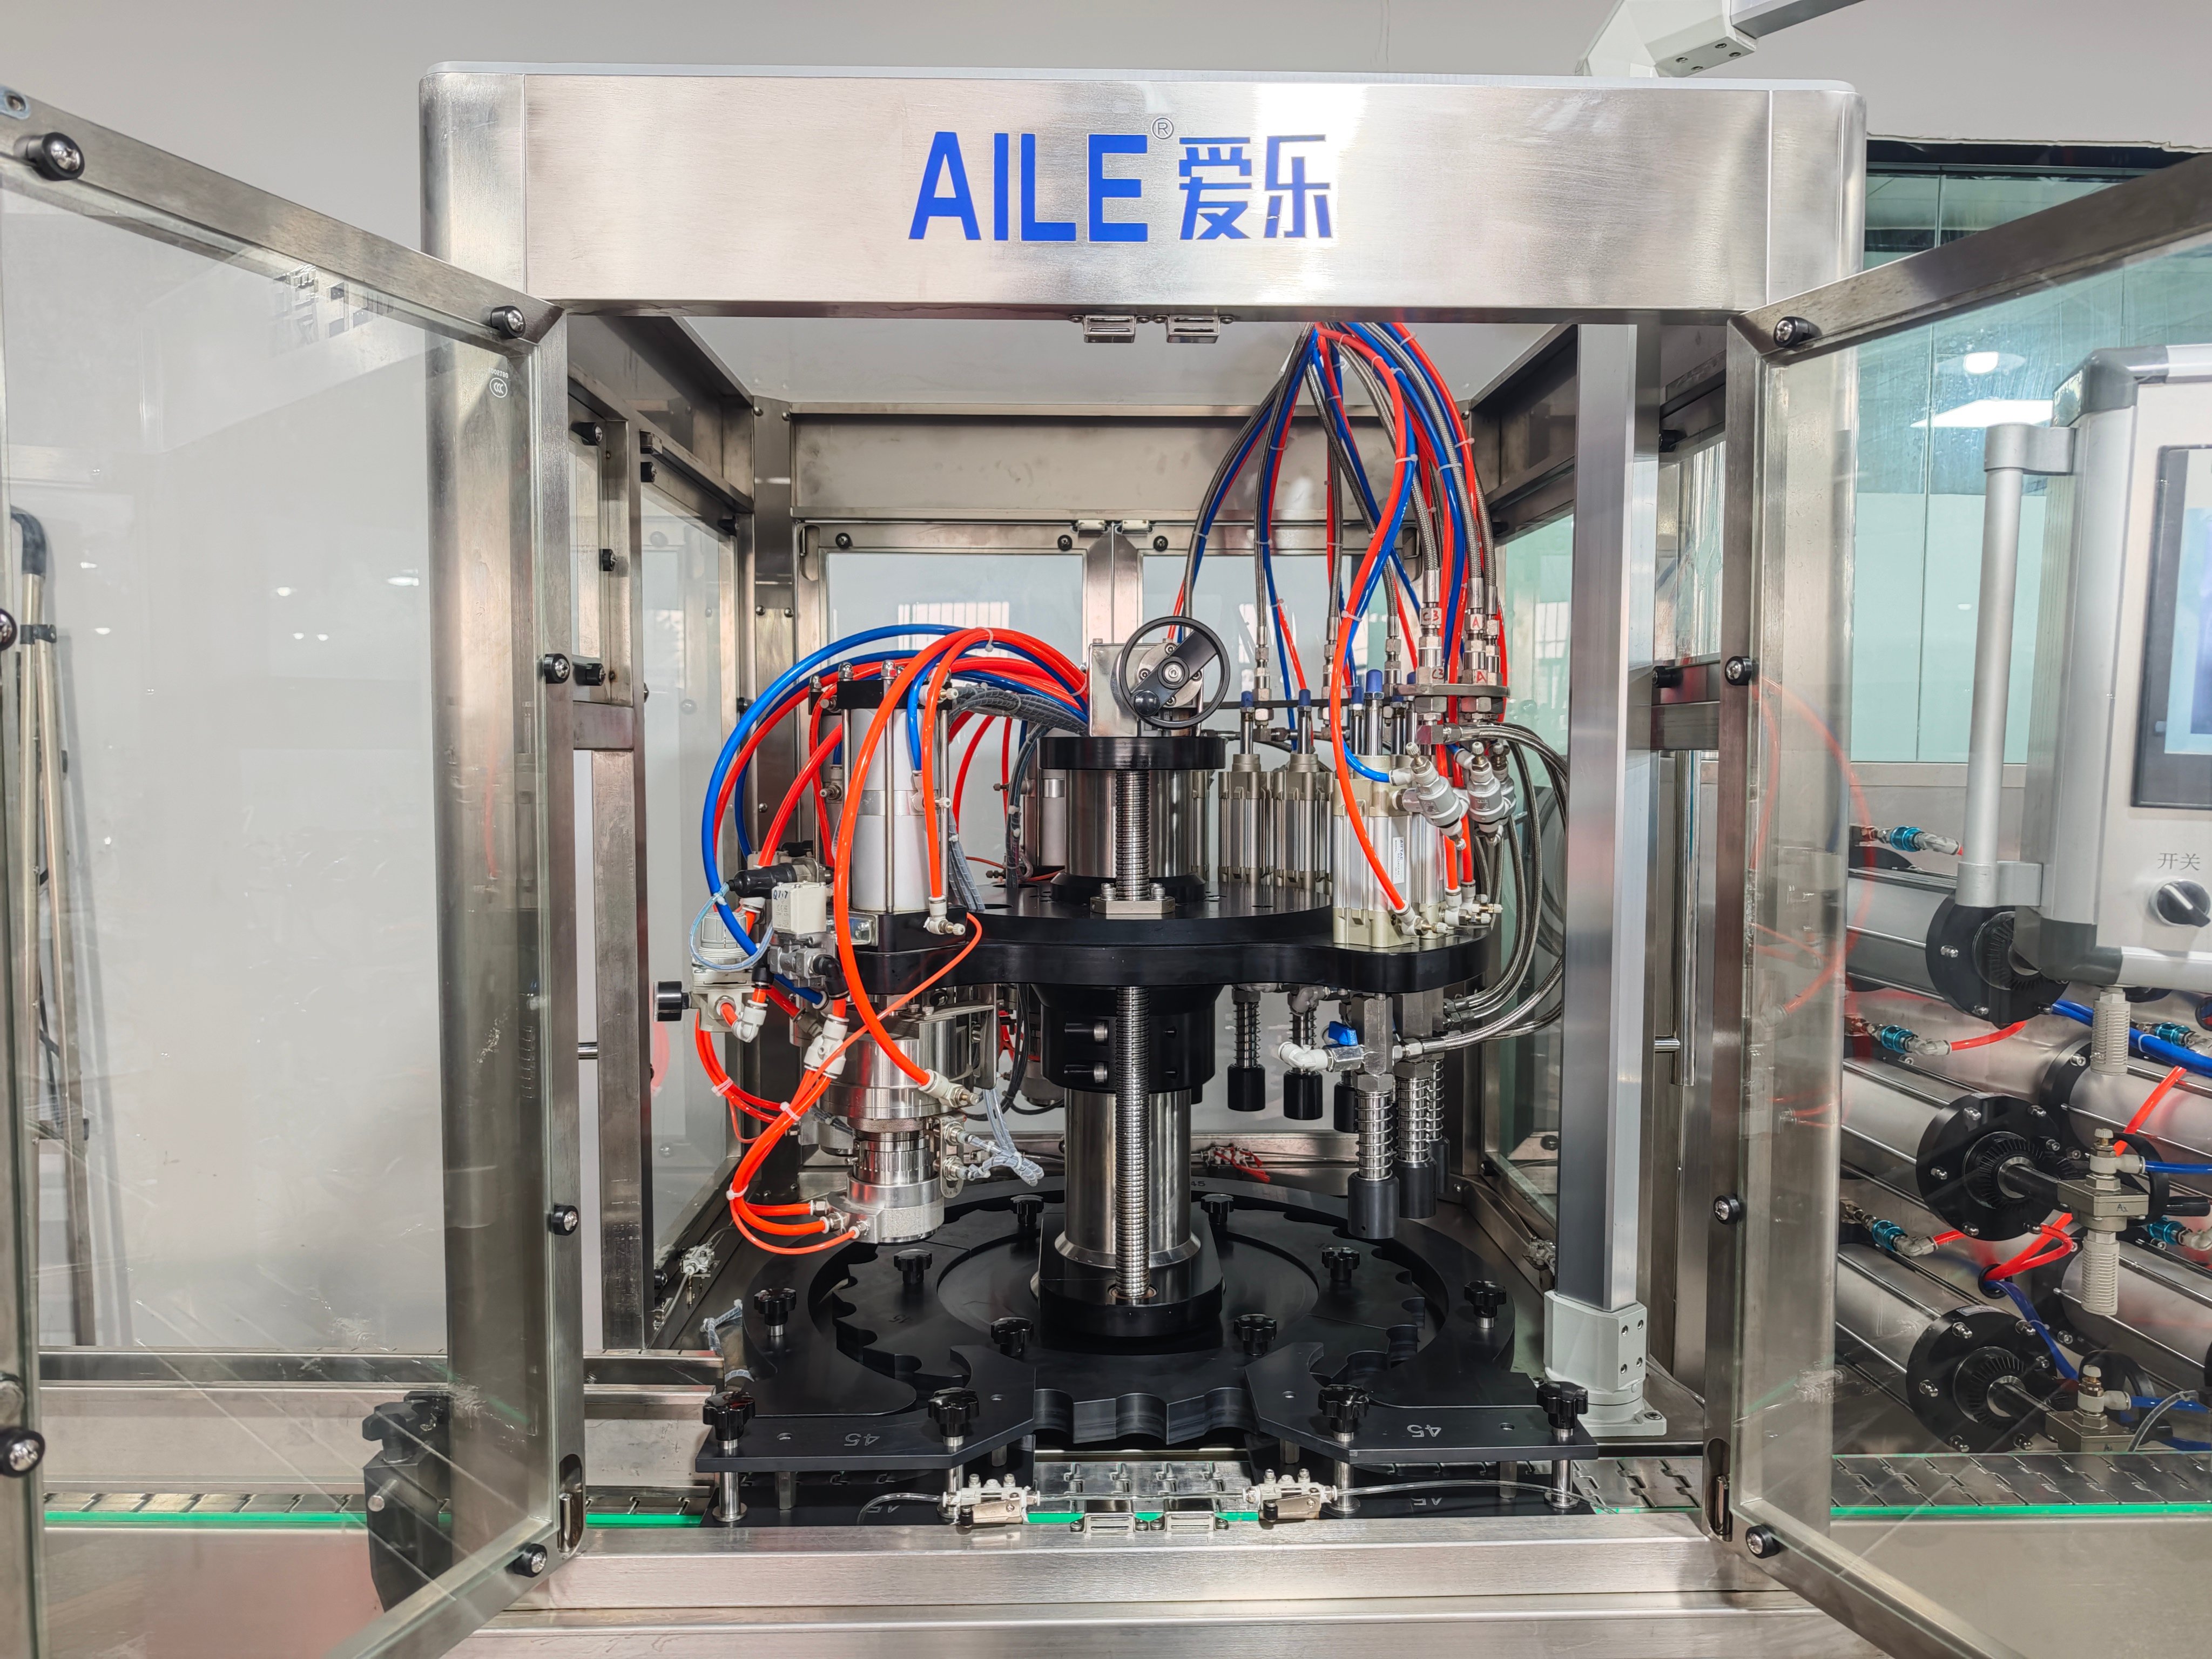
След като клапанът е закрепен, аерозолната опаковка се подлага на налягане според проекта на продукта. При конвенционалния процес на пълнене под налягане през аерозолната клапана може да се въвежда точно дозирано количество съвместим тласъчен агент или компресиран газ. Това създава вътрешното налягане, необходимо за изхвърляне на продукта.
Какви параметри влияят върху пълненето с газ?
Пазарът етап на пълнене с газ зависи от действителния горивен или компресиран газ, количеството за пълнене, необходимото крайно налягане, аерозолната клапа, спецификацията на кутията, формулировката на продукта, производствената среда и условията за доставка на газ. Възможните среди за натисково пълнене на аерозоли се различават в зависимост от продукта. Те винаги трябва да се потвърдят според действителната формулировка и спецификация за опаковане на клиента.
Защо това е важно?
Пълненето с газ влияе както върху производствения процес, така и върху работоспособността на готовия продукт в опаковката. Неправилната конфигурация може да доведе до нестабилно налягане, непостоянно количество пълнене, течове, лошо поведение при разпръскване и излишни производствени бракувания. Пълненето с газ следователно трябва да се адаптира към конкретния продукт, а не да се третира като универсална предварително зададена операция. За проекти, свързани с запалими пропеланти или други опасни материали, производствената среда и поддържащите системи трябва да бъдат проектирани според свойствата на материала и приложимите местни изисквания.
6. Течове и производствен контрол
След като аерозолната кутия е напълнена и под налягане, производственият контрол става особено важен. Целта не е просто да се провери дали кутията "изглежда добре". Производителят трябва да потвърди, че опаковката и процесът на напълване функционират в рамките на дефинираните производствени спецификации.
- количество на продукта в опаковката
- съгласуваност на газовото напълване
- състояние на обвития край
- плътност на клапана
- видима повреда на опаковката
- течове и състояние на кутията
- кодиране и разположение на компонентите
Тест за течове във водна баня
Системата с водна баня е един от обичайните методи, свързани с производството на аерозоли. Напълнените кутии преминават през контролиран етап на изпитание, при който според валидирания от производителя процес могат да бъдат идентифицирани течове или аномалии в опаковката. Въпреки това точният метод на инспекция и условията на изпитанието трябва да се определят според продукта, контейнера и приложимите пазарни изисквания.
7. Поставяне на задвижващото устройство
След напълването и първоначалната инспекция задвижващото устройство може да се монтира върху аерозолния клапан. Задвижващото устройство е компонентът, който крайният потребител натиска, за да изпусне съдържанието. При спрей за потушаване на пожар производителността при изпускане е част от общото проектно решение за продукта.
Какви параметри влияят върху поставянето на задвижващото устройство?
Свързаните фактори включват стеблото на клапана, конструкцията на задвижващото устройство, прилягането, ориентацията, формата на струята, скоростта на изпускане и окончателното проектно решение за продукта. Производителят на машината за напълване не трябва самостоятелно да определя изискваната производителност при потушаване на пожар. Вместо това задвижващото устройство и клапанът трябва да се доставят или специфицират според валидираното от клиента проектно решение за опаковката.
8. Поставяне на капачката и 9. Кодиране
Някои аерозолни продукти за потушаване на пожар използват защитна допълнителна капачка след монтажа на задвижващото устройство. Капачката може да помогне за защита на задвижващото устройство по време на транспортиране, съхранение, опаковане в картонени кутии и нормално обращение с продукта. Конструкцията на капачката варира значително между отделните продукти.
Преди окончателното опакетиране готовият аерозолен продукт може да изисква производствена идентификация според вътрешната система за качество на производителя и приложимите пазарни изисквания (идентификация на партида, дата на производство, проследимост).
10. Окончателно опакетиране
След като продуктът е преминал задължителните производствени проверки, готовите кутии преминават към етапа на опакетиране. В зависимост от фабриката това може да включва визуална инспекция, броене, опакетиране в картонени кутии, запечатване на кашони, подготовката на палети и идентификация на готовата продукция. В този момент производственият процес се променя от напълване и сглобяване на опаковката към логистиката на готовия продукт.
Как се различава процесът на напълване с BOV?
Аерозолните спрейове за потушаване на пожари с технология Bag-on-Valve (BOV) не следват точно същата последователност на напълване като конвенционалните аерозолни опаковки. Типична BOV концепция може да включва:
Празна кутия → Монтиране на BOV клапан → Напреждане / Кримпване → Напълване на продукта през клапана в торбичката → Инспекция → Сглобяване → Опакетиране
Ключовата структурна разлика е, че продуктът се съдържа в гъвкава торбичка, докато натискащата среда остава извън торбичката. Поради тази архитектура на опаковането пълненето на продукта обикновено се извършва през клапана след монтирането на сглобката BOV. Следователно BOV трябва да се счита като отделна архитектура за пълнене, а не просто като още една клапа, монтирана към конвенционален аерозолен процес.
Какво променя процеса на пълнене на аерозолните огнетушители?
Преди да се дефинира процесът, производителите трябва да потвърдят поне следните параметри.
| Параметър | Основно влияние върху процеса |
|---|---|
| ФОРМУЛИРАНЕ | Смесване и пълнене с течност |
| Вискозитет | Подготовка и пълнене на продукта |
| Пенообразувателно | Скорост на пълнене и метод на пълнене |
| Корозивност | Материали, които контактуват с продукта |
| Обем на пълнене | Дозиране на течност |
| Диаметър / височина на кутията | Работа с продукта и преминаване към нова серия |
| Клапан | Поставяне на клапана, опресоване и пълнене с газ |
| Актуатор | Финална сглобка и конструкция за разтоварване |
| Гориво / компресиран газ | Попълване с газ |
| Изисквано налягане | Пълнене и инспекция |
| Система за опаковане | Конвенционален аерозолен процес или процес BOV |
| Задължителен изход | Конфигурация на производството |
ЧЗВ
Какъв е основният процес за пълнене на аерозолни огнетушители?
За много конвенционални продукти в спрей-форма процесът включва подготовката на формуляцията, пълненето с течност, поставянето на клапана, опресоването, пълненето с газ или тласков агент, проверка за течове и производствена инспекция, сглобяване на активатора и капачката, кодиране и опаковане. Точният ред зависи от конкретния продукт и дизайна на опаковката.
Течността се пълни преди или след опресоването на аерозолния клапан?
При обичайния конвенционален аерозолен процес продуктът се пълни в кутията преди поставянето и опресоването на клапана. Въпреки това съществуват и други архитектури за пълнене. При продуктите BOV например пълненето с продукт често се извършва през клапана след монтирането на BOV-сборката.
Как се пълни газ в аерозолен огнетушител?
При конвенционална конфигурация за пълнене под налягане необходимият тласков газ или компресиран газ може да се дозира в запечатания съд чрез аерозолната клапа. Видът на газа, количеството за пълнене и необходимото налягане трябва да се потвърдят според действителната конструкция на продукта.
Защо е важна опресването на клапата?
Опресването осигурява механично уплътняне между аерозолната клапа и съда. Правилното опресване е следователно важно за цялостността на опаковката и задържането на налягането. Изискваните размери зависят от конкретните спецификации на съда и клапата.
Защо аерозолните съдове се проверяват за течове след пълнене?
Готовата опаковка е под налягане, затова производителите трябва да идентифицират проблеми с уплътнянето или цялостността на опаковката като част от контрола на качеството при производството. Подходящата процедура за проверка на течове трябва да бъде валидирана според продукта, опаковката и приложимите изисквания.
БОВ се пълни по същия начин като конвенционален аерозолен съд?
Не. BOV използва различна структура за опаковане, при която продуктът се намира в плик и е отделен от средата за под налягане. Това променя последователността на пълненето и изисква специален процес, съвместим с BOV.
Планирате проект за пълнене на аерозолни системи за потушаване на пожари?
Преди да бъде окончателно определен производственият процес или конфигурацията на оборудването, AILE трябва да има ясна представа за действителния продукт. Моля, предоставете:
- вид на продукта или формуляцията и обема на течността за пълнене
- размерите и материала на аерозолната кутия
- техническите характеристики на клапана и задвижващото устройство
- изтласкваш газ или компресиран газ и необходимото налягане
- изисквана производствена мощност
AILE може след това да оцени подходящия процес за пълнене и конфигурацията на оборудването въз основа на вашия действителен аерозолен продукт за потушаване на пожари. Изпратете ни техническите характеристики на вашия продукт и опаковката, за да обсъдим вашия проект за пълнене на аерозоли.