Het produceren van een spuitvormige aerosolbrandblusser vereist veel meer dan alleen blusvloeistof in een blik te doen.
Een typisch productieproces moet de formulering, het aerosolblik, de klep, het drukmedium en de actuator samenvoegen tot een afgesloten, onder druk staand pakket dat consistent kan worden geproduceerd.
Voor een conventioneel aerosolbrandonderdrukkingsproduct kan de basisvolgorde van de productie omvatten:
Voorbereiding van grondstoffen → Vullen met vloeistof → Plaatsen van de klep → Klemmen van de klep → Vullen met gas of drijfgas → Lekdetectie en productiecontrole → Plaatsen van de actuator → Plaatsen van de dop → Codering → Verpakken
De exacte volgorde is niet universeel. Deze kan variëren afhankelijk van de formulering, het ventiel, het drijfgas of persgas, de vulmethode en het feit of het product een conventioneel aerosolverpakking gebruikt of Bag-on-Valve-systeem . Daarom moeten fabrikanten het werkelijke productontwerp bevestigen voordat zij het productieproces definitief vastleggen. Deze gids legt uit wat er bij elke belangrijke fase gebeurt en welke productparameters in overweging moeten worden genomen.
1. Voorbereiding van grondstoffen
Het proces begint al voordat de aerosolblikken de vulmachine bereiken. De brandblusformulering moet eerst worden bereid volgens de door de fabrikant gevalideerde productspecificatie. Afhankelijk van het concrete product kan de voorbereiding omvatten:
- het afwegen van grondstoffen
- mengen
- roerwerking
- filtratie
- tijdelijke opslag
- het overbrengen van de afgewerkte mengsel naar het vulsysteem
De exacte formulering mag niet worden aangenomen alleen op basis van het feit dat het eindproduct wordt vermarktet als ‘aerosolbrandblusser’ of ‘brandonderdrukkingspray’. Verschillende fabrikanten kunnen zeer verschillende productsystemen gebruiken.
Welke parameters beïnvloeden deze fase?
Belangrijke factoren zijn samenstelling van de formulering, viscositeit, neiging tot schuimen, corrosiviteit, bezinking of scheidingsgedrag, gevoeligheid voor verontreiniging en vereiste productcontactmateriaal. Deze eigenschappen kunnen zowel het bereidingssysteem als de volgende vulfase beïnvloeden.
Waarom Is Dit Belangrijk?
Slecht gecontroleerde productbereiding kan later in de lijn problemen veroorzaken. Bijvoorbeeld wijzigingen in viscositeit, excessief schuim of ongelijkmatig mengen kunnen de stabiliteit van de vloeibare vulfase negatief beïnvloeden. De productbereidingsfase dient daarom als onderdeel van het productieproces te worden beschouwd, in plaats van als een geïsoleerde operatie.
2. Vloeibare vulfase
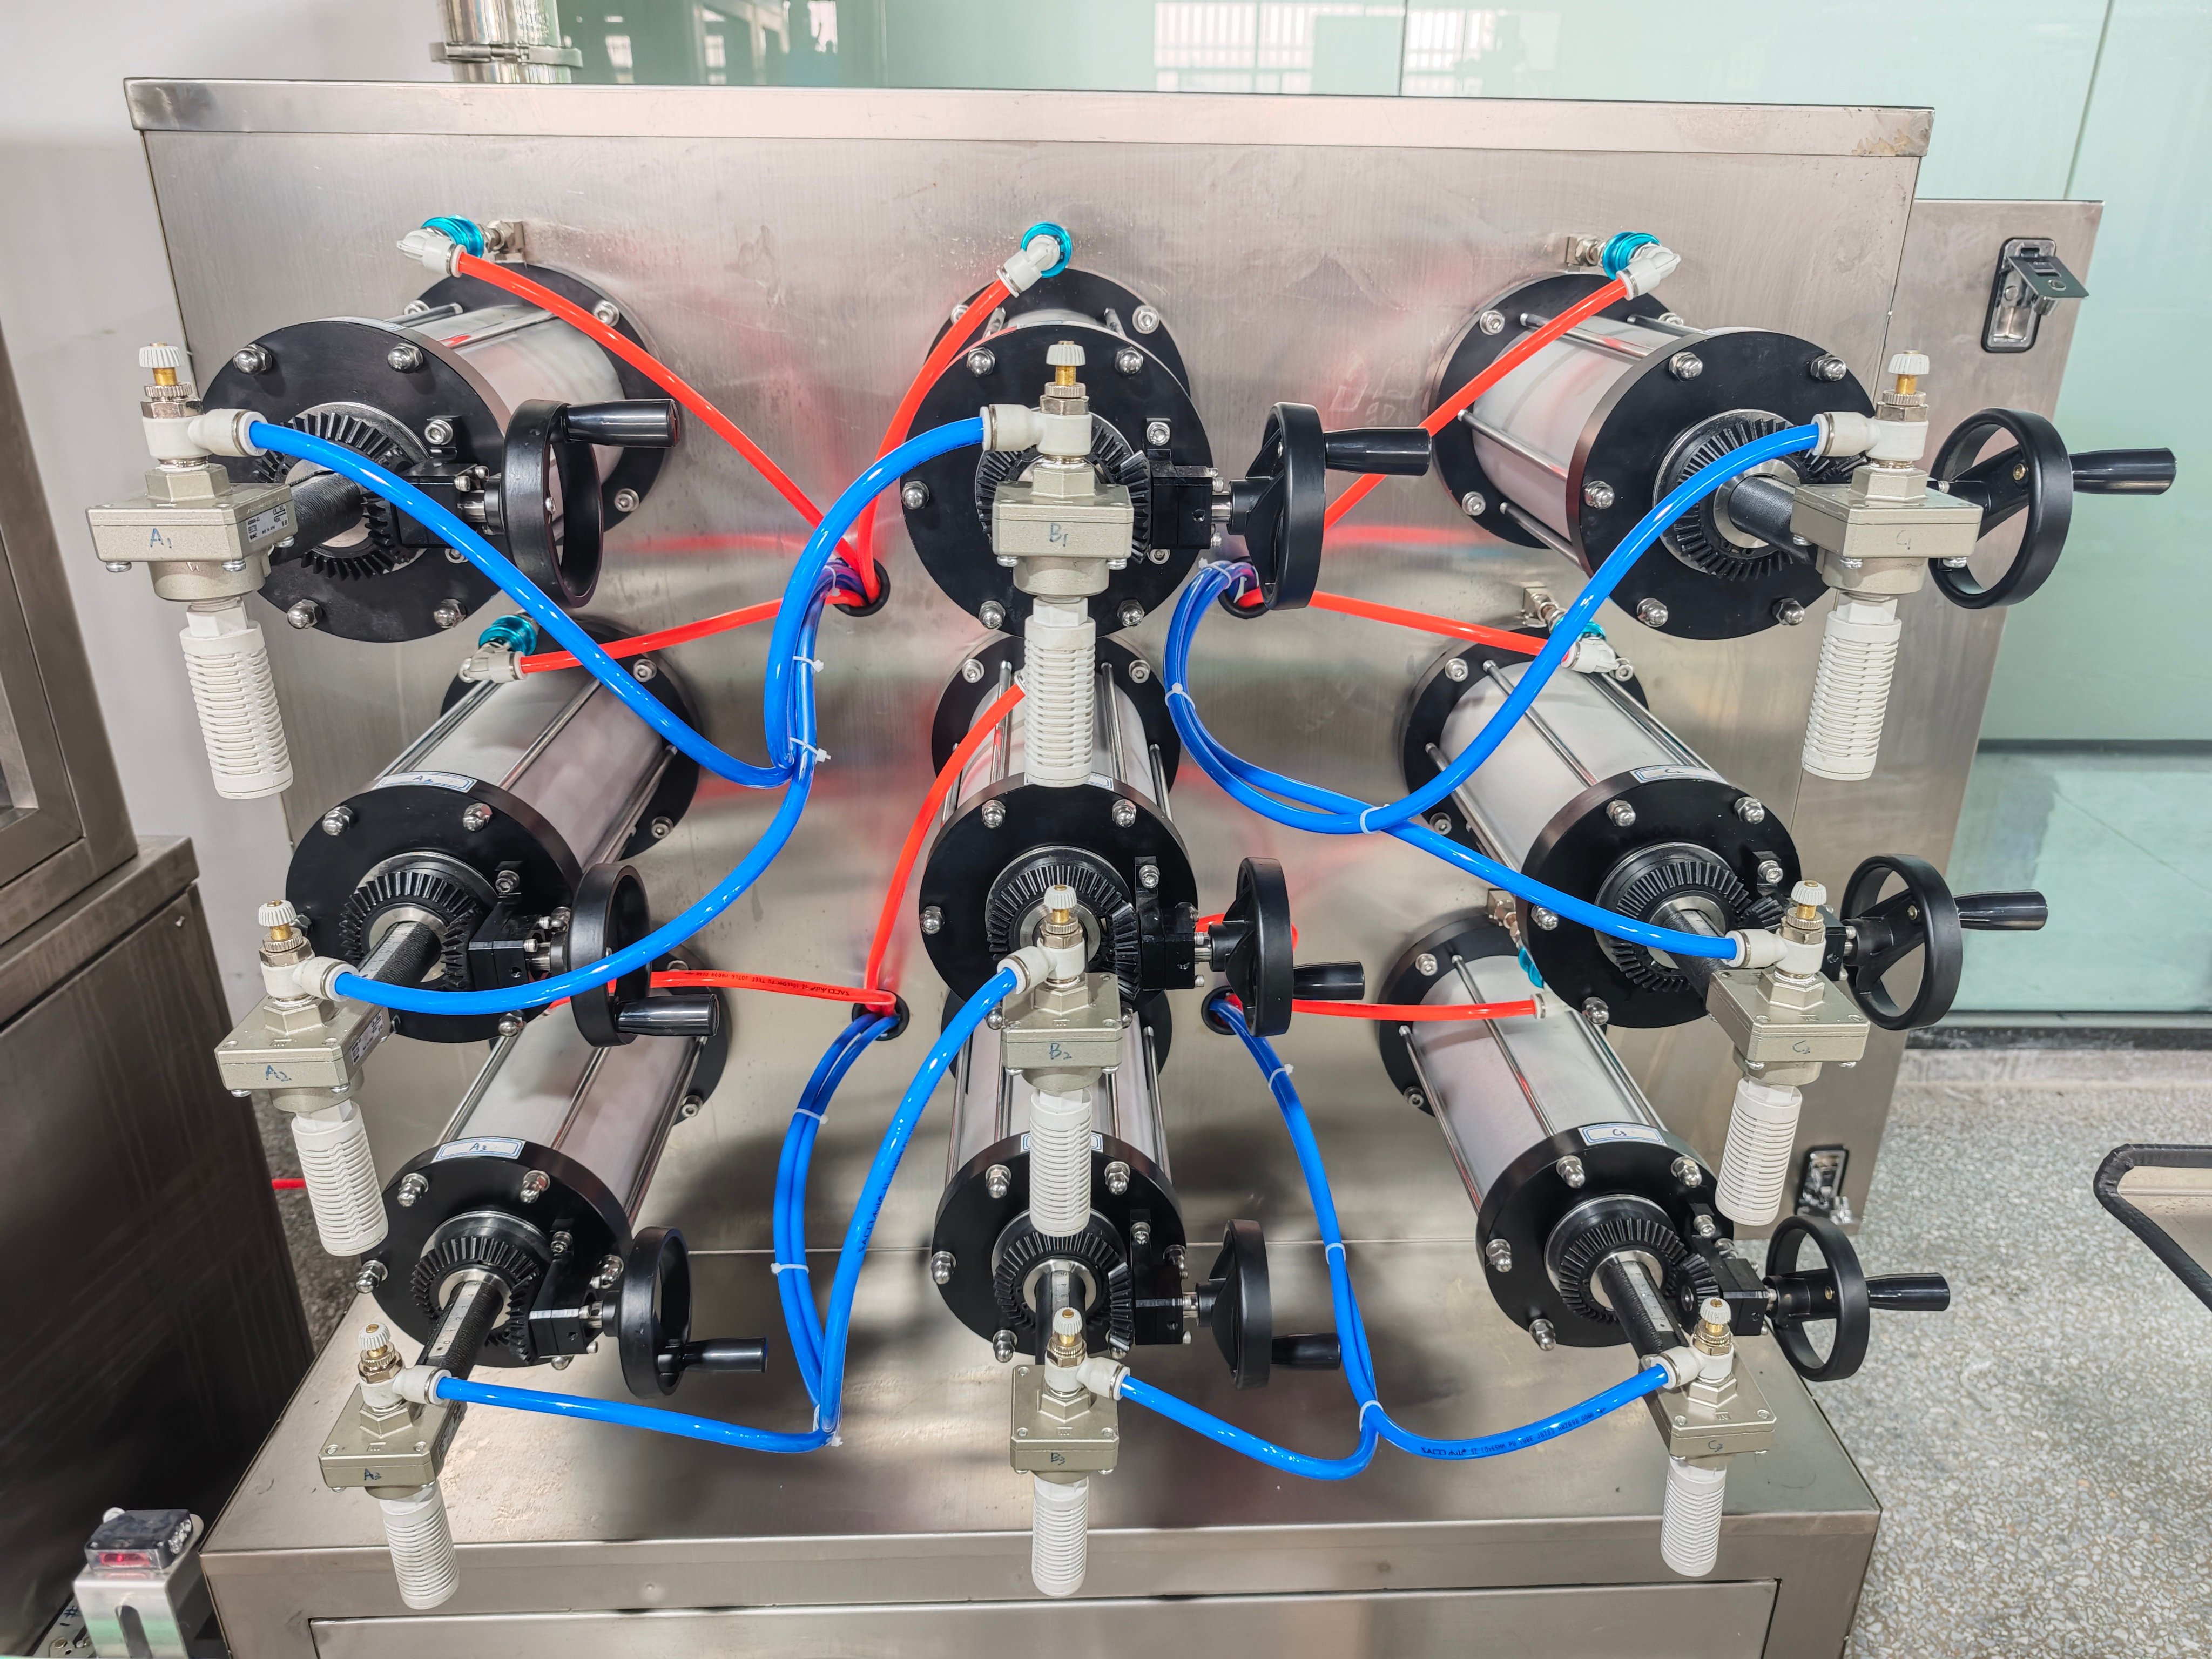
Zodra de formulering klaar is, wordt een gemeten hoeveelheid product in de aerosolblik ingevuld. Dit is de vloeibare vulfase voor veel conventionele aerosolproducten wordt de productconcentraat in de lege blikjes gevuld voordat het klepje definitief wordt vastgeklemd. Het vulsysteem moet herhaaldelijk de vereiste hoeveelheid leveren, terwijl het tegelijkertijd rekening houdt met de werkelijke fysieke eigenschappen van de formulering.
Welke parameters beïnvloeden vloeibare vulling?
De belangrijkste informatie omvat vulvolume, viscositeit van de formulering, productdichtheid, neiging tot schuimen, vereiste vulnauwkeurigheid, blikje-diameter, blikje-hoogte en eisen ten aanzien van materialen die in contact komen met het product. Een dunne, vrij stromende formulering kan zich zeer anders gedragen dan een dikkere of schuimgevoelige formulering. Daarom moeten vulparameters idealiter worden bevestigd met behulp van het daadwerkelijke product van de fabrikant of representatieve monsters.
Waarom Is Dit Belangrijk?
Onjuiste productvulling kan leiden tot ongelijkmatige netto-inhoud, productverspilling, overmatige schuimvorming, langzamere productie, restanten rond de blikopenening en problemen bij het later plaatsen van de klep of het krimpen. Voor fabrikanten die meerdere vulvolumes verwerken, is ook herhaalbare aanpassing tussen verschillende artikelen (SKUs) belangrijk.
3. Klepplaatsing
Nadat de vereiste producthoeveelheid is gevuld, wordt de aerosolklep op de blikopenening geplaatst. De klep is een van de belangrijkste onderdelen in de afgewerkte verpakking, omdat deze het interne onder druk staande systeem verbindt met de actuator waarmee het product wordt afgegeven. Klepplaatsing lijkt eenvoudig, maar de klep moet exact passen bij het aerosolblik en het beoogde productontwerp.
Welke parameters beïnvloeden de klepplaatsing?
Fabrikanten moeten bevestigen: klepspecificatie, afmetingen van de klepbeker, klepstam, pakking, blikopening, blikmateriaal, compatibiliteit met de aandrijving en vereiste ontladingskenmerken. Dezelfde algemene productcategorie kan verschillende klepconfiguraties gebruiken. Daarom dient de keuze van de apparatuur te zijn gebaseerd op het werkelijke klepmonster of de specifieke klepspecificatie, en niet op de woorden ‘brandblusserklep’.
4. Klep vastklemmen
Zodra de klep correct is gepositioneerd, wordt deze mechanisch vastgeklemd op het spuitblik. Het vastklemmen vormt de mechanische afdichting tussen de klepbeker en het blik. Dit is een kritieke fase, omdat het voltooide pakket na het invullen met gas druk moet kunnen behouden.
Welke parameters beïnvloeden het vastklemmen?
De krimpconfiguratie hangt af van factoren zoals de specificatie van de spuitbus, de specificatie van het ventiel, de ventielcup, de pakking, de voor het verpakkingstype gespecificeerde krimpaten en de krimpapparatuur. De vereiste krimpaten moeten worden afgeleid uit de werkelijke spuitbus en het werkelijke ventielsysteem. Ze mogen niet eenvoudig worden overgenomen van een ander product, zelfs al gebruiken beide producten standaard ogende spuitbussen.
5. Gas- of drijfgasvulling
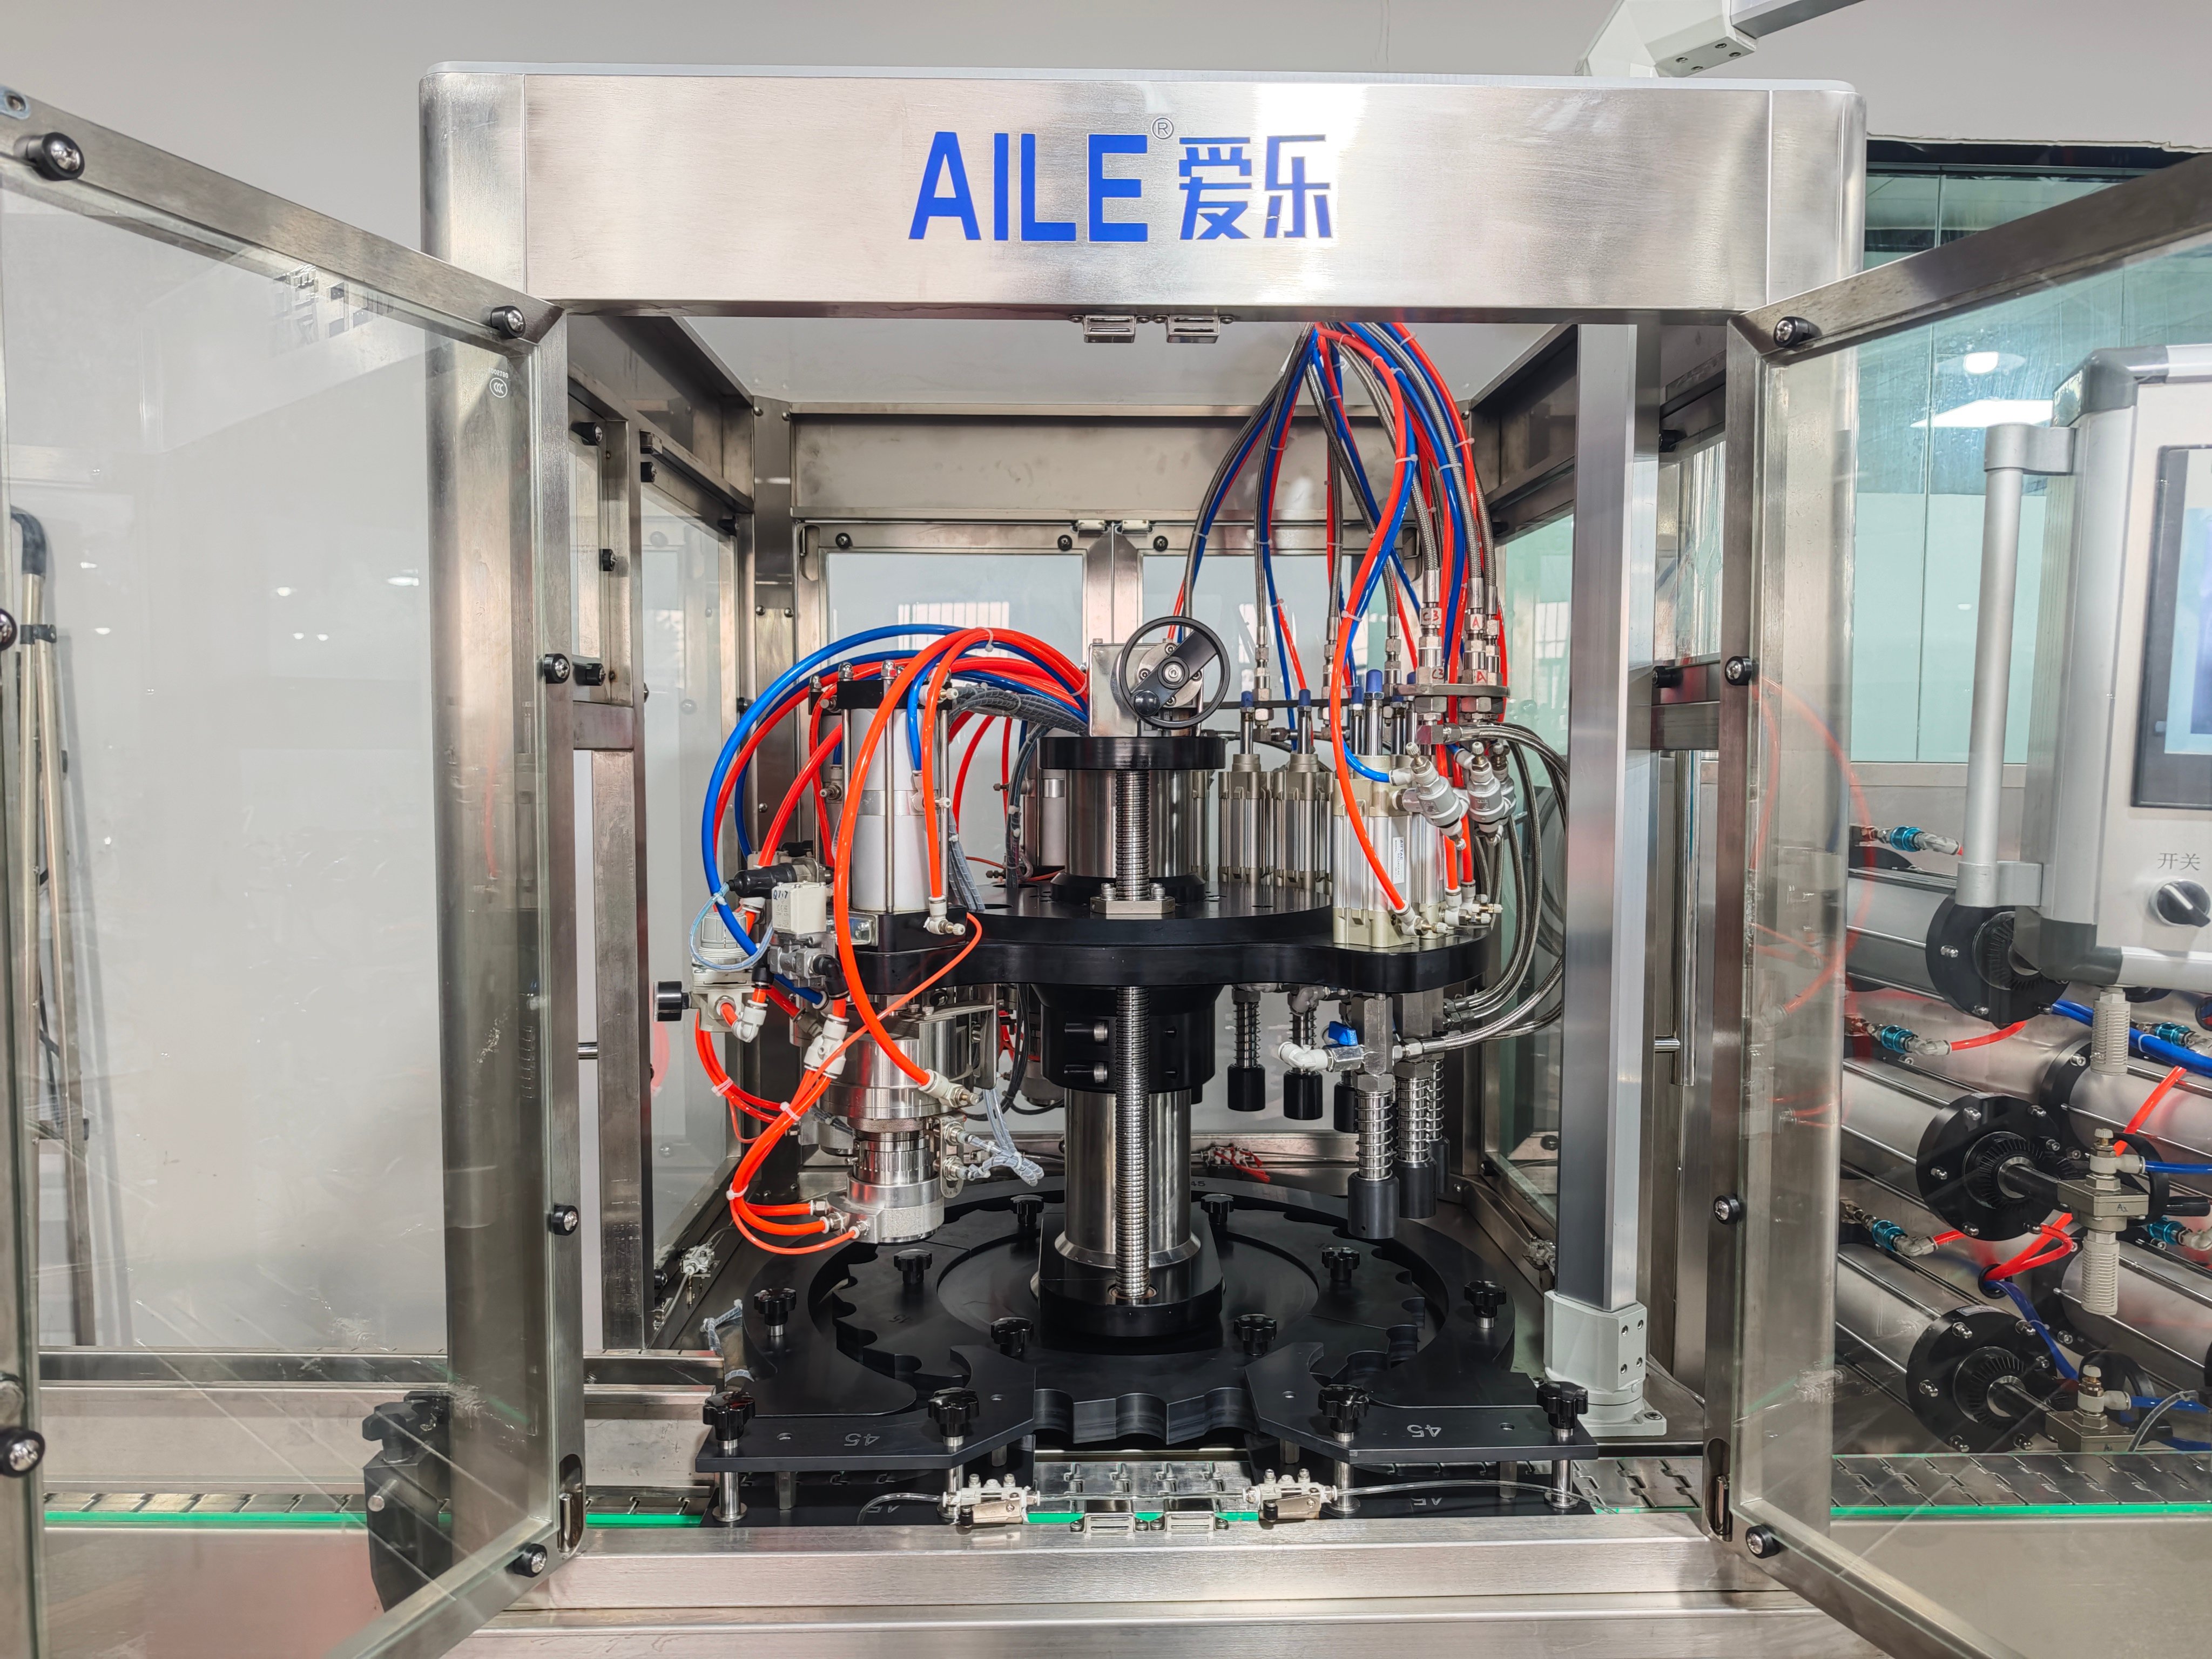
Nadat het ventiel is bevestigd, wordt de spuitbus volgens het productontwerp onder druk gezet. Bij een conventioneel drukvulproces kan een gemeten hoeveelheid compatibel drijfgas of samengeperst gas via het spuitbusventiel worden ingevoerd. Hierdoor ontstaat de interne druk die nodig is voor het uitspuiten van het product.
Welke parameters beïnvloeden de gasvulling?
De gasvulstadium hangt af van het werkelijke drijfgas of de gecomprimeerde gassoort, de vulhoeveelheid, de vereiste einddruk, het aerosolventiel, de blikspecificatie, de productformulering, de productieomgeving en de gasvoorzieningsomstandigheden. Mogelijke aerosoldrukmedia variëren per product. Deze moeten altijd worden bevestigd op basis van de werkelijke formulering en verpakkingspecificatie van de klant.
Waarom Is Dit Belangrijk?
Gasvulling heeft invloed op zowel de productie als de prestaties van het afgewerkte pakket. Een onjuiste configuratie kan leiden tot ongelijkmatige druk, instabiele vulhoeveelheden, lekkage, slecht afvoergedrag en een te hoog percentage productie-afkeuringen. Gasvulling moet daarom specifiek worden afgestemd op het product, in plaats van als een universele voorinstelling te worden behandeld. Voor projecten met ontvlambare drijfgassen of andere gevaarlijke stoffen moeten de productieomgeving en ondersteunende systemen worden ontworpen volgens de eigenschappen van de stof en de toepasselijke lokale voorschriften.
6. Lekkage en productieinspectie
Zodra het spuitblikje is gevuld en onder druk is gebracht, wordt de productieinspectie bijzonder belangrijk. Het doel is niet eenvoudigweg om te controleren of het blikje er ‘goed uitziet’. De fabrikant moet verifiëren dat de verpakking en het vulproces binnen de gedefinieerde productiespecificaties opereren.
- productvulhoeveelheid
- consistentie van gasvulling
- krimpstaat
- klepafdichting
- zichtbare verpakkingsschade
- lekkage en blikjeconditie
- codering en onderdeelplaatsing
Lekkagetest in waterbad
Een waterbadsystem is een methode die vaak wordt geassocieerd met aerosolproductie. Gevulde blikjes doorlopen een gecontroleerde testfase waarbij lekkage of verpakkingsafwijkingen kunnen worden geïdentificeerd volgens de door de fabrikant gevalideerde procedure. De exacte inspectiemethode en testomstandigheden moeten echter worden bepaald op basis van het product, de verpakking en de toepasselijke markteisen.
7. Plaatsing van de actuator
Na het vullen en de primaire inspectie kan de actuator op de aerosolklep worden gemonteerd. De actuator is het onderdeel dat door de eindgebruiker wordt ingedrukt om de inhoud te ontluchten. Bij een brandblusmiddel in spuitvorm maakt de ontluchtingsprestatie deel uit van het algehele productontwerp.
Welke parameters beïnvloeden de plaatsing van de actuator?
Relevante overwegingen zijn onder andere de klepstam, het ontwerp van de actuator, de pasvorm, de uitlijning, het spuitpatroon, de ontluchtingsnelheid en het definitieve productontwerp. De fabrikant van de vulmachine mag de vereiste prestaties voor brandbestrijding niet zelfstandig bepalen. In plaats daarvan moeten de actuator en de klep worden geleverd of gespecificeerd volgens het door de klant gevalideerde verpakkingsontwerp.
8. Plaatsing van de kap & 9. Codering
Sommige aerosolbrandblusproducten gebruiken na de montage van de actuator een beschermende overkap. De kap kan de actuator tijdens transport, opslag, kartonnen verpakking en normaal productgebruik beschermen. Het ontwerp van de kap verschilt sterk per product.
Voor de definitieve verpakking kan het afgewerkte aerosolproduct productidentificatie vereisen volgens het interne kwaliteitssysteem van de fabrikant en de toepasselijke markteisen (partijidentificatie, productiedatum, traceerbaarheid).
10. Definitieve verpakking
Nadat het product de vereiste productiecontroles heeft doorstaan, gaan de afgewerkte blikken naar de verpakkingsfase. Afhankelijk van de fabriek kan dit visuele inspectie, tellen, kartonnenverpakking, verzegelen van dozen, palletvoorbereiding en identificatie van eindproducten omvatten. Op dit moment verandert het productieproces van vullen en verpakkingsassemblage naar logistiek van eindproducten.
Hoe verschilt het BOV-vulproces?
Bag-on-Valve-brandblussprays volgen niet precies dezelfde vulvolgorde als conventionele aerosolverpakkingen. Een typisch BOV-concept kan bestaan uit:
Leeg blik → Plaatsing van BOV-klep → Onderdrukken / Klemmen → Productvulling via de klep in de zak → Inspectie → Assemblage → Verpakking
Het belangrijkste structurele verschil is dat het product zich binnen een flexibele zak bevindt, terwijl het drukmedium buiten de zak blijft. Vanwege deze verpakkingsarchitectuur vindt het vullen van het product meestal plaats via de klep nadat de BOV-constructie is geïnstalleerd. De BOV dient daarom als een afzonderlijke vularchitectuur te worden beschouwd, niet eenvoudigweg als een extra klep die aan een conventioneel aerosolproces is toegevoegd.
Wat verandert het vulproces van een aerosolbrandblusser?
Voordat het proces wordt gedefinieerd, moeten fabrikanten ten minste de volgende parameters bevestigen.
| Parameter | Belangrijkste procesimpact |
|---|---|
| FORMULERING | Mengen en vloeibare vulling |
| Viskositeit | Productvoorbereiding en -vulling |
| Schuimvorming | Vulsnelheid en vulmethode |
| Corrosiviteit | Materialen in contact met het product |
| Vulvolume | Vloeibare dosering |
| Blikdiameter / -hoogte | Afhandeling en wissel |
| Klep | Plaatsing, klemmen en gasvulling |
| Actuator | Eindmontage en ontladingsontwerp |
| Drijfgas / samengeperst gas | Gasvulling |
| Vereiste druk | Vullen en inspectie |
| Verpakkingssysteem | Conventioneel aerosol- of BOV-proces |
| Vereiste uitvoer | Productieconfiguratie |
Veelgestelde vragen
Wat is het basisproces voor het vullen van aerosolbrandblussers?
Voor veel conventionele spuitproducten omvat het proces de bereiding van de formulering, vloeibare vulling, plaatsing van het ventiel, klemmen, vulling met gas of drijfgas, lek- en productieinspectie, montage van de actuator en de dop, codering en verpakking. De exacte volgorde hangt af van het specifieke product en het verpakkingsontwerp.
Wordt de vloeistof gevuld vóór of na het klemmen van het aerosolventiel?
Bij een gangbaar conventioneel aerosolproces wordt het product in de blikken gevuld vóór de plaatsing en het klemmen van het ventiel. Er bestaan echter ook andere vularchitecturen. Bij BOV-producten vindt de productvulling bijvoorbeeld vaak via het ventiel plaats nadat de BOV-montage is geïnstalleerd.
Hoe wordt gas in een aerosolbrandblusserblik gevuld?
Bij een conventionele drukvulconfiguratie kan het benodigde drijfgas of de gecomprimeerde gas via de aerosolklep in het afgesloten blik worden gevoerd. Het type gas, de gevulde hoeveelheid en de vereiste druk moeten worden bevestigd op basis van het werkelijke productontwerp.
Waarom is het klemmen van de klep belangrijk?
Klemmen zorgt voor de mechanische afdichting tussen de aerosolklep en het blik. Correct klemmen is daarom essentieel voor de integriteit van de verpakking en het behoud van de druk. De vereiste afmetingen hangen af van de specifieke blik- en klepspecificaties.
Waarom worden aerosolblikken na het vullen gecontroleerd op lekkage?
De afgewerkte verpakking bevindt zich onder druk, dus fabrikanten moeten afdichtingsproblemen of problemen met de verpakkingsintegriteit identificeren als onderdeel van de productiekwaliteitscontrole. De geschikte lekkagetestprocedure moet worden gevalideerd op basis van het product, de verpakking en de toepasselijke eisen.
Wordt een BOV op dezelfde manier gevuld als een conventioneel aerosolblik?
Nee. BOV gebruikt een andere verpakkingsstructuur, waarbij het product in een zak wordt geplaatst en gescheiden wordt van het drukmedium. Dit wijzigt de vulvolgorde en vereist een specifiek BOV-compatibel proces.
Een project voor het vullen van aerosolbrandblussers plannen?
Voordat het productieproces of de apparatuurconfiguratie kan worden vastgesteld, moet AILE het werkelijke product kennen. Geef alstublieft op:
- product- of formuleringstype en vloeibare vulvolume
- afmetingen en materiaal van de aerosolblikken
- specificaties van klep en actuator
- drijfgas of samengeperst gas en vereiste druk
- vereiste productiecapaciteit
AILE kan vervolgens het geschikte vulproces en de juiste apparatuurconfiguratie beoordelen op basis van uw werkelijke aerosolbrandblusproduct. Stuur ons uw product- en verpakkingsspecificaties om uw aerosolvulproject te bespreken.