
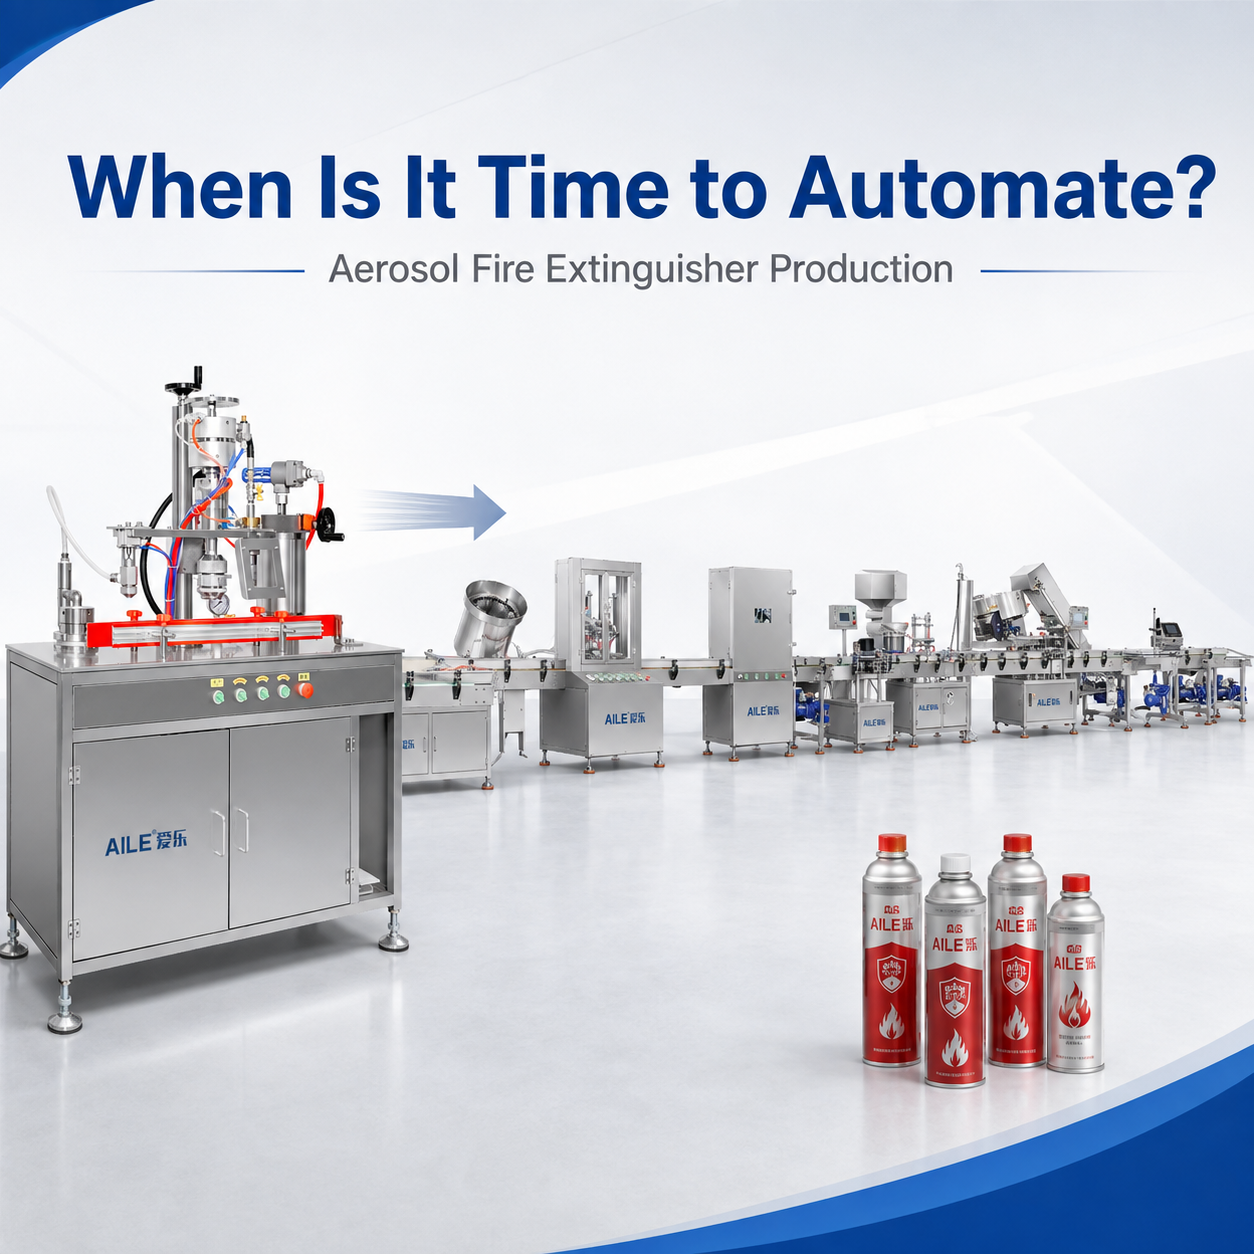
המעבר מציוד חצי אוטומטי לקו מילוי אוטומטי לכלי כיבוי אש באדים אינו פשוט שדרוג מהתקן "בסיסי" למקלחת "מעולה" יותר.
לחלק מייצרנים, הציוד החצי אוטומטי נשאר המודל הפרקטי להפקה במשך שנים. אחרים, עם הגדלת ההפקה, נתקלים בקושי הולך וגובר בהעברת הידנית של הפחים, טיפול בשסתומים ובפעולות עיבוד נוספות.
הזמן הנכון לאוטומציה מושג בדרך כלל כאשר מערכת ההפקה – ולא רק מכונת המילוי עצמה – מתחילה לגבול את היכולת של המפעל לעמוד בביקוש באופן עקבי. להלן הגורמים החשובים ביותר.
1. יעד ההפקה היומי שלך חרג מהיכולת של הטיפול הידני
הסיבה הברורה ביותר לשקול אוטומציה היא דרישה מתמשכת להפקה. מערכות האדים החצי אוטומטיות הסטנדרטיות של AILE מתוכננות בדרך כלל להפקה נמוכה יחסית, בעוד שקווי המילוי האוטומטיים מעבירים פחים באופן רציף בין שלבי המילוי העיקריים ותומכים בהספק גבוה בהרבה.
אבל מהירות המכונה המדורגת לא צריכה להיות הגורם היחיד. מפעל שמייצר כמה הזמנות גדולות מדי חודש עלול עדיין לפעול ביעילות עם ציוד חצי אוטומטי. יצרן שמפעיל את אותו מוצר כל יום סביר יותר להרוויח מייצור אוטומטי רציף.
ההבחנה החשובה היא בין ביקוש שיא זמני לבין ביקוש יציב ומחזורי לייצור. קניית קו אוטומטי לגל של הזמנות זמני עלול ליצור השקעה מיותרת ב капитал. אוטומציה של תהליך שמופעל באופן עקבי קרוב לגבול הפעולה הפרקטי שלו היא מצב שונה.
2. העברה ידנית הופכת לצוואר הבקבוק
מערכת חצי אוטומטית עלולה להכיל מהירות ממלאה מספקת, בעוד שזרימת הייצור הכוללת נותרת איטית. זה קורה לעיתים קרובות מכיוון שהמפעילים עדיין צריכים:
- להעביר פחיות בין תחנות
- לשים שסתומים
- להעביר פחיות גמר
- تفتيش إحداثيات
- לנהל montaj צירוף בחלק התחתון
בנפחים נמוכים של ייצור, גמישות זו מועילה. עם זאת, ככל שמספר היחידות המופקות גדל, הזמן שבין התחנות הופך חלק מחזור הייצור. קו אוטומטי מפחית את התלות בתנועה ידנית על ידי חיבור של שלבי הייצור באמצעות מערכות העברה מסונכרנות ותפעול אוטומטי. בדרך כלל זהו סיבה חזקה יותר לאוטומציה מאשר רצון פשוט במכונה שמהירותה המודעת היא גבוהה יותר.
3. אתם מייצרים סדרות ארוכות של אותו מוצר
ציוד חצי-אוטומטי הוא לעתים קרובות פרקטי כאשר מפעל מייצר מספר מוצרים באצווה קטנה יחסית. הפעלים יכולים לעצור את הייצור, לשנות את ההגדרה ולהתחל מחדש עם SKU אחר ללא צורך לתאם קו ייצור מאורגן וארוך. ייצור אוטומטי הופך למשיכה רבה יותר כאשר המפעל פועל:
- קаниות סטנדרטיות
- פורמטים יציבים של שסתומים
- נוסחאות חוזרות
- קמפיינים ארוכים של ייצור
ככל שקו ייצור יכול לפעול זמן רב יותר ללא שינויים תכופים בפורמט, כך האוטומציה הרציפה הופכת מועילה יותר. מסיבה זו קו אוטומטי יכול להיות פתרון מצוין למוצר קיים לכיבוי אש עם ביקוש צפוי, בעוד שמכונה חוזית למילוי סпреיס למספר קטן של ריצות ייצור עלולה עדיין להעדיף את הגמישות של מכונת מילוי סプレー חצי-אוטומטית.
4. כוח העבודה עולה מהר יותר מאשר התפוקה
לא ניתן להעריך אוטומציה רק על בסיס 'עלות המכונה לעומת משכורת העובד'. השאלה החשובה יותר היא כיצד כוח העבודה משפיע על זרימת הייצור.
בייצור חצי-אוטומטי, עלייה נוספת בתפוקה דורשת לעתים קרובות טיפול ידני נוסף או שיפור הקואורדינציה בין המפעילים. בשלב מסוים, הוספת עובדים עלולה שלא להביא לעליה פרופורציונלית בכמות הפחים המוגמרים. קו אוטומטי מאפשר להעביר את המפעילים מפעולות העברה חוזרות של פחים למשימות הבאות:
- ניטור הקו
- השלמת חומרים
- בדיקות איכות
- החלפה
- טיפול במוצרים המוגמרים
זה לא אומר שקו ספראול אוטומטי לחלוטין פועל ללא אנשים. מפעילים עדיין נדרשים בהתאם לתצורה הסופית. האוטומציה משנה בעיקר את המקומות שבהם נעשה שימוש בכוח אדם.
5. עקביות הייצור הפכה לחשובה יותר מאשר גמישות
יצרן שגדל עלול להגיע לשלב שבו עקביות הייצור הופכת חשובה יותר מאשר היכולת לסדר מחדש בקלות תחנות עבודה פרטניות. קו אוטומטי משולב שומר על התאמה בין תנועת המוצר ומחזורי המכונות. זה יכול להיות בעל ערך כאשר המפעל זקוק ל:
- ritm ייצור חוזר
- זרימה מבוקרת של הקו
- טיפול עקבי
- בקרת איכות משולבת
- העברות ידניות מועטות יותר
ציוד חצי-אוטומטי יכול גם לייצר מוצרים עקביים כאשר הוא מופעל כראוי. ההבדל הוא שחלק גדול יותר של זרימת העבודה תלוי בתיאום המפעילים. עבור מפעל שמתקדם לייצור תעשייתי רציף, הפחתת הממשקים הידניים האלה עשויה להצדיק אוטומציה.
6. הקו החצי-אוטומטי הקיים שלכם עדיין מועיל
שדרוג אינו בהכרח אומר הסרה של כל מכונה חצי אוטומטית. מפעל קיים עלול להשתמש בקו אוטומטי עבור המוצר העיקרי שלו בעל נפח גבוה, תוך שמירה על ציוד חצי אוטומטי עבור:
- ניסויי מוצרים
- הזמנות קטנות
- נוסחאות חדשות
- קמפיינים קצרים
- פורמטים מיוחדים של אריזה
זה עלול להיות פרקטי יותר מאשר לכפות את כל המוצרים לקו האוטומטי. לכן, לייצרנים שמצפים להזמנות הן בנפח גבוה והן בנפח נמוך, ההחלטה עשויה להיות: אוטומטי + חצי אוטומטי ולא אוטומטי במקום חצי אוטומטי.
7. הביקוש העתידי חשוב יותר מההזמנה המקסימלית של היום
קו אוטומטי הוא נכס ייצור לטווח הארוך. ההשקעה עליו אמורה לפיכך להשתקף בציפיות מציאותיות לצמיחה, ולא רק בכמות ההזמנות הנוכחית. יש לבדוק האם:
- הלקוחות הנוכחיים מגדילים את כמויות ההזמנות
- המוצר הזה נכנס לשווקים חדשים
- מוסיפים מפיצים נוספים
- היצור חצי אוטומטי הנוכחי כבר תפוס במלואו
- התפוקה העתידית תדרוש משמרת נוספת או כוח עבודה נוסף
אם ביקוש גבוה כבר ניכר, קניית מכונה קטנה נוספת עלולה רק לדחות את בעיית היכולת. אם הצמיחה עדיין לא בטוחה, היצור חצי אוטומטי יכול לספק גמישות רבה יותר עם השקעה התחלתית נמוכה יותר. המפתח הוא להבחין בין תחזית ייצור אמינה לבין יעד מכירות אופטימיסטי.
8. שטח המפעל מסוגל לתמוך בשטף קו רציף
אוטומציה משנה את הדרך שבה משתמשים בשטח המפעל. מכונות חצי אוטומטיות ניתן לעתים קרובות לסדר כתחנות עבודה קטנות ומרוכזות. קו אוטומטי דורש שטח לא רק למכונות הממלאות אלא גם ל:
- מסועים
- הזרקת פחיות
- איסוף
- בקרת איכות
- גישה של המפעיל
- טיפול באבזרים לאחר הייצור
עם זאת, אוטומציה אינה תמיד פירושה קו ישר אחד וארוך. לדוגמה, פרויקט מדחפי האש מהירים של AILE בארגנטינה השתמש בתכנון מותאם בצורת U, מאחר שהמפעל הקיים לא יכול היה להכיל קו ייצור ישר קונבנציונלי. זהו תזכורת שימושית לכך שדרגת האוטומציה ותכנון המפעל חייבים להיות מתוכננים יחד.
9. ייצור מהיר דורש יותר ממילוי מהיר בלבד
ברגע שמהלך הייצור עובר לטווחי מהירות גבוהים יותר, משתנה גם הפרויקט. מכונת מילוי נוזלים מהירה לבדה אינה יכולה ליצור קו ייצור מהיר אם:
- הזנת השסתומים אינה מצליחה להחזיק את הקצב
- מילוי הגז איטי יותר
- הבדיקה הופכת לצוואר בקבוק
- פחיות סופיות נצטברות במורד הזרם
- האריזה אינה מספיקה לעקוב אחר תפוקת הקו
לכל שלב מחובר יש צורך בקיבולת מספקת. לכן יצרנים שמתכננים הרחבה משמעותית צריכים להעריך את קו מילוי אוטומטי לקנימרים כמערכת ייצור אחת, ולא בהשוואה למהירות הפעולה של כל מכונה בנפרד. החישוב המפורט של כמות הקיבולת השיעורית שהמפעל צריך בפועל שייך לשלב הבא: קביעת גודל קו הייצור.
אוטומטי חלקית או אוטומטי לחלוטין: טבלת החלטות פרקטית
| מצב הייצור | כיוון פרקטי יותר |
|---|---|
| פרויקט חדש לכיבוי אש באדים | אוטומציה חלקית מספקת לעתים קרובות גמישות מועילה |
| המוצר עדיין בשלב אימות השוק | רכב רכב |
| מספר קטן של פריטי מלאי | לרוב ייצור אוטומטי חלקית או מעורב |
| החלפות תכופות של מוצרים | אוטומציה חלקית עשויה להישאר פרקטית |
| מוצר יציב עם ביקוש מתמשך | אוטומטי הופך למשיכה יותר |
| העברה ידנית מגבילה את הפלט | להעריך אינטגרציה אוטומטית |
| רצף ארוך של ייצור מתמשך | אוטומטי |
| צמיחה עתידית מהירה אך אמינה | ל lập תוכנית עבור קיבולת אוטומטית או מסלול הרחבה |
| מוצר אחד בעל נפח גבוה ועוד מספר מוצרים קטנים | אוטומטי + חצי-אוטומטי יכולים לתפקד היטב |
| דרישה גבוהה מאוד לפלט מתמשך | קו אוטומטי משולב/בעל מהירות גבוהה |
אין שלב ייצור שבו כל יצרן חייב לעבור אוטומטית. רמת האוטומציה הנכונה תלויה באופן בו המפעל פועל בפועל.
האם עליכם לשדרג כעת?
כלל שימושי הוא: אל תבצעו אוטומציה רק משום שמכונה אוטומטית נראית מתקדמת יותר. בצעו אוטומציה כאשר היצור הידני הפך לקושי מדיד בהיקף הייצור, בהתייצבות או בגידול עתידי.
אם היצור חצי-אוטומטי עדיין עומד בדרישות הביקוש באופן יעיל ומספק גמישות בעלת ערך, ייתכן שלא קיים סיבה דחופה להחליפו. אם הביקוש המתמשך חושף צווארים בקבוק לאורך זרימת הייצור, קו ממלא אוטומטי לכלי כיבוי אש אירוסולי הופך למקרה השקעה חזק בהרבה.
שאלה נפוצה
האם קו ממלא אוטומטי לאירוסולים תמיד עדיף על ציוד חצי-אוטומטי?
האם אפשר לשמור על הציוד החצי אוטומטי לאחר התקנת קו אוטומטי?
האם קו אוטומטי מלא לא דורש כלל עובדים?
מתי יצרן צריך לשקול קווי סпреי מהירים?
צריכים קו מילוי אוטומטי לספרי?
אייל מעצבת קווי מילוי אוטומטיים לסprüי לבלימת שריפות וליישומים אחרים של סprüי. אנו יכולים להרכיב את הקו בהתאם לקנה המידה הדרוש לייצור שלכם לתנאי המפעל שלכם. פנו לממהנדסים שלנו כדי לדון בדרישות הקיבולת שלכם.




