١. المقدمة
اختبار القبول في المصنع (FAT) هو التحقق النهائي الذي يُجرى في مصنع مصنِّع المعدات قبل تغليف الآلة وشحنها.
وبالنسبة لمعدات تعبئة العلب الرشَّاشة، لا ينبغي أن يقتصر اختبار القبول في المصنع (FAT) على التأكُّد من تشغيل الآلة فقط. بل يجب أن يتحقَّق من قدرتها على التشغيل باستخدام العلب والصمامات وسعة التعبئة والمتطلبات الخاصة بالمنتج المقدَّمة فعليًّا من قِبل العميل. فالآلة التي تدور فارغة في منطقة التجميع لا تثبت أنها ستؤدي أداءً سليمًا بمجرد تفاعل غازات الدفع المضغوطة ولزوجة السائل وتسامحات التغليف المحددة على خط الإنتاج.
وفي شركة AILE، يرتكز الاختبار في المصنع على التشغيل العملي في ظروف العالم الحقيقي:
- إجبار العملاء على تزويدنا بعلب وصمامات ومفاتيح أو أغطية نموذجية
- طلب عيِّنات فعلية من المواد السائبة كلما اشتملت العملية على سلوك خاص للسوائل
- إعداد ومعايرة أدوات الآلة وفق تلك العيِّنات المادية
- تشغيل الجهاز باستخدام المواد الفعلية قبل الشحن
- تسجيل فيديو واضح يوثق الدورة الكاملة
- التحقق من أداء التشغيل مع العميل عن بُعد
- التغليف والتعبئة فقط بعد التأكيد الكامل من العميل
٢. ما الذي يجب أن يرسله العميل قبل الاختبار النهائي في المصنع؟
الاعتماد فقط على الرسومات الفنية أو ورقات المواصفات يخلق مخاطر غير ضرورية أثناء التشغيل الأولي. فحتى الانحرافات الطفيفة في انحناء عنق العلبة أو صلادة كوب الصمام أو مرونة الحشوة قد تؤثر على أداء عملية الربط والتعبئة.
لإجراء اختبار نهائي فعّال لخط تعبئة الأيروسول في المصنع، ينبغي على المشترين توريد مواد تمثيلية وأهداف تشغيلية واضحة:
- علب أيروسول تمثّل جميع الارتفاعات والأقطار المطلوبة
- صمامات تتطابق بدقة مع المواصفات المحددة، بما في ذلك طول الأنبوب الغاطس ونوع مادة الكوب
- مفاتيح التشغيل وأزرار الرش
- الغطاءات الزائدة والسدادات الواقية
- القشّات الممتدة إذا اقتضى تصميم المنتج ذلك
- عينات مواد التعبئة، وبخاصة للتركيبات اللزجة أو الرغوية أو الحساسة للقص
- حجم السائل المستهدف للتعبئة والتسامح المقبول فيه
- نوع المُنبِّه وجرعة الغاز المستهدفة لكل عبوة
- المدى المستهدف لأحجام العلب الذي يتطلب أجزاء تغيير
- سرعة الإنتاج المستمرة المطلوبة
توصي شركة AILE عادةً بإرسال عينات تمثيلية من مواد التعبئة لكل حجم أو تركيبة ستُستخدم على الجهاز. وعلى الرغم من إمكانية إجراء التعديلات الميكانيكية نظريًّا في الموقع، فإن العديد من مشغِّلي العملاء يفتقرون إلى الخبرة المتخصصة اللازمة لمحاذاة فكّات التثبيت ورؤوس حقن الغاز وأدلة توجيه العلب. وبذلك، فإن قيام شركة AILE بمعايرة كل تنسيق في المصنع واختباره تحت التشغيل وتسجيل نتائج التشغيل يمنع حدوث تأخيرات مكلفة في استكشاف الأخطاء وإصلاحها بعد التسليم.
٣. خطوة الاختبار النهائي بالمصنع (FAT): المرحلة الأولى — التحقق من تكوين الجهاز
قبل بدء أي دورات وظيفية، تأكَّد من أن التجميع الفعلي للجهاز يتوافق تمامًا مع الشروط التجارية والهندسية المتفق عليها.
تحقق من أن:
- يتطابق نموذج الجهاز والتوجيه الفيزيائي له مع الرسم التخطيطي المعتمد.
- تتوافق توصيلات المصنع الكهربائية، والجهد، والطور، والتردد مع إمداد الطاقة في المرفق الوجهة.
- تغطي أطوال السكتة الميكانيكية وضبط الأسطوانات النطاق الكامل للارتفاع والسعة.
- تتوافق فواصل الصمامات، ورؤوس التثبيت، وفوهة التعبئة بالغاز مع أبعاد كوب الصمام وجذعه المعتمدة.
- تم تركيب الوحدات الإضافية الاختيارية، أو المكونات الهوائية المضادة للانفجار، أو الترقية إلى ملامسات من الفولاذ المقاوم للصدأ وفق المواصفات المحددة.
تأكد من أن تكوين الجهاز يتطابق مع العرض السعري المعتمد، والمواصفات الفنية، ومتطلبات المشروع.
٤. خطوة الاختبار في المصنع (FAT) الثانية: اختبار العلب والصمامات الفعلية
اختبار مواد التغليف الفعلية هو الخطوة الميكانيكية الأهم في عملية الاختبار النهائي بالمصنع (FAT). ولا يمكن للحسابات النظرية توقُّع احتكاك الحاويات المادي، أو مقاومة إدخال الصمامات، أو استقرار الحاويات تحت تسارع التحريك.
يجب أن يتحقق التقييم الميكانيكي من ما يلي:
- إمكانية التغذية وتحديد موضع العجلة النجمية دون حدوث انسداد أو خدوش على السطح أو انقلاب
- وضع الصمام بحيث تدخل أنابيب الغمر بسلاسة دون عَرقلة عند حواف العلب
- توسيط الصمام مباشرةً أسفل رأس التثبيت لتفادي ميل الأكواب
- انخراط حركة التثبيت وإطلاق الأداة
- استقرار العلب أثناء التحريك عالي السرعة عبر جميع المحطات النشطة
في تكوين واحد شبه آلي لرشاشات AILE، قد تتراوح قيم التثبيت النموذجية عادةً بين ٢٧٫١ و٢٧٫٣ مم في القطر و٥٫٠ و٥٫٢ مم في العمق. أما الإعدادات الفعلية فتعتمد على نوع الصمام وتكوين الجهاز.
يجب اختبار العلب والصمامات الحقيقية الخاصة بالعميل بدلًا من الاعتماد فقط على الرسومات التصميمية.
٥. خطوة الاختبار النهائي بالمصنع رقم ٣: التحقق من أداء التعبئة
تتضمن عملية تعبئة الأيروسول كلاً من التركيزات السائلة التي تُوزَّع إما في الجو أو تحت الضغط، وكذلك شحن المُحرِّكات المضغوطة. وتتطلب كلتا المرحلتين معايير تحقق مختلفة أثناء اختبار التسليم النهائي (FAT).
التحقق من تعبئة السوائل
افحص البنود التالية أثناء دورة تعبئة السوائل:
- حركة المكبس أو تشغيل المضخة بسلاسة دون أن يتناثر المنتج أو يقطر على حواف العبوة
- التحقق من كمية التعبئة المستهدفة عبر قياس الوزن الصافي
- تكرار الدقة في التعبئة عبر دورات متتالية
- عدم وجود تسرب للسوائل حول ختم الفوهة والصمامات الاختيارية ومواسير توزيع المنتج
- ملاءمة النظام للتركيبة المادية المحددة، مع التأكيد على سلاسة السحب والإفراغ
تبلغ دقة التعبئة في تكوين آلة AILE شبه الآلية الواحدة نحو ±١ غرام. ويجب أن تستند معايير القبول إلى طراز الآلة المختار والمواصفات الفنية المعتمدة.
التحقق من تعبئة المُحرِّك
التحقق من دورة شحن الغاز عند النقاط التالية:
- عملية تعبئة الغاز عبر أو حول ساق الصمام دون تفريغ خارجي
- التحقق من كمية الغاز المستهدفة عن طريق وزن الحاويات قبل وبعد التعبئة
- استقرار الضغط على طول مضخة التقوية والمُجمِّع خلال الدورات المتتالية
- زمن استجابة الجهاز، مع ضمان عودة الأسطوانة بسرعة دون انخفاض في الضغط
- حالة الإغلاق مباشرةً بعد حقن الغاز، للتأكد من إغلاق أختام الصمام الداخلية بشكل كامل
٦. خطوة الاختبار النهائي في المصنع (FAT) رقم ٤: التحقق من نتيجة التضبيب والإغلاق
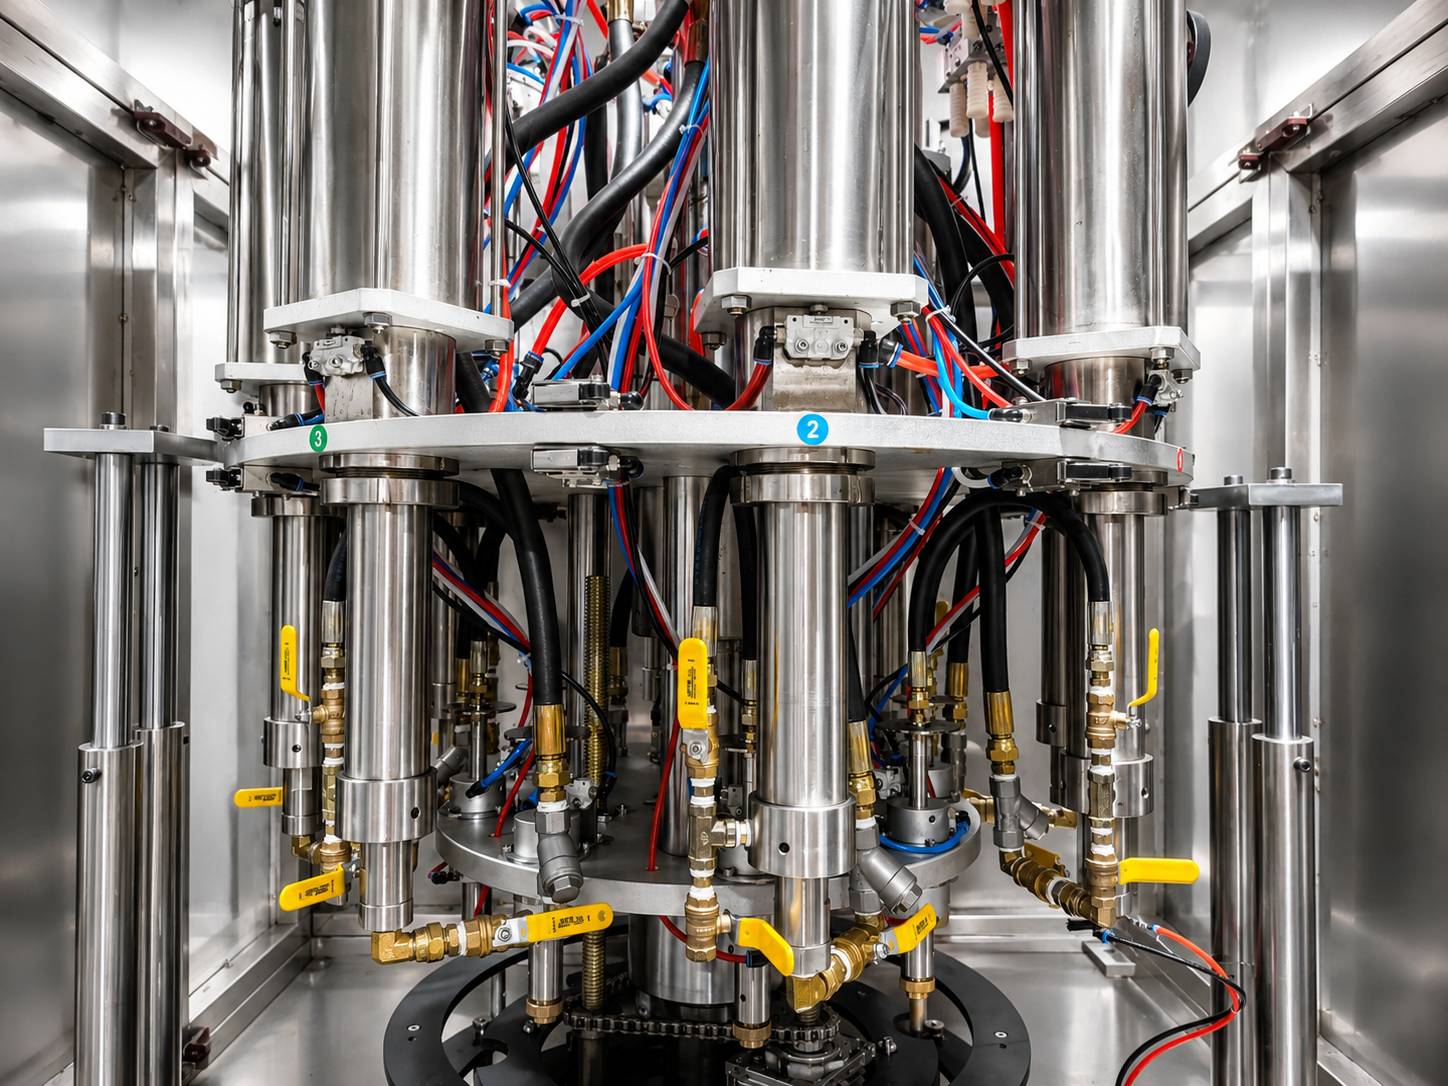
يُشكِّل التضبيب الحاجز الدائم ضد الضغط في عبوة الأيروسول النهائية. ويجب إجراء فحص ميكانيكي مخصص للتحقق من سلامة الإغلاق على عيّنات متكررة.
على المشتري التحقق من الآتي:
- قطر التضبيب عند عدة نقاط باستخدام مقياس تضبيب أيروسول معتمَد
- عمق التضبيب المقاس من الحافة العلوية لكوب الصمام إلى أثر التضبيب
- محاذاة الصمام، مع التأكد من أن الجذوع تقع بشكل عمودي دون انحراف زاوي
- عدم وجود تشوه مرئي أو خدوش أو انحناء في عنق العلبة وكوب الصمام
- عدم وجود أي تسرب بعد التعبئة، ويتم التحقق من ذلك عبر غمر العلب في الماء أو اختبار الفقاعات
- الاتساق البُعدي عبر عينات الاختبار المتكررة
الآلة التي تعمل بسلاسة لكنها تُنتج نتائج تثبيت غير مستقرة لا يجوز اعتبارها جاهزة للشحن
٧. خطوة الاختبار النهائي بالمصنع رقم ٥: تشغيل الآلة باستمرار
يجب أن يتضمن الاختبار النهائي بالمصنع تشغيلاً إنتاجياً متواصلاً، وليس فقط اختبار علبة أو اثنتين. فاختبار وحدات منفردة غالباً ما يخفي أعطال التغذية المتقطعة، أو التمدد الحراري في الأنظمة الهوائية، أو فقدان ضغط المُنبِّه التدريجي
يجب أن يقيّم التشغيل المتواصل ما يلي:
- استقرار الآلة الكلي في ظل ظروف الإنتاج المستقرة
- التغذية المتكررة للحاويات دون الحاجة إلى إعادة وضعها يدوياً
- عدم حدوث انسدادات في الحاويات عند ألواح الانتقال، والمسارات التوجيهية، والعجلات النجمية
- حد أدنى من تدخل المشغل خلال دورات التشغيل القياسية
- تناسق المحطات بين جرعات السوائل، وتحديد مواقع الصمامات، والتجعید، وحقن المُضخِّم
- عدم حدوث تسرب غير طبيعي للهواء عبر الصمامات الهوائية والتوزيعات الهوائية
- عدم حدوث اهتزاز أو ضجيج ميكانيكي غير طبيعي في مكونات الدفع
- ثبات المخرج النهائي عبر كامل دفعة الاختبار
يجب أن تكون مدة الاختبار كافية لكشف المشكلات الناتجة عن العمليات المتكررة
٨. خطوة الاختبار في الموقع (FAT) رقم ٦: فحص المعدات اللاحقة الاختيارية
عندما يتضمَّن المشروع نظاماً مدمجاً خط تعبئة الأيروسول أو خط تعبئة عبوات الأيروسول القياسي، فيجب أن يشمل اختبار FAT العملية الكاملة المطلوبة من العميل، وليس آلة التعبئة فقط بشكل منفصل
افحص جميع الوحدات المتصلة بالأسفل، بما في ذلك:
- خزانات اختبار التسرب باستخدام حمام الماء، مع التأكد من غمر الحاوية بسلاسة وانتقالها بسلاسة
- أجهزة الفحص الديناميكي للوزن على خط الإنتاج، مع التحقق من دقة الوزن أثناء الحركة وتوقيت بوابة الرفض التلقائية بدقة
- مكابس المحركات، مع التأكد من أن الفوهات تثبت بإحكام دون ثني سيقان الصمامات
- مكابس الغطاء الخارجي، مع التأكد من أن الأغطية تُقفل بإحكام دون تشقق حواف البلاستيك
- ناقلات الترميز والوسم، مع ضمان انتقال الحاويات بسلاسة أمام رؤوس الطباعة
- أجهزة تطبيق القشة الرشّاشة، مع التأكد من التغذية الدقيقة وإدخال القشة بدقة في فوهات المحركات
- الناقلات والمنصات الدوارة الواصلة بين الوحدات، مع التحقق من عمليات النقل السلسة دون انقلاب الزجاجات
٩. الخطوة ٧ من اختبار التسليم النهائي (FAT): تحقق من وحدات التحكم والتشغيل الأساسي
تتفاوت واجهات التحكم باختلاف نوع الجهاز: هل هو وحدة شبه آلية تعمل بالهواء المضغوط أم نظام آلي مثل آلة تعبئة البوتج على الصمام .
أثناء اختبار القبول في المصنع، تحقَّق من الآتي:
- استجابة وظائف التشغيل والإيقاف والإيقاف المؤقت بسلاسة دون أن تعلق الحاويات تحت الرؤوس النشطة.
- دائرة الإيقاف الطارئ التي تُوقف الحركة فورًا وتُفرِّغ أو تُثبِّت الضغط الهوائي.
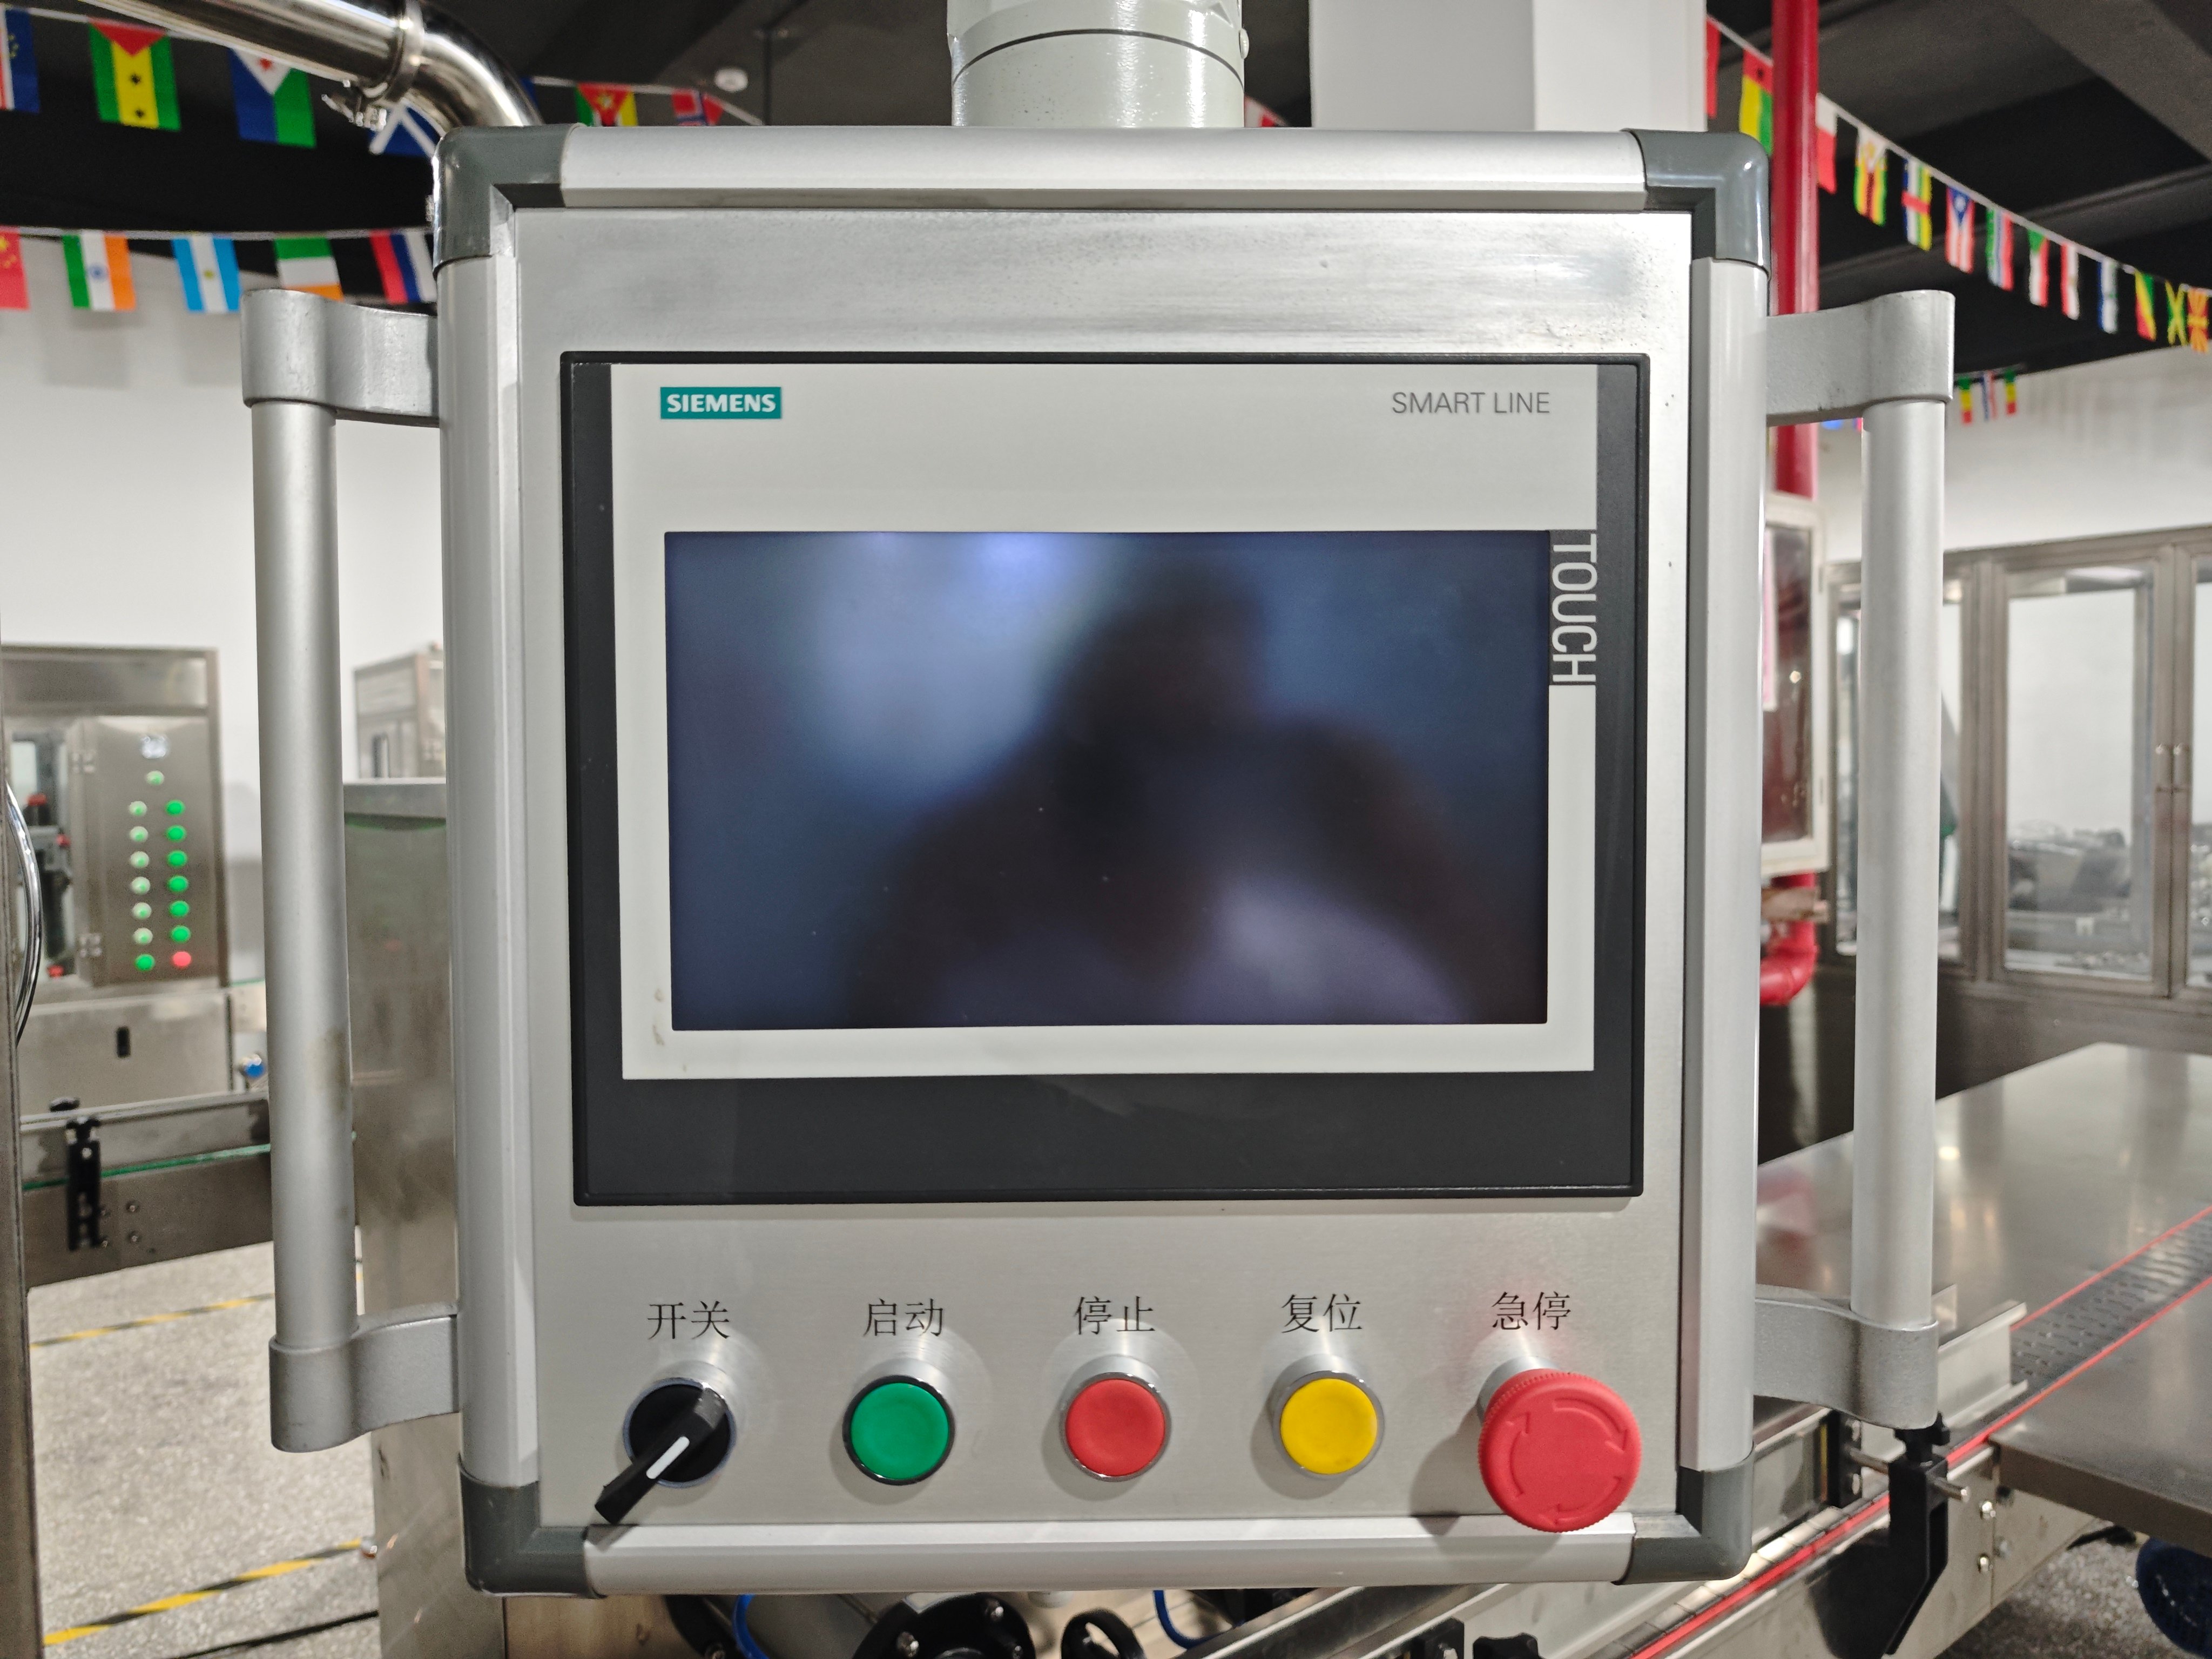
- استجابة وحدة التحكم المنطقية القابلة للبرمجة (PLC) وواجهة الشاشة اللمسية في النماذج الآلية ذات الصلة، بما في ذلك اختيار الوصفات وشاشات التشخيص.
- منظمات الضغط الهوائي التي تحافظ على ضغوط التشغيل المستقرة تحت الأحمال.
- تشغيل قفلات السلامة والتنبيهات التشغيلية بدقة.
- عمل عجلات التحكم اليدوي الميكانيكية وأدلة ضبط الارتفاع بسلاسة دون احتكاك أو عرقلة.
في بعض الأنظمة المتقدمة الآلية المختارة، مثل خطوط BOV الآلية، قد تتضمَّن وحدات التحكم وحدة تحكم من شركة Siemens PLC مزودة بشاشة لمسية، ووحدات تحكم مخصصة لكل محطة لعمليات التلحيم بالانضغاط وشحن الغاز عبر الصمام، بالإضافة إلى وظائف تعبئة السوائل الثانوية. ويجب أن يشمل قبول النظام التأكُّد من عمل جميع ميزات الواجهة بشكل سليم.
١٠. خطوة الاختبار رقم ٨ في اختبار القبول في المصنع: تسجيل أدلة مرئية
تتيح الأدلة المرئية الواضحة للمشترين الدوليين فحص أداء الآلة بدقة دون الحاجة إلى السفر الدولي.
عادةً ما تسجّل شركة AILE مقاطع فيديو لتشغيل الآلة قبل التغليف، كي يتمكّن العميل من مراجعة نتائج الاختبار عن بُعد.
يجب أن يوثّق تسجيل فيديو الاختبار النهائي (FAT) الكامل ما يلي بوضوح:
- نظرة عامة كاملة على الآلة تظهر هيكلها العام واتصالاتها بالمرافق وتخطيطها.
- تحميل المادة، وتغذية الحاويات، وعبور القضيب التوجيهي.
- دورات التعبئة الفعلية للسوائل، مع إظهار حركة الفوهة وإجراء الإغلاق والانقطاع النظيف.
- وضع الصمامات وعملية التثبيت (Crimping) عن قرب.
- عملية تعبئة المُنبِّه (Propellant) على الخط المخصص لذلك. آلة تعبئة غازات المذيلات محطة
- فحص مقرّب للعلب المُنتَجة، مع التركيز على جودة التثبيت (Crimping) وحالة السطح.
- التشغيل المتزامن لأي معدات تابعة اختيارية مشمولة في الطلب.
- شاشات واجهة التحكم، ومؤشرات الدورة، وأجهزة قياس الضغط الرئيسية
١١. خطوة الاختبار في المصنع رقم ٩: مراجعة العميل قبل التغليف
بعد إتمام اختبار القبول في المصنع، يجب على العميل مراجعة تسجيل الفيديو الخاص بالجهاز ونتائج الاختبارات والتكوين المؤكَّد قبل التغليف النهائي.
يتبع سير العمل التشغيلي تسلسلاً واضحاً ومنضبِطاً:
- إتمام اختبار القبول في المصنع باستخدام عيّنات العميل الفعلية
- تسجيل فيديو شامل وتوثيق للمعايير
- مراجعة العميل والتأكيد التقني
- التعديلات الميكانيكية النهائية إذا طلبها العميل
- الحماية من الصدأ، وتغليف الجهاز بطبقة بلاستيكية، وتغليفه في صندوق خشبي متين
- الشحن للتصدير والتوصيل
هذه المراجعة المنظمة تضمن أن أي ضبط دقيق ضروري يتم في ورشة التصنيع بدلًا من تنفيذه أثناء التشغيل الأولي في الموقع.
١٢. ما الذي لا يقصده اختبار القبول بالمصنع (FAT)
إن فهم الحد العملي لاختبار القبول بالمصنع (FAT) يمنع سوء الفهم المتعلق بالتشغيل الأولي في الموقع والمسؤوليات التنظيمية.
لا يحل اختبار القبول بالمصنع (FAT) محل:
- الشهادات التنظيمية الرسمية مثل شهادة CE أو شهادة ATEX، والتي تتطلب وثائق امتثال مخصصة
- التراخيص البلدية المحلية، أو التصاريح البيئية، أو موافقات السلامة من الحرائق الخاصة بتخزين المواد الكيميائية الخطرة
- بروتوكولات مؤهلات التركيب (IQ) ومؤهلات التشغيل (OQ) التي تُنفَّذ في مصنع المشتري
- اختبار القبول في الموقع (SAT)، الذي يتحقق من أداء الخط عند توصيله بشبكات المرافق الدائمة للمصنع وإمدادات الغاز السائبة
- التراخيص الصناعية لإنتاج منتجات الأيروسول التجارية
يؤكِّد اختبار التأهيل النهائي (FAT) أن المعدات خضعت للاختبار وفقًا لمتطلبات المشروع المتفق عليها قبل الشحن. ولا يُعوِّض هذا الاختبار موافقة الجهات التنظيمية المحلية أو قبول الموقع بعد التركيب.
١٣. قائمة تحقق المشتري من اختبار التأهيل النهائي (FAT)
استخدم هذه الجدول المرجعي المنظم للتحقق من نقاط الفحص الحرجة قبل الترخيص بإرسال المعدات:
| بند اختبار التأهيل النهائي (FAT) | ماذا يجب التحقق منه |
|---|---|
| تكوين الجهاز | تأكد من مطابقة الطراز والجهد والتردد والخيارات المطلوبة والأبعاد للمواصفات الفنية. |
| توافق التعبئة | تحقَّق من سلاسة إدخال العلب والصمامات والمفاتيح التشغيلية والأغطية والشفاطات، ومعالجتها فعليًّا. |
| ملء السائل | افحص حجم القياس، وعملية قطع التدفق عند الفوهة، وتسرب السائل، والتكرارية عبر الدورات المختلفة. |
| تعبئة المادة الدافعة | تحقَّق من عملية تعبئة الغاز، وحجم شحنة الغاز، واستقرار ضغط المضخة المُعزِّزة، وإغلاق الصمام بشكل محكم. |
| التجعيد والختم | قس قطر التجعيد، وعمق التجعيد، وانحراف الجذع عن الخط الرأسي، وانعدام أي تلف في عنق العبوة. |
| تشغيل مستمر | تشغيل عدة علب بشكل متواصل للتأكد من التغذية المتكررة، وتحديد موضع العلب بواسطة العجلة النجمية، وانعدام الانسدادات تمامًا. |
| أنظمة التحكم والسلامة | اختبار بدء التشغيل والإيقاف والإنذار الطارئ وتنظيم ضغط الهواء وأجهزة التحكم باللمس إن وُجدت. |
| المعدات اللاحقة | التحقق من أن خزانات اختبار التسرب وأجهزة فحص الوزن وآلات تركيب الغطاء وخطوط النقل تعمل بشكل منسق. |
| العينات المنتهية | فحص المظهر النهائي، وشكل الحواف المطوية، وسلامة العبوة، وعملية تشغيل زر الرش. |
| توثيق الفيديو | مراجعة مقاطع الفيديو الشاملة التي تغطي الخط كاملاً، والمحطات الفردية، والوحدات المنتهية. |
| الحالة قبل التعبئة | التحقق من تصريف خطوط السوائل، وحماية الأسطح المعدنية العارية، واستعداد الجهاز للتغليف في صناديق خشبية. |
١٤. الخطوات التالية لمشروعك
أرسل إلى شركة AILE علبك، وصماماتك، ومعلومات منتجك، ومتطلبات التعبئة المستهدفة قبل الإنتاج. ويمكننا استخدام موادك الفعلية لاختبار الجهاز قبل الشحن، وتوفير مقاطع فيديو لاختبار القبول النهائي (FAT) لمراجعتها قبل التعبئة. سواء كنت تُجهِّز خط إنتاج عالي السرعة خط تعبئة رذاذ التشحيم أو متخصص خط تعبئة الهباء الجوي من النوع Bag-on-Valve إن اختبار مكونات التغليف المادي مسبقًا يضمن تشغيلًا موثوقًا به منذ اليوم الأول.